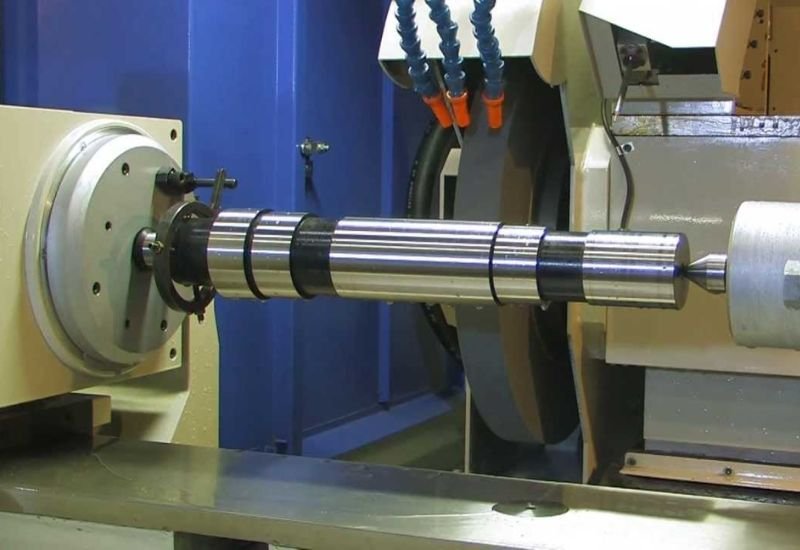
Präzisions-Rundschleifmaschinen: Präzisions-Rundschleifmaschinen gehören zu den wichtigsten Werkzeugmaschinen für die hochgenaue Bearbeitung zylindrischer, konischer und rotationssymmetrischer Werkstücke. Sie werden überall dort eingesetzt, wo enge Maßtoleranzen, geringe Formabweichungen, hohe Oberflächengüten und eine ausgezeichnete Wiederholgenauigkeit erforderlich sind. Im Gegensatz zu konventionellen Drehmaschinen, bei denen das Material durch eine geometrisch definierte Schneide abgetragen wird, erfolgt der Materialabtrag bei Rundschleifmaschinen durch eine rotierende Schleifscheibe, deren Schleifkörner als zahlreiche mikroskopisch kleine Schneidwerkzeuge wirken. Durch diesen Schleifprozess können Werkstücke mit sehr hohen Anforderungen an Durchmesser, Rundheit, Zylindrizität, Koaxialität und Oberflächenbeschaffenheit hergestellt werden.
Präzisions-Rundschleifmaschinen werden insbesondere in der Automobilindustrie, im Maschinenbau, in der Luft- und Raumfahrttechnik, im Werkzeug- und Formenbau, in der Hydraulikindustrie, in der Medizintechnik sowie bei der Herstellung von Präzisionslagern, Spindeln, Wellen, Kolben, Ventilen und Getriebekomponenten eingesetzt. Sie sind sowohl für die Einzelteilfertigung als auch für die Serien- und Großserienproduktion geeignet. Abhängig von der Maschinenkonstruktion, der Werkstückgeometrie, den geforderten Genauigkeiten und dem vorgesehenen Produktionsverfahren können unterschiedliche Rundschleifmaschinenkonzepte eingesetzt werden.
Das grundlegende Funktionsprinzip einer Präzisions-Rundschleifmaschine basiert auf der relativen Bewegung zwischen Werkstück und Schleifscheibe. Das Werkstück wird in der Regel zwischen zwei Zentrierspitzen, in einem Spannfutter oder auf einer speziellen Werkstückaufnahme befestigt und durch einen Werkstückantrieb in Rotation versetzt. Gleichzeitig rotiert die Schleifscheibe mit einer wesentlich höheren Umfangsgeschwindigkeit. Durch die kontrollierte Zustellung der Schleifscheibe wird Material von der Werkstückoberfläche abgetragen, bis die gewünschte Endgeometrie und Oberflächenqualität erreicht sind.
Die Präzision des Schleifprozesses hängt nicht ausschließlich von der Genauigkeit der Achsbewegungen ab. Vielmehr entsteht die endgültige Bearbeitungsgenauigkeit aus dem Zusammenspiel verschiedener mechanischer, thermischer, dynamischer und steuerungstechnischer Faktoren. Dazu gehören die Steifigkeit des Maschinenbetts, die Genauigkeit der Führungen, die Rundlaufgenauigkeit der Schleifspindel, die Qualität der Werkstückaufnahme, die Stabilität des Werkstückantriebs, die Schleifscheibenauswuchtung, die Temperaturstabilität der Maschine sowie die Leistungsfähigkeit der Mess- und Regeltechnik.
Grundlegender Aufbau von Präzisions-Rundschleifmaschinen
Eine moderne Präzisions-Rundschleifmaschine besteht aus mehreren mechanischen und elektromechanischen Baugruppen, die gemeinsam die erforderliche Bearbeitungsgenauigkeit und Prozessstabilität gewährleisten. Die Konstruktion dieser Baugruppen ist entscheidend für die Leistungsfähigkeit der gesamten Maschine.
Das Maschinenbett bildet die tragende Grundstruktur der Anlage. Es nimmt sämtliche Bearbeitungskräfte, Beschleunigungskräfte und dynamischen Belastungen auf und stellt die geometrische Referenz für die übrigen Maschinenkomponenten dar. Bei hochpräzisen Rundschleifmaschinen werden häufig Maschinenbetten aus Grauguss, hochwertigem Maschinenbau-Guss oder speziellen Mineralgusswerkstoffen verwendet. Grauguss besitzt aufgrund seiner guten Schwingungsdämpfung und seiner thermischen Eigenschaften besonders günstige Voraussetzungen für Präzisionsschleifmaschinen. Mineralgusskonstruktionen können ebenfalls eingesetzt werden, insbesondere wenn eine hohe Schwingungsdämpfung und thermische Stabilität gefordert sind.
Die geometrische Auslegung des Maschinenbetts muss gewährleisten, dass die Führungsbahnen und die darauf montierten Baugruppen ihre Position auch unter wechselnden Belastungen und Temperaturbedingungen möglichst konstant beibehalten. Bereits geringfügige Verformungen des Maschinenbetts können sich unmittelbar auf die Rundheit, Zylindrizität und Maßhaltigkeit des Werkstücks auswirken.
Die Schleifspindeleinheit ist eine der wichtigsten Komponenten der gesamten Maschine. Sie trägt die Schleifscheibe und erzeugt deren Rotation. Die Spindel muss eine hohe Rundlaufgenauigkeit, eine ausreichende Steifigkeit und eine stabile Drehzahl gewährleisten. Bei Präzisionsmaschinen werden häufig hochgenaue Wälzlagerungen oder hydrostatische Lagerungen eingesetzt. Die Auswahl der Lagerung richtet sich nach der erforderlichen Genauigkeit, der Schleifscheibengröße, der Drehzahl, den Bearbeitungskräften und den thermischen Anforderungen.
Die Schleifspindel muss nicht nur die statischen Kräfte aufnehmen, sondern auch dynamischen Belastungen standhalten, die während des Schleifvorgangs entstehen. Unwuchten der Schleifscheibe, wechselnde Schleifkräfte und mögliche Resonanzerscheinungen können zu Schwingungen führen, die sich unmittelbar auf die Werkstückoberfläche übertragen. Deshalb spielen die dynamische Auswuchtung der Schleifscheibe, die Steifigkeit der Spindel und die Qualität ihrer Lagerung eine zentrale Rolle.
Der Werkstückspindelstock dient zur Aufnahme und Rotation des Werkstücks. Er enthält den Werkstückantrieb und gegebenenfalls die zugehörige Spann- oder Zentriereinrichtung. Je nach Maschinenkonzept kann der Werkstückspindelstock fest montiert oder schwenkbar ausgeführt sein. Bei konventionellen Rundschleifmaschinen erfolgt der Antrieb häufig über einen Elektromotor mit Getriebe oder Riemenantrieb. Moderne CNC-Maschinen verwenden zunehmend direkt angetriebene Werkstückspindeln mit geregelter Drehzahl.
Der Reitstock dient bei der Bearbeitung langer und schlanker Werkstücke zur zusätzlichen Abstützung. Das Werkstück wird zwischen der Spitze des Werkstückspindelstocks und der Spitze des Reitstocks aufgenommen. Die Zentrierspitzen müssen exakt aufeinander ausgerichtet sein, damit keine unerwünschten Biegekräfte oder geometrischen Abweichungen entstehen. Bei besonders präzisen Anwendungen werden hochwertige Hartmetall-Zentrierspitzen und spezielle Spannsysteme verwendet.
Die Zustellachse der Schleifscheibe ist für die radiale Positionierung und den kontrollierten Materialabtrag verantwortlich. Sie wird bei Präzisionsmaschinen häufig als X-Achse bezeichnet. Die Längsbewegung des Schleifschlittens entlang der Werkstückachse wird üblicherweise als Z-Achse bezeichnet. Durch die Kombination dieser beiden Bewegungen können zylindrische, konische und bestimmte profilierte Geometrien geschliffen werden.
Die Führungen der Maschinenachsen müssen eine hohe geometrische Genauigkeit, geringe Reibung und eine ausgezeichnete Wiederholbarkeit gewährleisten. Je nach Konstruktion kommen geschliffene Gleitführungen, hydrostatische Führungen oder hochpräzise Linearführungen zum Einsatz. Bei hochbelasteten Maschinen können Gleitführungen aufgrund ihrer hohen Dämpfung und Steifigkeit vorteilhaft sein. Linearführungen bieten dagegen geringe Reibung, hohe Positioniergeschwindigkeiten und eine vergleichsweise einfache Integration in CNC-Maschinen.
Die Messsysteme sind ein weiterer wesentlicher Bestandteil moderner Präzisions-Rundschleifmaschinen. Hochauflösende Glasmaßstäbe oder andere lineare Wegmesssysteme erfassen die Position der Maschinenachsen. Drehgeber messen die Winkelposition und Drehzahl der Spindeln. Bei besonders anspruchsvollen Anwendungen werden zusätzliche Messvorrichtungen zur direkten Durchmesserüberwachung und zur automatischen Maßkorrektur eingesetzt.
Arten von Präzisions-Rundschleifmaschinen
Präzisions-Rundschleifmaschinen können anhand ihrer konstruktiven Ausführung, ihrer Bearbeitungsaufgabe und ihrer Werkstückaufnahme in verschiedene Kategorien unterteilt werden. Die wichtigsten Bauarten sind Außenrundschleifmaschinen, Innenrundschleifmaschinen, Universal-Rundschleifmaschinen und spitzenlose Rundschleifmaschinen. Darüber hinaus existieren zahlreiche Sonderbauformen für spezifische Werkstückgeometrien und industrielle Anwendungen.
Präzisions-Außenrundschleifmaschinen
Präzisions-Außenrundschleifmaschinen sind für die Bearbeitung der äußeren zylindrischen oder konischen Oberflächen rotationssymmetrischer Werkstücke ausgelegt. Sie werden beispielsweise zur Herstellung präziser Wellen, Achsen, Kolbenstangen, Lagerzapfen, Werkzeugaufnahmen, Spindeln und hydraulischer Komponenten verwendet.
Bei dieser Maschinenbauart befindet sich die Schleifscheibe außerhalb des Werkstücks und bearbeitet dessen äußere Mantelfläche. Das Werkstück wird üblicherweise zwischen zwei Zentrierspitzen gespannt und durch den Werkstückspindelstock in Rotation versetzt. Während des Schleifprozesses wird die Schleifscheibe radial an das Werkstück herangeführt. Durch eine zusätzliche Längsbewegung entlang der Werkstückachse kann die gesamte zylindrische Oberfläche bearbeitet werden.
Außenrundschleifmaschinen können sowohl für das Längsschleifen als auch für das Einstechschleifen eingesetzt werden. Beim Längsschleifen bewegt sich die Schleifscheibe während der Bearbeitung entlang der Werkstückachse. Dieses Verfahren eignet sich besonders für lange zylindrische Werkstücke. Beim Einstechschleifen bleibt die Schleifscheibe dagegen während des eigentlichen Materialabtrags weitgehend an einer axial festgelegten Position und wird radial zugestellt. Dieses Verfahren wird insbesondere für kurze Abschnitte, Absätze und definierte zylindrische Bereiche verwendet.
Die Genauigkeit einer Außenrundschleifmaschine hängt wesentlich von der Parallelität der Bewegungsachsen, der Rundlaufgenauigkeit der Werkstückspindel und der Schleifspindel sowie der Steifigkeit der gesamten Maschinenstruktur ab. Bei der Bearbeitung langer Werkstücke muss außerdem die Durchbiegung des Werkstücks unter den Schleifkräften berücksichtigt werden. In solchen Fällen können zusätzliche Lünetten eingesetzt werden, die das Werkstück während des Schleifens abstützen.
Präzisions-Innenrundschleifmaschinen
Präzisions-Innenrundschleifmaschinen werden zur Bearbeitung von Bohrungen, Innenzylindern und rotationssymmetrischen Innenkonturen eingesetzt. Typische Werkstücke sind Lagerinnenringe, Buchsen, Zylinderlaufbahnen, Getriebekomponenten, Hydraulikzylinder, Präzisionshülsen und Werkzeugaufnahmen.
Bei diesen Maschinen wird eine vergleichsweise kleine Schleifscheibe in die zu bearbeitende Bohrung eingeführt. Aufgrund des begrenzten Durchmessers der Bohrung muss die Schleifspindel häufig schlank und lang ausgeführt werden. Diese konstruktive Besonderheit stellt hohe Anforderungen an die Biegesteifigkeit, die Lagerung und die dynamischen Eigenschaften der Schleifspindel.
Ein wesentliches Problem beim Innenrundschleifen ist die begrenzte Kontaktfläche zwischen Schleifscheibe und Werkstück. Gleichzeitig können aufgrund der langen und dünnen Schleifspindeln Schwingungen auftreten. Die Auswahl der geeigneten Schleifscheibengeometrie, der Schleifspindeldrehzahl und der Zustellparameter ist daher besonders wichtig.
Bei modernen Innenrundschleifmaschinen werden häufig Hochfrequenz-Schleifspindeln eingesetzt, die sehr hohe Drehzahlen erreichen können. Dadurch lässt sich trotz des kleinen Schleifscheibendurchmessers eine geeignete Umfangsgeschwindigkeit erzielen. Die Maschinen können sowohl für das Schleifen durchgehender Bohrungen als auch für Sacklochbohrungen ausgelegt werden.
Präzisions-Universal-Rundschleifmaschinen
Universal-Rundschleifmaschinen vereinen verschiedene Schleiffunktionen in einer Maschinenplattform. Sie ermöglichen die Bearbeitung äußerer zylindrischer Flächen, innerer zylindrischer Flächen, konischer Bereiche und teilweise komplexer rotationssymmetrischer Profile.
Die Universalität wird insbesondere durch schwenkbare Schleifspindelstöcke, drehbare Werkstückspindelstöcke und flexibel positionierbare Schleifaggregate erreicht. Dadurch können unterschiedliche Werkstückgeometrien mit möglichst wenigen Umspannvorgängen bearbeitet werden.
Einige Universal-Rundschleifmaschinen verfügen über mehrere Schleifspindeln, sodass Außen- und Innenbearbeitungen innerhalb einer einzigen Aufspannung durchgeführt werden können. Dies reduziert die Umspannzeiten und verbessert die geometrische Beziehung zwischen den bearbeiteten Flächen.
Universal-Rundschleifmaschinen werden besonders häufig in Werkzeugmaschinenbauunternehmen, bei der Herstellung von Präzisionsspindeln, im Formenbau sowie in der Einzelteil- und Kleinserienfertigung eingesetzt.
Präzisions-Spitzenlosschleifmaschinen
Spitzenlosschleifmaschinen unterscheiden sich grundlegend von klassischen Rundschleifmaschinen, da das Werkstück nicht zwischen zwei Zentrierspitzen eingespannt wird. Stattdessen liegt es auf einer Werkstückauflage zwischen einer Schleifscheibe und einer Regelscheibe.
Die Schleifscheibe übernimmt den eigentlichen Materialabtrag, während die Regelscheibe die Drehbewegung und den Vorschub des Werkstücks kontrolliert. Durch die präzise Abstimmung der beiden Scheiben können Werkstücke kontinuierlich und mit hoher Wiederholgenauigkeit bearbeitet werden.
Dieses Verfahren eignet sich besonders für die Serienfertigung von Wellen, Stiften, Bolzen, Rollen, Ventilstößeln und anderen zylindrischen Bauteilen. Da kein zeitaufwendiges Spannen zwischen Spitzen erforderlich ist, können sehr hohe Produktionsleistungen erreicht werden.
Spitzenlosschleifmaschinen werden häufig in der Automobilindustrie, in der Lagerfertigung und bei der Herstellung von Präzisionskomponenten eingesetzt.
Schleifverfahren bei Präzisions-Rundschleifmaschinen
Die Auswahl des Schleifverfahrens beeinflusst unmittelbar die Produktivität, die erreichbare Oberflächenqualität und die geometrische Genauigkeit des Werkstücks. Unterschiedliche Werkstücklängen, Durchmesser, Materialien und Konturen erfordern jeweils angepasste Bearbeitungsstrategien.
Längsrundschleifen
Beim Längsrundschleifen wird die Schleifscheibe während des Materialabtrags entlang der Werkstückachse bewegt. Die Schleifscheibe rotiert mit hoher Geschwindigkeit, während das Werkstück gleichzeitig um seine eigene Achse gedreht wird.
Durch die kontinuierliche axiale Bewegung wird die gesamte zu bearbeitende Mantelfläche schrittweise geschliffen. Die radiale Zustellung erfolgt entweder kontinuierlich oder in definierten Bearbeitungsintervallen.
Das Längsrundschleifen eignet sich besonders für lange Wellen, Führungsstangen, Kolbenstangen und zylindrische Präzisionsbauteile. Bei der Bearbeitung langer Werkstücke muss die Maschinenkonstruktion eine hohe Parallelität zwischen Werkstückachse und Schleifschlittenbewegung gewährleisten.
Die Vorschubgeschwindigkeit, die Werkstückdrehzahl, die Schleifscheibengeschwindigkeit und die radiale Zustellung müssen aufeinander abgestimmt werden. Zu hohe Zustellwerte können zu übermäßiger Wärmeentwicklung, Schleifbrand und geometrischen Abweichungen führen. Zu geringe Zustellwerte können dagegen die Bearbeitungszeit unnötig verlängern.
Einstechrundschleifen
Beim Einstechrundschleifen wird die Schleifscheibe radial in das rotierende Werkstück zugestellt. Während der Bearbeitung bleibt die axiale Position der Schleifscheibe im Wesentlichen unverändert.
Dieses Verfahren eignet sich für kurze zylindrische Abschnitte, Lagerzapfen, Absätze, definierte Durchmesserbereiche und profilierte Werkstückkonturen.
Die Breite der Schleifscheibe muss an die zu bearbeitende Werkstückgeometrie angepasst werden. Bei breiten Schleifscheiben können größere Oberflächenbereiche gleichzeitig bearbeitet werden. Allerdings steigen dadurch auch die Anforderungen an die Maschinensteifigkeit, die Schleifspindelleistung und die Kühlmittelversorgung.
Einstechschleifen wird häufig bei Werkstücken eingesetzt, deren Bearbeitungsbereiche axial klar voneinander abgegrenzt sind.
Schulter- und Absatzschleifen
Beim Schulter- und Absatzschleifen werden zylindrische Bereiche mit unterschiedlichen Durchmessern und dazwischenliegenden Stirn- oder Übergangsflächen bearbeitet. Dieses Verfahren wird insbesondere bei Wellen, Getriebekomponenten und Präzisionsspindeln benötigt.
Die Schleifscheibe muss so profiliert oder positioniert werden, dass sowohl die zylindrischen Flächen als auch die angrenzenden Schultern mit der geforderten Geometrie hergestellt werden können.
Besondere Bedeutung haben dabei die Rechtwinkligkeit der Schulterflächen zur Werkstückachse und die Übergangsradien zwischen den unterschiedlichen Durchmesserbereichen.
Konisches Rundschleifen
Das konische Rundschleifen dient zur Herstellung rotationssymmetrischer Kegelflächen. Typische Anwendungen sind Werkzeugaufnahmen, Spindelkonen, Ventilsitze, Präzisionsführungen und Maschinenelemente mit konischen Passflächen.
Die erforderliche Kegelgeometrie kann durch unterschiedliche Maschinenbewegungen erzeugt werden. Eine Möglichkeit besteht darin, den Werkstückspindelstock oder den Schleifspindelstock entsprechend dem gewünschten Kegelwinkel zu schwenken. Alternativ kann die CNC-Steuerung durch die koordinierte Bewegung der X- und Z-Achse eine konische Kontur erzeugen.
Bei hochpräzisen konischen Passungen müssen insbesondere der Kegelwinkel, die Formabweichung und die Oberflächenqualität kontrolliert werden.
Profilschleifen auf Rundschleifmaschinen
Beim Profilschleifen wird eine speziell geformte Schleifscheibe verwendet, deren Kontur der gewünschten Werkstückgeometrie entspricht. Dadurch können mehrere Konturbereiche innerhalb eines einzigen Schleifvorgangs bearbeitet werden.
Dieses Verfahren eignet sich für komplexe rotationssymmetrische Bauteile, beispielsweise Nocken, Rollen, Formwerkzeuge, Gewindekomponenten und spezielle Wellenprofile.
Die Schleifscheiben müssen entsprechend der gewünschten Kontur abgerichtet werden. Das Abrichten ist ein entscheidender Prozess, da bereits geringe Abweichungen im Schleifscheibenprofil auf das Werkstück übertragen werden können.
CNC-Technologie bei Präzisions-Rundschleifmaschinen
Die CNC-Steuerung ermöglicht die präzise Koordination der Maschinenachsen und die automatische Durchführung komplexer Schleifzyklen. Während konventionelle Rundschleifmaschinen häufig manuell oder über einfache Vorschubsteuerungen bedient werden, können CNC-Präzisions-Rundschleifmaschinen sämtliche relevanten Bewegungen programmierbar ausführen.
Die wichtigsten CNC-Achsen sind in der Regel die X-Achse für die radiale Zustellung und die Z-Achse für die axiale Bewegung des Schleifschlittens. Abhängig von der Maschinenkonstruktion können zusätzliche Achsen vorhanden sein, beispielsweise eine C-Achse für die Werkstückspindel, eine B-Achse für den schwenkbaren Schleifspindelstock oder weitere Achsen für Abrichtsysteme und zusätzliche Schleifaggregate.
Die X-Achse bestimmt die radiale Position der Schleifscheibe relativ zum Werkstück. Da der Materialabtrag beim Rundschleifen häufig nur wenige Mikrometer bis einige Hundertstelmillimeter pro Zustellschritt beträgt, muss die Achse eine sehr hohe Positionierauflösung und Wiederholgenauigkeit besitzen.
Die Z-Achse übernimmt die axiale Bewegung und ermöglicht das Längsschleifen über die gesamte Werkstücklänge. Bei langen Werkstücken sind insbesondere die Geradheit der Bewegung und die thermische Stabilität der Achse entscheidend.
Moderne CNC-Steuerungen ermöglichen die Speicherung verschiedener Schleifprogramme, die automatische Anpassung der Bearbeitungsparameter und die Integration von Messsystemen. Dadurch können unterschiedliche Werkstücke mit reproduzierbaren Ergebnissen gefertigt werden.
Ein weiterer Vorteil der CNC-Technologie ist die Möglichkeit, komplexe Schleifkonturen durch koordinierte Achsbewegungen zu erzeugen. Dadurch können beispielsweise konische Übergänge, Radien, Nuten und profilierte Bereiche ohne aufwendige mechanische Umrüstung bearbeitet werden.
Bei besonders anspruchsvollen Anwendungen werden CNC-Rundschleifmaschinen mit automatischen Messsystemen ausgestattet. Diese Systeme messen den Werkstückdurchmesser während oder unmittelbar nach der Bearbeitung und übermitteln die Messwerte an die Maschinensteuerung. Auf dieser Grundlage können automatische Maßkorrekturen durchgeführt werden.
Schleifspindel und Schleifscheibentechnologie
Die Schleifspindel stellt eine zentrale Präzisionsbaugruppe dar. Ihre Konstruktion beeinflusst die erreichbare Oberflächenqualität, die Formgenauigkeit und die maximale Produktivität der Maschine.
Eine Schleifspindel besteht typischerweise aus einer Spindelwelle, einem Lagerungssystem, einem Antrieb und einer Aufnahme für die Schleifscheibe. Die Spindelwelle muss eine hohe Biegesteifigkeit und Torsionssteifigkeit besitzen. Gleichzeitig muss ihre Eigenfrequenz ausreichend hoch sein, damit die während des Schleifens auftretenden Anregungen nicht zu störenden Resonanzschwingungen führen.
Bei klassischen Präzisionsschleifmaschinen werden häufig hochgenaue Schrägkugellager oder andere Präzisionswälzlager eingesetzt. Diese Lager müssen mit einer geeigneten Vorspannung montiert werden, um die erforderliche radiale und axiale Steifigkeit zu erreichen.
Bei besonders hohen Anforderungen können hydrostatische Spindellagerungen eingesetzt werden. Dabei wird ein dünner Schmierfilm unter Druck zwischen den Lagerflächen aufrechterhalten. Der Spindelkörper läuft dadurch nahezu berührungsfrei. Diese Bauart kann eine sehr hohe Laufruhe und eine ausgezeichnete Dämpfung bieten.
Die Schleifscheibe selbst besteht aus Schleifkörnern, Bindemittel und Poren. Die Schleifkörner übernehmen den Materialabtrag, während das Bindemittel die einzelnen Körner zusammenhält. Die Poren dienen als Freiraum für Späne und unterstützen die Kühlmittelzufuhr.
Als Schleifmittel werden unter anderem Aluminiumoxid, Siliziumkarbid, kubisches Bornitrid und synthetischer Diamant verwendet.
Aluminiumoxid wird häufig zum Schleifen gehärteter und ungehärteter Stähle eingesetzt. Siliziumkarbid eignet sich besonders für Gusseisen, Nichteisenmetalle und bestimmte harte, spröde Werkstoffe. CBN wird bevorzugt für das Hochleistungsschleifen gehärteter Stähle eingesetzt. Diamantschleifscheiben werden insbesondere bei Hartmetall, Keramik, Glas und anderen sehr harten Werkstoffen verwendet.
Die Wahl des Schleifmittels muss auf das Werkstückmaterial, die gewünschte Oberflächenqualität, die Schleifgeschwindigkeit und die thermischen Bedingungen abgestimmt werden.
Abrichttechnik und Schleifscheibenprofilierung
Die Abrichttechnik ist für die Leistungsfähigkeit einer Präzisions-Rundschleifmaschine von entscheidender Bedeutung. Während des Schleifprozesses verändern sich die Eigenschaften der Schleifscheibe. Schleifkörner können abstumpfen, Poren können sich mit Spänen zusetzen und die ursprüngliche Scheibengeometrie kann sich verändern.
Durch das Abrichten werden die Schleifkörner freigelegt, die Schleifscheibengeometrie wiederhergestellt und die erforderliche Schneidfähigkeit erzeugt.
Eine häufig eingesetzte Methode ist das Abrichten mit Diamantabrichtern. Dabei wird ein Diamantwerkzeug kontrolliert an die rotierende Schleifscheibe herangeführt. Die Relativbewegung zwischen Abrichter und Schleifscheibe bestimmt die resultierende Oberflächenstruktur.
Bei komplexen Profilen werden CNC-gesteuerte Abrichtsysteme eingesetzt. Diese können die Schleifscheibe mit hoher Genauigkeit auf eine vorgegebene Kontur bringen.
Die Abrichtparameter beeinflussen die Oberflächenqualität und die Schleifleistung. Ein aggressives Abrichten erzeugt eine offenere und schneidfreudigere Schleifscheibenoberfläche. Ein feineres Abrichten führt in vielen Fällen zu einer feineren Oberflächenstruktur und kann die Schleifkräfte beeinflussen.
Bei modernen CNC-Rundschleifmaschinen können Abrichtzyklen automatisch in das Bearbeitungsprogramm integriert werden. Dadurch wird die Prozessstabilität verbessert und der manuelle Eingriff reduziert.
Werkstückspannung und Werkstückaufnahme
Die Werkstückspannung hat einen erheblichen Einfluss auf die erreichbare Bearbeitungsgenauigkeit. Selbst eine hochpräzise Schleifmaschine kann keine konstanten Ergebnisse erzielen, wenn das Werkstück nicht ausreichend stabil und reproduzierbar aufgenommen wird.
Die häufigste Spannmethode beim Außenrundschleifen ist das Schleifen zwischen Spitzen. Das Werkstück wird dabei zwischen einer Zentrierspitze im Werkstückspindelstock und einer Zentrierspitze im Reitstock aufgenommen. Diese Methode ermöglicht eine präzise Rotation des Werkstücks und eignet sich besonders für lange Wellen.
Bei kürzeren Werkstücken können Spannfutter eingesetzt werden. Dreibackenfutter ermöglichen eine schnelle und einfache Aufnahme rotationssymmetrischer Werkstücke. Für besonders hohe Genauigkeitsanforderungen werden häufig Präzisionsspannfutter oder spezielle Spannvorrichtungen verwendet.
Bei dünnwandigen Werkstücken muss darauf geachtet werden, dass die Spannkräfte keine unerwünschten Verformungen verursachen. In solchen Fällen können spezielle Spannsysteme mit kontrollierter Spannkraft erforderlich sein.
Für lange und schlanke Werkstücke werden häufig Lünetten verwendet. Diese stützen das Werkstück während des Schleifvorgangs ab und reduzieren die Durchbiegung durch Schleifkräfte und Eigengewicht.
Die Auswahl der Werkstückaufnahme richtet sich nach der Werkstückgeometrie, der erforderlichen Rundlaufgenauigkeit, der Bearbeitungskraft und der geplanten Produktionsmenge.
Präzisionsanforderungen und geometrische Genauigkeit
Die geometrische Genauigkeit ist eines der wichtigsten Qualitätsmerkmale von Präzisions-Rundschleifmaschinen. Sie wird durch verschiedene Messgrößen beschrieben, die jeweils unterschiedliche Eigenschaften des Werkstücks charakterisieren.
Der Durchmesser ist eine grundlegende Maßgröße und bestimmt die Abmessung des zylindrischen Werkstückbereichs. Bei Präzisionsbauteilen können Durchmessertoleranzen im Mikrometerbereich erforderlich sein.
Die Rundheit beschreibt die Abweichung eines tatsächlichen Querschnitts von einem idealen Kreis. Sie ist besonders wichtig für Lagerzapfen, Wellen und andere rotierende Bauteile.
Die Zylindrizität beschreibt die Abweichung der gesamten zylindrischen Oberfläche von einem idealen Zylinder. Sie berücksichtigt sowohl Rundheits- als auch Geradheitsabweichungen entlang der Werkstücklänge.
Die Koaxialität beschreibt die Lagebeziehung zwischen verschiedenen rotationssymmetrischen Werkstückbereichen. Sie ist beispielsweise bei Wellen mit mehreren Lagerstellen und abgestuften Durchmessern von großer Bedeutung.
Die Rundlaufabweichung beschreibt die Abweichung einer Oberfläche während der Rotation um eine definierte Bezugsachse. Sie ist ein wichtiges Qualitätsmerkmal für rotierende Präzisionskomponenten.
Die Oberflächenrauheit wird durch Kennwerte wie Ra und Rz beschrieben. Beim Präzisionsrundschleifen können je nach Werkstoff, Schleifscheibe und Bearbeitungsstrategie sehr geringe Rauheitswerte erreicht werden. Für anspruchsvolle Anwendungen sind beispielsweise Ra-Werte im Bereich von etwa 0,1 bis 0,4 µm möglich. Die tatsächlich erreichbare Oberflächenqualität hängt jedoch stark von den Bearbeitungsbedingungen und dem Messverfahren ab.
Thermische Stabilität und Kühlmittelversorgung
Die thermische Stabilität ist ein entscheidender Faktor bei der Konstruktion von Präzisions-Rundschleifmaschinen. Während des Schleifprozesses entsteht durch die Reibung und den Materialabtrag Wärme. Ein Teil dieser Wärme wird in das Werkstück übertragen, ein weiterer Teil gelangt in die Schleifscheibe und das Kühlmittel.
Eine ungleichmäßige Temperaturverteilung kann zu thermischen Verformungen führen. Dadurch können sich die Maschinengeometrie und die Werkstückabmessungen verändern.
Besonders kritisch sind Temperaturänderungen an der Schleifspindel, den Führungen und dem Maschinenbett. Eine Erwärmung der Spindel kann beispielsweise zu einer Veränderung der Lagerluft und der Spindelposition führen.
Um diese Effekte zu reduzieren, werden moderne Präzisionsmaschinen häufig mit Kühlsystemen für die Schleifspindel und gegebenenfalls für den Werkstückspindelstock ausgestattet. Zusätzlich kann die Maschinenstruktur durch kontrollierte Umgebungstemperaturen und geeignete thermische Konstruktionsmaßnahmen stabilisiert werden.
Das Schleifkühlmittel erfüllt mehrere Aufgaben. Es reduziert die Temperatur im Schleifbereich, unterstützt den Abtransport der Schleifpartikel und verhindert eine übermäßige Erwärmung der Werkstückoberfläche.
Bei der Konstruktion des Kühlmittelsystems muss die Strömung so ausgelegt werden, dass das Kühlmittel zuverlässig in die Kontaktzone zwischen Schleifscheibe und Werkstück gelangt. Eine unzureichende Kühlung kann Schleifbrand, thermische Risse und Maßabweichungen verursachen.
Moderne Maschinen verwenden gefilterte Kühlschmierstoffsysteme, um Schleifpartikel zuverlässig aus dem Kühlmittel zu entfernen. Je nach Anwendung kommen Papierbandfilter, Magnetabscheider, Zentrifugalabscheider oder mehrstufige Filtersysteme zum Einsatz.
Automatisierung von Präzisions-Rundschleifmaschinen
Die Automatisierung spielt insbesondere in der industriellen Serienfertigung eine wichtige Rolle. Automatische Werkstückzuführungen, Roboterbeladung, automatische Spannsysteme und integrierte Messvorrichtungen können die Produktivität erheblich steigern.
Ein automatisches Werkstückladesystem kann Rohteile aus einem Magazin entnehmen, in die Spannvorrichtung einsetzen und nach Abschluss des Schleifprozesses wieder entladen.
Die Integration eines automatischen Messsystems ermöglicht eine kontinuierliche Qualitätskontrolle. Der tatsächliche Werkstückdurchmesser kann während des Schleifprozesses oder nach dem Schleifen gemessen werden. Abweichungen werden an die CNC-Steuerung übermittelt, die daraufhin die Zustellung korrigiert.
Besonders bei großen Produktionsmengen können automatische Abrichtzyklen, Werkzeugüberwachung und Prozesskontrolle die Fertigungsstabilität verbessern.
Weitere Automatisierungsfunktionen umfassen die automatische Schleifscheibenwechseltechnik, die Überwachung der Schleifspindelschwingungen, die Temperaturkontrolle und die automatische Anpassung der Bearbeitungsparameter.
Einsatzbereiche von Präzisions-Rundschleifmaschinen
Präzisions-Rundschleifmaschinen werden in zahlreichen industriellen Bereichen eingesetzt, in denen rotationssymmetrische Werkstücke mit hohen Genauigkeitsanforderungen hergestellt werden müssen.
In der Automobilindustrie werden sie zur Bearbeitung von Kurbelwellen, Nockenwellen, Getriebewellen, Antriebswellen, Kolbenbolzen, Ventilen und Einspritzkomponenten verwendet.
In der Luft- und Raumfahrttechnik werden hochpräzise Wellen, Lagerzapfen, Turbinenkomponenten und andere rotationssymmetrische Bauteile geschliffen. Dabei stehen insbesondere die Maßhaltigkeit, die Oberflächenqualität und die Prozesssicherheit im Vordergrund.
In der Hydraulikindustrie werden Rundschleifmaschinen zur Herstellung von Kolbenstangen, Ventilspulen, Pumpenwellen und Präzisionsführungen eingesetzt. Besonders bei hydraulischen Komponenten ist eine gleichmäßige und hochwertige Oberflächenstruktur wichtig, da sie das Dichtungsverhalten und die Verschleißbeständigkeit beeinflussen kann.
Im Werkzeugmaschinenbau werden Spindelwellen, Führungswellen, Präzisionsachsen und Werkzeugaufnahmen geschliffen. Diese Bauteile müssen häufig sehr geringe Rundlauf- und Formabweichungen aufweisen.
In der Lagerindustrie werden Innen- und Außenringe, Wälzkörper und weitere Lagerkomponenten mit speziellen Rundschleifmaschinen bearbeitet.
In der Medizintechnik werden kleine rotationssymmetrische Komponenten, Instrumententeile und Präzisionswellen gefertigt, bei denen eine hohe Oberflächenqualität und reproduzierbare Geometrie erforderlich sind.
Konstruktive Auslegung einer Präzisions-Rundschleifmaschine
Die Entwicklung einer Präzisions-Rundschleifmaschine erfordert eine systematische Betrachtung sämtlicher mechanischer und thermischer Einflussgrößen. Die Konstruktion muss so ausgelegt werden, dass die Maschine auch unter realen Produktionsbedingungen eine dauerhaft hohe Bearbeitungsgenauigkeit erreicht.
Ein wichtiger Ausgangspunkt ist die Definition der maximalen Werkstückabmessungen. Dazu gehören der maximale Schleifdurchmesser, die maximale Schleiflänge, das Werkstückgewicht und die erforderlichen Bearbeitungsbereiche.
Anschließend werden die Maschinenachsen und deren Bewegungsbereiche festgelegt. Die X-Achse muss ausreichend Hub besitzen, um den gesamten Durchmesserbereich abzudecken. Die Z-Achse muss die erforderliche Werkstücklänge einschließlich der notwendigen Überfahrwege ermöglichen.
Die Schleifspindel wird entsprechend dem vorgesehenen Schleifverfahren dimensioniert. Dabei müssen Schleifscheibendurchmesser, Schleifscheibenbreite, Drehzahl, Antriebsleistung und zulässige Schleifkräfte berücksichtigt werden.
Die Spindellagerung muss eine ausreichende Steifigkeit und thermische Stabilität gewährleisten. Bei der Auswahl der Lager ist neben der maximalen Drehzahl auch die erforderliche Lebensdauer zu berücksichtigen.
Die Werkstückspindel muss die erforderliche Drehzahl und das notwendige Drehmoment bereitstellen. Bei langen oder schweren Werkstücken sind zusätzlich die Belastbarkeit der Spitzen, die Lagersteifigkeit und die Werkstückabstützung zu berücksichtigen.
Die Maschinenführungen müssen so ausgelegt werden, dass die Schleifkräfte keine relevanten Positionsabweichungen verursachen. Besonders wichtig ist die Steifigkeit der X-Achse, da diese unmittelbar die radiale Zustellung der Schleifscheibe bestimmt.
Auch die Positionierung der Messsysteme muss sorgfältig geplant werden. Die Maßmessung sollte möglichst unabhängig von thermischen und mechanischen Störeinflüssen erfolgen.
Maschinensteifigkeit und Schwingungsverhalten
Die Maschinensteifigkeit ist eine wesentliche Voraussetzung für die Herstellung hochpräziser Werkstücke. Während des Schleifprozesses wirken radiale und tangentiale Kräfte auf die Schleifscheibe, das Werkstück und die Maschinenstruktur.
Eine zu geringe Steifigkeit kann dazu führen, dass sich die Schleifscheibe oder das Werkstück unter Belastung elastisch verformen. Nach dem Ende der Belastung federn die Komponenten teilweise zurück. Dadurch können Abweichungen zwischen dem programmierten Zustellweg und dem tatsächlichen Materialabtrag entstehen.
Neben der statischen Steifigkeit ist das dynamische Verhalten entscheidend. Die Maschine muss gegenüber den periodischen Anregungen durch Schleifscheibenrotation, Werkstückrotation und Schleifkornkontakt ausreichend unempfindlich sein.
Unwuchten der Schleifscheibe können Schwingungen erzeugen, die sich auf das Werkstück übertragen. Deshalb müssen Schleifscheiben vor dem Einsatz entsprechend den geltenden Sicherheitsanforderungen geprüft und ausgewuchtet werden.
Die Lagerung der Schleifspindel, die Befestigung der Schleifscheibe und die Verbindung zwischen Spindelgehäuse und Maschinenbett müssen ebenfalls auf eine möglichst geringe Schwingungsübertragung ausgelegt werden.
Bei besonders anspruchsvollen Anwendungen können zusätzliche Schwingungsüberwachungssysteme eingesetzt werden. Diese erfassen die Schwingungsamplitude und können bei kritischen Zuständen Warnmeldungen ausgeben oder den Bearbeitungsprozess automatisch anpassen.
Qualitätskontrolle und Messverfahren
Die Qualitätskontrolle ist ein wesentlicher Bestandteil der Präzisionsschleiftechnik. Die geometrische Genauigkeit eines Werkstücks muss mit geeigneten Messgeräten überprüft werden.
Für die Durchmessermessung werden häufig hochpräzise Bügelmessschrauben, elektronische Messgeräte oder pneumatische Messsysteme eingesetzt.
Rundheitsmessgeräte dienen zur Ermittlung der Rundheitsabweichung und können zusätzlich weitere Formabweichungen analysieren.
Koordinatenmessmaschinen werden eingesetzt, wenn komplexe geometrische Zusammenhänge und Lageabweichungen mehrerer Werkstückbereiche überprüft werden müssen.
Für die Messung der Oberflächenrauheit werden taktile oder optische Oberflächenmessgeräte verwendet. Die Wahl des Messverfahrens richtet sich nach der geforderten Genauigkeit und den Eigenschaften der Werkstückoberfläche.
Bei der Serienfertigung werden häufig statistische Prozesskontrollverfahren eingesetzt. Durch die regelmäßige Erfassung der Messwerte kann festgestellt werden, ob der Schleifprozess stabil arbeitet oder ob eine Korrektur erforderlich ist.
Werkstoffe und ihre Schleifbarkeit
Präzisions-Rundschleifmaschinen können eine große Bandbreite metallischer und nichtmetallischer Werkstoffe bearbeiten. Die Schleifparameter müssen jedoch an die jeweiligen Werkstoffeigenschaften angepasst werden.
Gehärtete Werkzeugstähle gehören zu den häufigsten Werkstoffen beim Präzisionsrundschleifen. Sie werden insbesondere für Wellen, Werkzeugkomponenten, Lagerteile und verschleißbeanspruchte Maschinenelemente verwendet.
Vergütungsstähle können ebenfalls sehr gut geschliffen werden. Sie kommen häufig bei mechanisch hochbelasteten Bauteilen zum Einsatz.
Edelstähle stellen aufgrund ihrer teilweise hohen Zähigkeit und ihrer Neigung zur Wärmeentwicklung besondere Anforderungen an die Schleiftechnologie.
Hartmetalle werden vorzugsweise mit Diamantschleifscheiben bearbeitet. Dabei sind die Schleifscheibenbindung, die Kühlung und die Schleifparameter entscheidend für die erreichbare Oberflächenqualität.
Keramische Werkstoffe erfordern ebenfalls spezielle Schleifmittel und angepasste Bearbeitungsstrategien. Aufgrund ihrer hohen Härte und Sprödigkeit müssen die Schleifkräfte sorgfältig kontrolliert werden, um Mikrorisse und Ausbrüche zu vermeiden.
Produktivität und wirtschaftliche Aspekte
Die Wirtschaftlichkeit einer Präzisions-Rundschleifmaschine wird durch mehrere Faktoren bestimmt. Dazu gehören die Bearbeitungszeit, die Rüstzeit, die Standzeit der Schleifscheibe, die Maschinenverfügbarkeit und die Ausschussquote.
Bei der Einzelteilfertigung stehen häufig die Flexibilität und die erreichbare Genauigkeit im Vordergrund. In diesem Bereich sind Universal-Rundschleifmaschinen besonders vorteilhaft.
In der Serienfertigung wird dagegen eine möglichst kurze Zykluszeit angestrebt. Spezialisierte CNC-Rundschleifmaschinen mit automatischer Werkstückzuführung und integrierter Messung können hier erhebliche Produktivitätsvorteile bieten.
Die Schleifstrategie muss so ausgelegt werden, dass eine wirtschaftliche Kombination aus Schruppschleifen, Vorschlichten und Fertigschleifen entsteht. Beim Schruppschleifen wird ein größerer Materialanteil mit höherem Zeitspanvolumen abgetragen. Das Fertigschleifen erfolgt mit reduzierter Zustellung und angepassten Prozessparametern, um die endgültige Maß- und Oberflächenqualität zu erreichen.
Ein zusätzlicher Feinschleif- oder Funkenschlichtzyklus kann eingesetzt werden, um elastische Verformungen und verbleibende Materialüberhöhungen zu reduzieren.
Die tatsächliche Produktivität hängt außerdem von der Häufigkeit des Abrichtens, der Schleifscheibenstandzeit und der Stabilität des Kühlmittelkreislaufs ab.
Moderne Entwicklungen bei Präzisions-Rundschleifmaschinen
Die Entwicklung moderner Präzisions-Rundschleifmaschinen konzentriert sich zunehmend auf höhere Genauigkeit, verbesserte Prozessüberwachung, intelligente Automatisierung und reduzierte Produktionskosten.
Ein wichtiger Entwicklungsschwerpunkt ist die Integration hochauflösender Messsysteme direkt in die Maschine. Dadurch können Werkstücke während der Bearbeitung kontrolliert und Maßabweichungen automatisch kompensiert werden.
Ein weiterer Schwerpunkt ist die thermische Modellierung der Maschine. Mithilfe von Temperatursensoren und mathematischen Modellen können thermische Verformungen erkannt und teilweise durch automatische Positionskorrekturen kompensiert werden.
Auch die Schleifspindeltechnologie entwickelt sich kontinuierlich weiter. Moderne Antriebssysteme ermöglichen eine präzise Drehzahlregelung, hohe Dynamik und eine verbesserte Energieeffizienz.
Die zunehmende Verwendung von CBN-Schleifscheiben ermöglicht bei geeigneten Werkstoffen höhere Schleifleistungen und längere Standzeiten. Gleichzeitig gewinnen spezielle Schleifscheibenbindungen und optimierte Abrichtverfahren an Bedeutung.
Digitale Prozessüberwachungssysteme erfassen Schleifkräfte, Spindelleistungen, Temperaturen und Schwingungen. Durch die Auswertung dieser Daten können Prozessabweichungen frühzeitig erkannt und die Bearbeitungsparameter optimiert werden.
Darüber hinaus werden moderne Rundschleifmaschinen zunehmend in automatisierte Fertigungslinien integriert. Roboter, automatische Werkstückmagazine und zentrale Produktionssteuerungen ermöglichen einen weitgehend mannlosen Betrieb.
Zusammenfassung
Präzisions-Rundschleifmaschinen sind hochentwickelte Werkzeugmaschinen für die Herstellung rotationssymmetrischer Bauteile mit engen Maßtoleranzen, hoher Formgenauigkeit und ausgezeichneter Oberflächenqualität. Ihre Leistungsfähigkeit basiert auf einer präzisen mechanischen Konstruktion, einer stabilen Schleifspindel, hochgenauen Maschinenachsen, einer zuverlässigen Werkstückaufnahme und einer kontrollierten thermischen Umgebung.
Die unterschiedlichen Bauarten ermöglichen eine breite Palette industrieller Anwendungen. Außenrundschleifmaschinen werden zur Bearbeitung äußerer zylindrischer und konischer Flächen eingesetzt, während Innenrundschleifmaschinen für hochgenaue Bohrungen und Innenkonturen ausgelegt sind. Universal-Rundschleifmaschinen kombinieren mehrere Bearbeitungsmöglichkeiten, und spitzenlose Rundschleifmaschinen ermöglichen eine besonders wirtschaftliche Serienfertigung.
Durch die Integration moderner CNC-Steuerungen, automatischer Messsysteme, hochpräziser Spindeln und intelligenter Prozessüberwachung können heutige Präzisions-Rundschleifmaschinen selbst anspruchsvollste Bearbeitungsaufgaben mit hoher Wiederholgenauigkeit ausführen. Sie bilden damit einen unverzichtbaren Bestandteil moderner industrieller Präzisionsfertigung.
Technische Auslegung und Dimensionierung von Präzisions-Rundschleifmaschinen
Die Entwicklung einer leistungsfähigen Präzisions-Rundschleifmaschine erfordert eine detaillierte technische Auslegung aller mechanischen, elektrischen und steuerungstechnischen Komponenten. Neben der grundsätzlichen Maschinengeometrie müssen insbesondere die Schleifspindel, die Werkstückspindel, die Vorschubachsen, die Lagerungen, die Führungen und die thermischen Eigenschaften berücksichtigt werden. Das Ziel besteht darin, eine Maschinenstruktur zu schaffen, die auch bei wechselnden Bearbeitungsbedingungen eine hohe geometrische Genauigkeit und eine konstante Oberflächenqualität gewährleistet.
Die Dimensionierung beginnt mit der Festlegung des vorgesehenen Werkstückspektrums. Dabei werden maximale und minimale Werkstückdurchmesser, Werkstücklängen, Werkstückgewichte, Werkstoffgruppen und erforderliche Toleranzen definiert. Diese Angaben bestimmen maßgeblich die erforderliche Maschinensteifigkeit, die Größe der Schleifscheibe, die Leistung des Schleifspindelantriebs und die Belastbarkeit der Werkstückaufnahme.
Eine Maschine, die beispielsweise für kleine Präzisionswellen mit Durchmessern von wenigen Millimetern ausgelegt ist, benötigt eine andere konstruktive Auslegung als eine Rundschleifmaschine für schwere Industrie- und Hydraulikwellen mit mehreren hundert Millimetern Durchmesser. Insbesondere die Dimensionierung des Maschinenbetts, die Lagerabstände, die Schleifspindelsteifigkeit und die Antriebsmomente müssen auf die jeweilige Anwendung abgestimmt werden.
Dimensionierung des Maschinenbetts
Das Maschinenbett bildet die mechanische Grundlage der Rundschleifmaschine. Es muss sämtliche statischen und dynamischen Kräfte aufnehmen und gleichzeitig eine dauerhaft stabile geometrische Referenz für die Maschinenachsen bereitstellen.
Bei der konstruktiven Auslegung ist zunächst die Belastung durch das Eigengewicht der Maschinenbaugruppen zu berücksichtigen. Dazu gehören der Schleifspindelstock, der Werkstückspindelstock, der Reitstock, die Führungswagen, die Schleifscheibeneinheit und gegebenenfalls zusätzliche Abricht- und Messeinrichtungen.
Zusätzlich entstehen während des Schleifprozesses radiale und tangentiale Schleifkräfte. Diese Kräfte wirken über die Schleifspindel und die Werkstückaufnahme auf das Maschinenbett. Die daraus resultierenden elastischen Verformungen müssen möglichst gering gehalten werden.
Die statische Steifigkeit kann grundsätzlich über das Verhältnis zwischen aufgebrachter Kraft und resultierender Verformung beschrieben werden. Für eine vereinfachte Betrachtung gilt:
\[ k=\frac{F}{\delta} \]
Dabei bezeichnet \(k\) die Steifigkeit, \(F\) die wirkende Kraft und \(\delta\) die resultierende Verformung.
Bei Präzisions-Rundschleifmaschinen ist nicht nur die absolute Verformung relevant. Besonders wichtig ist die relative Verschiebung zwischen Schleifscheibenachse und Werkstückachse. Selbst wenn sich das gesamte Maschinenbett geringfügig verformt, kann die Bearbeitungsgenauigkeit erhalten bleiben, sofern die beiden Achsen ihre relative Position weitgehend beibehalten.
Die konstruktive Gestaltung des Maschinenbetts sollte deshalb möglichst symmetrische Kraftflussverhältnisse gewährleisten. Große geschlossene Querschnitte, ausreichend dimensionierte Rippen, kurze Kraftübertragungswege und eine stabile Verbindung zwischen den Führungsflächen können die Steifigkeit verbessern.
Bei Graugussbetten werden häufig verrippte Hohlstrukturen verwendet. Die Rippenanordnung sollte so gestaltet sein, dass keine unnötig großen dünnwandigen Bereiche entstehen. Gleichzeitig müssen die Wandstärken und Querschnittsübergänge eine gleichmäßige Abkühlung während des Gießprozesses ermöglichen.
Mineralgussbetten bieten eine alternative Konstruktion. Sie können eine hohe Schwingungsdämpfung erreichen und ermöglichen die Integration verschiedener metallischer Funktionselemente. Die eigentlichen Führungs- und Befestigungsflächen werden dabei üblicherweise durch eingegossene oder nachträglich montierte Metallelemente realisiert.
Berechnung und Auswahl der Schleifspindel
Die Schleifspindel muss die Schleifscheibe mit einer konstanten und vibrationsarmen Drehbewegung antreiben. Ihre Dimensionierung richtet sich nach dem Schleifscheibendurchmesser, der erforderlichen Umfangsgeschwindigkeit, der Schleifbreite und der maximalen Schleifleistung.
Die Umfangsgeschwindigkeit der Schleifscheibe wird aus ihrem Durchmesser und ihrer Drehzahl berechnet:
\[ v_s=\frac{\pi \cdot D_s \cdot n_s}{60} \]
Dabei ist \(v_s\) die Umfangsgeschwindigkeit in m/s, \(D_s\) der Schleifscheibendurchmesser in Metern und \(n_s\) die Drehzahl in min⁻¹.
Für eine Schleifscheibe mit einem Durchmesser von 250 mm und einer Drehzahl von 3.000 min⁻¹ ergibt sich beispielsweise:
\[ v_s=\frac{\pi \cdot 0{,}25 \cdot 3000}{60} \]
\[ v_s \approx 39{,}27\ \text{m/s} \]
Diese Umfangsgeschwindigkeit liegt innerhalb eines bei konventionellen Schleifprozessen häufig verwendeten Bereichs. Die zulässige Maximalgeschwindigkeit muss jedoch immer anhand der Kennzeichnung und Herstellerfreigabe der konkreten Schleifscheibe überprüft werden.
Die erforderliche Spindelleistung hängt von der Schleifleistung und dem jeweiligen spezifischen Energiebedarf des Werkstoffs ab. Für eine vereinfachte Berechnung gilt:
\[ P_c=Q_w \cdot u \]
Dabei ist \(P_c\) die erforderliche Schleifleistung, \(Q_w\) das Zeitspanvolumen und \(u\) die spezifische Schleifenergie.
Das Zeitspanvolumen beschreibt, wie viel Material pro Zeiteinheit abgetragen wird. Beim Außenrundschleifen kann es näherungsweise aus der radialen Zustellung, der Werkstückumfangsgeschwindigkeit und der Schleifbreite abgeleitet werden.
Für die tatsächliche Motorauslegung müssen zusätzlich die mechanischen Verluste, die Wirkungsgrade des Antriebssystems, die dynamischen Belastungen und eine angemessene Leistungsreserve berücksichtigt werden.
Die Spindelwelle muss ausreichend steif dimensioniert werden. Ihre Durchbiegung hängt vom Lagerabstand, dem Wellendurchmesser, dem Elastizitätsmodul und der Position der angreifenden Schleifkraft ab. Eine möglichst kurze Distanz zwischen dem vorderen Spindellager und der Schleifscheibenaufnahme ist grundsätzlich vorteilhaft, da dadurch das Biegemoment reduziert wird.
Bei der Konstruktion muss außerdem berücksichtigt werden, dass die Schleifscheibe eine bestimmte Masse besitzt und während des Betriebs hohe Fliehkräfte entstehen können. Die Aufnahme, die Flansche und die Befestigungselemente müssen entsprechend dimensioniert und sicherheitstechnisch ausgelegt werden.
Lagerung der Schleifspindel
Die Lagerung der Schleifspindel bestimmt maßgeblich deren Rundlaufgenauigkeit, Steifigkeit, thermisches Verhalten und Lebensdauer.
Für hochpräzise Rundschleifmaschinen werden häufig Präzisions-Schrägkugellager verwendet. Diese können sowohl radiale als auch axiale Kräfte aufnehmen. Durch eine geeignete Lageranordnung und Vorspannung lässt sich eine hohe Spindelsteifigkeit erreichen.
Eine verbreitete Konstruktion besteht aus einer vorderen Lagergruppe und einer hinteren Lagergruppe. Die vordere Lagergruppe übernimmt einen wesentlichen Anteil der radialen und axialen Belastung. Die hintere Lagerung ermöglicht die Führung der Spindel und muss die thermischen Längenänderungen entsprechend dem gewählten Lagerungskonzept berücksichtigen.
Die Vorspannung der Lager muss sorgfältig festgelegt werden. Eine zu geringe Vorspannung kann die Steifigkeit reduzieren und zu unerwünschten Bewegungen führen. Eine zu hohe Vorspannung kann dagegen die Lagererwärmung erhöhen und die Lebensdauer reduzieren.
Bei besonders anspruchsvollen Maschinen können hydrostatische Lager eingesetzt werden. Sie ermöglichen eine sehr gleichmäßige Bewegung und eine hohe Dämpfung. Allerdings erfordern sie ein präzises Hydraulik- beziehungsweise Versorgungssystem, eine geeignete Filtration und eine sorgfältige Regelung des Schmieröldrucks.
Auch aerostatische Lagerungen kommen bei speziellen Hochpräzisionsmaschinen zum Einsatz. Sie ermöglichen sehr geringe Reibung und hohe Rundlaufgenauigkeiten, besitzen jedoch eine geringere Tragfähigkeit als viele hydrostatische Lösungen und sind besonders empfindlich gegenüber Verunreinigungen.
Werkstückspindel und Werkstückantrieb
Die Werkstückspindel übernimmt die Rotation des Werkstücks und muss eine gleichmäßige Drehbewegung mit möglichst geringen Rundlaufabweichungen gewährleisten.
Bei der Auswahl des Antriebs sind der Werkstückdurchmesser, das Werkstückgewicht, die erforderliche Drehzahl und die Schleifkräfte zu berücksichtigen.
Für kleinere Werkstücke können kompakte Servomotoren mit Direktantrieb eingesetzt werden. Diese ermöglichen eine präzise Drehzahlregelung und eine gute Integration in die CNC-Steuerung.
Bei größeren Werkstücken können leistungsstärkere Motoren mit Riemen- oder Getriebeantrieb erforderlich sein. Die Übertragungselemente müssen so dimensioniert werden, dass keine störenden Drehschwingungen oder unzulässigen Rundlaufabweichungen entstehen.
Die Werkstückspindel kann außerdem mit einer C-Achsen-Funktion ausgestattet werden. Dadurch lässt sich die Winkelposition des Werkstücks exakt steuern. Diese Funktion ist besonders wichtig, wenn neben dem Rundschleifen zusätzliche Bearbeitungen oder definierte Winkelpositionierungen erforderlich sind.
Bei der Konstruktion der Werkstückspindel muss die Lagerung auf das Gewicht und die Spannkräfte des Werkstücks abgestimmt werden. Eine unzureichende Lagersteifigkeit kann dazu führen, dass sich die Werkstückachse während des Schleifens verschiebt.
Führungs- und Vorschubsysteme
Die Führungen und Vorschubachsen sind entscheidend für die Positioniergenauigkeit und die Wiederholbarkeit der Schleifbewegungen. Sie müssen eine gleichmäßige Bewegung ohne Stick-Slip-Effekte, Umkehrspiel oder unerwünschte Schwingungen gewährleisten.
X-Achse – Radialzustellung
Die X-Achse übernimmt die radiale Bewegung der Schleifscheibe zum Werkstück. Sie bestimmt unmittelbar die Zustellung und damit den Materialabtrag.
Bei Präzisionsmaschinen wird die X-Achse häufig mit einem Servomotor und einem hochgenauen Kugelgewindetrieb ausgeführt. Alternativ können Linearmotoren oder spezielle Direktantriebssysteme eingesetzt werden.
Ein Kugelgewindetrieb muss hinsichtlich Steigung, Durchmesser, Lagerung, kritischer Drehzahl und Steifigkeit ausgelegt werden. Für besonders hohe Genauigkeitsanforderungen können vorgespannte Kugelgewindetriebe eingesetzt werden, um das Umkehrspiel zu reduzieren.
Die Position wird über einen hochauflösenden Wegmessgeber erfasst. Bei anspruchsvollen Anwendungen wird ein direkt am Maschinenschlitten montierter Glasmaßstab bevorzugt, da dadurch Fehler des Kugelgewindetriebs und seiner mechanischen Übertragung teilweise aus dem Regelkreis herausgehalten werden können.
Z-Achse – Axialbewegung
Die Z-Achse ermöglicht die Längsbewegung des Schleifschlittens. Ihre Genauigkeit beeinflusst insbesondere die Zylindrizität und die Oberflächenqualität langer Werkstücke.
Die Bewegung muss über den gesamten Hub gleichmäßig erfolgen. Besonders wichtig sind die Geradheit der Führung und die Parallelität zwischen der Z-Achsenbewegung und der Werkstückachse.
Bei langen Schleifwegen müssen außerdem thermische Längenänderungen der Führung und des Antriebssystems berücksichtigt werden.
Für hochpräzise Maschinen werden häufig vorgespannte Kugelgewindetriebe, hochgenaue Linearführungen oder hydrostatische Führungssysteme eingesetzt.
Führungsarten
Die Auswahl der Führungsart richtet sich nach der geforderten Steifigkeit, der Dämpfung, der Vorschubgeschwindigkeit und der Genauigkeit.
Gleitführungen besitzen eine große tragende Fläche und können eine gute Dämpfung bieten. Sie werden insbesondere bei Maschinen eingesetzt, bei denen eine hohe dynamische Stabilität und eine robuste Konstruktion erforderlich sind.
Linearführungen ermöglichen eine geringe Reibung und hohe Vorschubgeschwindigkeiten. Sie eignen sich besonders für CNC-Maschinen mit häufigen Beschleunigungs- und Verzögerungsbewegungen.
Hydrostatische Führungen verwenden einen unter Druck stehenden Schmierfilm zwischen den Führungsflächen. Dadurch wird eine nahezu berührungsfreie Bewegung erreicht. Sie können bei hochpräzisen Schleifmaschinen eingesetzt werden, bei denen eine besonders gleichmäßige Bewegung und hohe Dämpfung erforderlich sind.
Schleifparameter und Prozessoptimierung
Die Schleifparameter bestimmen maßgeblich die Produktivität und die Qualität des Endprodukts. Eine optimale Kombination aus Schleifscheibengeschwindigkeit, Werkstückdrehzahl, Zustellung, Vorschub und Kühlmittelversorgung ist erforderlich, um einen stabilen Schleifprozess zu erreichen.
Die Schleifscheibengeschwindigkeit beeinflusst die Schneidbedingungen und die Oberflächenstruktur. Eine Erhöhung der Geschwindigkeit kann unter geeigneten Bedingungen die Anzahl der wirksamen Schleifkornkontakte erhöhen und die Oberflächenqualität verbessern. Allerdings muss sie innerhalb der zulässigen Betriebsgrenzen der Schleifscheibe bleiben.
Die Werkstückumfangsgeschwindigkeit beeinflusst die Kontaktbedingungen zwischen Schleifscheibe und Werkstück. Sie wird aus Werkstückdurchmesser und Werkstückdrehzahl berechnet:
\[ v_w=\frac{\pi \cdot D_w \cdot n_w}{60} \]
Die radiale Zustellung bestimmt die Materialmenge, die während eines Schleifdurchgangs abgetragen wird. Hohe Zustellwerte können die Bearbeitungszeit reduzieren, führen jedoch zu höheren Schleifkräften und einer stärkeren thermischen Belastung.
Der axiale Vorschub bestimmt beim Längsschleifen die Geschwindigkeit, mit der die Schleifscheibe entlang des Werkstücks bewegt wird. Er muss auf die Schleifscheibenbreite und die gewünschte Überdeckung abgestimmt werden.
Bei der Prozessoptimierung wird üblicherweise zwischen Schrupp-, Vorschlicht- und Fertigschleifen unterschieden. Beim Schruppschleifen steht ein hoher Materialabtrag im Vordergrund. Beim Vorschlichten werden die verbleibenden Materialzugaben reduziert. Das Fertigschleifen dient schließlich der Erreichung der geforderten Maß- und Oberflächenqualität.
Schleifbrand und thermische Schädigung
Schleifbrand ist eine der wichtigsten Fehlerursachen bei der Bearbeitung gehärteter Werkstücke. Er entsteht durch eine übermäßige lokale Wärmeentwicklung in der Schleifkontaktzone.
Die thermische Belastung kann zu Veränderungen des Werkstoffgefüges führen. Bei gehärteten Stählen können beispielsweise Anlasszonen entstehen, in denen die Härte reduziert wird. Unter bestimmten Bedingungen können auch erneute Härtezonen und thermische Risse auftreten.
Die Ursachen können vielfältig sein. Dazu gehören eine stumpfe Schleifscheibe, eine ungeeignete Schleifscheibenspezifikation, eine zu hohe Zustellung, eine unzureichende Kühlmittelzufuhr oder eine ungünstige Schleifstrategie.
Zur Vermeidung von Schleifbrand müssen die Schleifscheibenschneidfähigkeit, die Kühlung und die Bearbeitungsparameter aufeinander abgestimmt werden.
Eine ausreichende Kühlmittelmenge allein garantiert jedoch keine sichere Kühlung. Entscheidend ist, dass das Kühlmittel tatsächlich in die Schleifkontaktzone gelangt. Die Strömung muss deshalb hinsichtlich Volumenstrom, Druck, Düsenposition und Austrittsgeschwindigkeit optimiert werden.
Bei kritischen Anwendungen können spezielle Schleifbrandprüfungen eingesetzt werden. Dazu gehören beispielsweise die Barkhausenrauschanalyse, metallografische Untersuchungen und Härteprüfungen.
Abrichtsysteme für hochpräzise Rundschleifmaschinen
Die Abrichttechnik beeinflusst unmittelbar die Geometrie und Schneidfähigkeit der Schleifscheibe. Eine Präzisions-Rundschleifmaschine benötigt daher ein Abrichtsystem, das sowohl eine reproduzierbare Schleifscheibengeometrie als auch eine gleichbleibende Schleifqualität ermöglicht.
Bei einfachen Maschinen kann ein Diamant-Einzelkornabrichter verwendet werden. Für höhere Anforderungen kommen Mehrkornabrichter, Diamantrollen oder CNC-gesteuerte Profilabrichtsysteme zum Einsatz.
Diamantprofilrollen ermöglichen das schnelle Abrichten komplexer Schleifscheibenprofile. Sie werden insbesondere in der Serienfertigung eingesetzt, wenn eine hohe Wiederholgenauigkeit und kurze Nebenzeiten erforderlich sind.
Bei CNC-gesteuerten Abrichtsystemen können die Abrichterbewegungen über separate Achsen geregelt werden. Dadurch lassen sich unterschiedliche Schleifscheibenprofile programmieren und automatisch wiederherstellen.
Die Abrichtfrequenz muss an die Werkstückmaterialien und die Schleifbedingungen angepasst werden. Ein zu seltenes Abrichten kann zu steigenden Schleifkräften und einer schlechteren Oberflächenqualität führen. Ein zu häufiges Abrichten erhöht dagegen den Schleifscheibenverbrauch und die Nebenzeiten.
Mess- und Regeltechnik in modernen Rundschleifmaschinen
Die Integration moderner Mess- und Regeltechnik ermöglicht eine deutliche Verbesserung der Prozesssicherheit. Während bei konventionellen Maschinen die Maßkontrolle häufig nach Abschluss der Bearbeitung erfolgt, können moderne CNC-Maschinen den Werkstückzustand bereits während des Schleifens überwachen.
Ein wichtiger Bestandteil ist das In-Prozess-Messsystem. Dabei wird der Werkstückdurchmesser während der Bearbeitung kontinuierlich erfasst. Die Messwerte werden an die CNC-Steuerung übermittelt, die den verbleibenden Materialabtrag berechnet und die Schleifbewegung entsprechend anpasst.
Ein weiteres wichtiges System ist die automatische Verschleißkompensation. Da sich die Schleifscheibe während des Betriebs abnutzt und durch das Abrichten ihre Geometrie verändert, muss die Steuerung die tatsächliche Position und den wirksamen Durchmesser der Schleifscheibe berücksichtigen.
Zusätzliche Sensoren können die Schleifspindelschwingungen, die Lagertemperaturen, den Antriebsstrom und die Schleifspindelleistung überwachen. Diese Daten ermöglichen eine frühzeitige Erkennung von Prozessstörungen.
Bei hochentwickelten Maschinen können die erfassten Prozessdaten auch zur statistischen Analyse verwendet werden. Dadurch lassen sich Trends erkennen, beispielsweise ein zunehmender Schleifscheibenverschleiß oder eine allmähliche Veränderung der Maschinengeometrie.
Sicherheits- und Schutzsysteme
Präzisions-Rundschleifmaschinen arbeiten mit schnell rotierenden Schleifscheiben und müssen deshalb mit geeigneten Sicherheitseinrichtungen ausgestattet sein.
Die Schleifscheibenabdeckung muss so konstruiert sein, dass sie den mechanischen Belastungen im Falle eines Schleifscheibenbruchs standhält. Die Auslegung richtet sich nach dem Schleifscheibendurchmesser, der maximal zulässigen Drehzahl und den einschlägigen Sicherheitsnormen.
Die Maschinensteuerung muss eine zuverlässige Überwachung der Schleifspindeldrehzahl gewährleisten. Ein Überschreiten der zulässigen Schleifscheibengeschwindigkeit muss verhindert werden.
Weitere wichtige Sicherheitsfunktionen sind überwachte Schutztüren, Not-Halt-Einrichtungen, eine sichere Stillsetzung der Antriebe und die Überwachung der Kühlmittelversorgung.
Bei automatisierten Maschinen müssen außerdem die Bewegungsbereiche von Werkstückladesystemen und Robotern abgesichert werden.
Wartung und Instandhaltung
Die langfristige Genauigkeit einer Präzisions-Rundschleifmaschine hängt wesentlich von der regelmäßigen Wartung und der Überwachung des Maschinenzustands ab.
Die Schleifspindel muss hinsichtlich Temperatur, Schwingungsverhalten und Rundlauf kontrolliert werden. Veränderungen können auf Lagerprobleme, Schmierungsfehler oder Unwuchten hinweisen.
Die Führungen müssen entsprechend den Herstellervorgaben geschmiert und auf Verschleiß untersucht werden. Bei Kugelgewindetrieben sind insbesondere die Schmierung, die Vorspannung und mögliche Veränderungen des Umkehrspiels zu kontrollieren.
Das Kühlmittelsystem benötigt eine regelmäßige Reinigung und Filtration. Schleifschlamm und feine Schleifpartikel können sich im Kreislauf ablagern und die Kühlmittelqualität beeinträchtigen.
Auch die geometrische Genauigkeit der Maschine sollte in festgelegten Intervallen überprüft werden. Dazu gehören die Ausrichtung der Werkstück- und Schleifspindel, die Geradheit der Maschinenachsen und die Wiederholgenauigkeit der Positionierung.
Eine systematische Wartungsstrategie trägt dazu bei, ungeplante Stillstände zu reduzieren und die Präzision über einen langen Betriebszeitraum aufrechtzuerhalten.
Anforderungen an die industrielle Fertigung
Bei der industriellen Herstellung von Präzisions-Rundschleifmaschinen müssen die einzelnen Baugruppen nicht nur hinsichtlich ihrer Funktion, sondern auch hinsichtlich ihrer Herstellbarkeit und Montagegenauigkeit optimiert werden.
Die Maschinenbettbearbeitung erfordert hochgenaue Fräs-, Schleif- und Schabverfahren. Insbesondere die Führungsflächen müssen mit hoher geometrischer Genauigkeit hergestellt werden.
Die Schleifspindelwellen benötigen eine präzise Bearbeitung der Lager- und Dichtflächen. Nach der Fertigbearbeitung müssen Rundlauf, Zylindrizität und Oberflächenqualität kontrolliert werden.
Die Montage der Spindellager erfordert saubere Arbeitsbedingungen und geeignete Montagewerkzeuge. Bereits kleinste Verunreinigungen oder Montagefehler können die Laufgenauigkeit und Lebensdauer beeinflussen.
Die endgültige Maschinenmontage umfasst die Ausrichtung der Spindelachsen, die Einstellung der Führungen, die Kalibrierung der Wegmesssysteme und die Prüfung der CNC-Achsen.
Nach Abschluss der Montage sollte die Maschine unter realistischen Betriebsbedingungen getestet werden. Dabei werden insbesondere die thermische Stabilität, die Spindelschwingungen, die Maßhaltigkeit und die erreichbare Werkstückoberflächenqualität überprüft.
Abnahme und Leistungsprüfung von Präzisions-Rundschleifmaschinen
Vor der Auslieferung muss eine Präzisions-Rundschleifmaschine einer umfassenden technischen Abnahme unterzogen werden. Ziel ist der Nachweis, dass die Maschine die spezifizierten Genauigkeits- und Leistungsanforderungen erfüllt.
Die geometrische Abnahme umfasst die Prüfung der Maschinenachsen, der Spindelrundläufe, der Ausrichtung des Werkstückspindelstocks und der Position des Reitstocks.
Die dynamische Prüfung untersucht das Verhalten der Maschine bei unterschiedlichen Drehzahlen. Dabei werden Schwingungen, Geräuschentwicklung und Temperaturverhalten kontrolliert.
Die Bearbeitungsprüfung erfolgt durch das Schleifen definierter Prüfkörper. Anschließend werden die Werkstücke hinsichtlich Durchmesser, Rundheit, Zylindrizität, Rundlauf und Oberflächenrauheit vermessen.
Bei besonders anspruchsvollen Maschinen können zusätzliche Langzeitprüfungen durchgeführt werden. Diese dienen dazu, die thermische Stabilität und die Wiederholgenauigkeit über längere Betriebszeiten zu untersuchen.
Die Abnahmekriterien müssen bereits bei der technischen Spezifikation festgelegt werden. Dadurch wird sichergestellt, dass Maschinenhersteller und Endanwender dieselben Anforderungen an die erreichbare Präzision und Produktivität zugrunde legen.
Spezielle Bauformen und konstruktive Varianten von Präzisions-Rundschleifmaschinen
Neben den klassischen Außen-, Innen- und Universal-Rundschleifmaschinen existieren zahlreiche spezialisierte Maschinenkonzepte, die für bestimmte Werkstückgeometrien, Fertigungsprozesse und Genauigkeitsanforderungen entwickelt wurden. Diese Maschinen unterscheiden sich insbesondere durch die Anordnung der Schleifspindeln, die Beweglichkeit der Maschinenachsen, die Werkstückaufnahme und die verwendete Schleiftechnologie.
Die konstruktive Spezialisierung ermöglicht es, bestimmte Bearbeitungsaufgaben mit höherer Produktivität, besserer Wiederholgenauigkeit und geringeren Nebenzeiten durchzuführen. Insbesondere bei Werkstücken mit mehreren Durchmesserstufen, komplexen Übergangsradien, langen zylindrischen Bereichen oder besonders kleinen Toleranzen können speziell ausgelegte Rundschleifmaschinen erhebliche Vorteile bieten.
CNC-Präzisions-Rundschleifmaschinen mit schwenkbarem Schleifspindelstock
Bei dieser Bauart ist der Schleifspindelstock um eine definierte Schwenkachse beweglich angeordnet. Dadurch kann die Schleifscheibe unter unterschiedlichen Winkeln zum Werkstück positioniert werden.
Diese Konstruktion ermöglicht die Bearbeitung zylindrischer und konischer Flächen sowie bestimmter komplexer Übergangsgeometrien innerhalb einer einzigen Werkstückaufspannung.
Die Schwenkachse wird häufig als B-Achse bezeichnet. Sie kann manuell, motorisch oder vollständig CNC-gesteuert ausgeführt werden.
Bei einer CNC-gesteuerten B-Achse wird die Winkelposition durch einen hochgenauen Drehgeber erfasst. Für besonders hohe Positioniergenauigkeiten können direkte Winkelmesssysteme eingesetzt werden.
Die mechanische Konstruktion muss eine hohe Steifigkeit der Schwenklagerung gewährleisten. Während des Schleifens wirken erhebliche Kräfte auf den Schleifspindelstock. Eine unzureichende Steifigkeit kann zu Winkelabweichungen und damit zu geometrischen Fehlern führen.
Rundschleifmaschinen mit mehreren Schleifspindeln
Mehrspindelige Rundschleifmaschinen verfügen über zwei oder mehrere Schleifspindeleinheiten. Dadurch können unterschiedliche Werkstückbereiche innerhalb einer Aufspannung bearbeitet werden.
Eine typische Ausführung besitzt eine Schleifspindel für das Vorschruppen und eine zweite Schleifspindel für das Fertigschleifen. Andere Maschinen verfügen über separate Schleifspindeln für unterschiedliche Schleifscheibendurchmesser oder Schleifscheibenspezifikationen.
Eine weitere Möglichkeit besteht darin, eine Außen- und eine Innenschleifspindel in einer gemeinsamen Maschine zu integrieren. Dadurch können äußere und innere zylindrische Flächen ohne erneutes Umspannen bearbeitet werden.
Die Vorteile solcher Maschinen liegen insbesondere in der Reduzierung der Nebenzeiten, der Verbesserung der Prozessintegration und der Möglichkeit, mehrere Bearbeitungsoperationen in einem zusammenhängenden Fertigungszyklus durchzuführen.
Die Herausforderung liegt in der konstruktiven Integration der zusätzlichen Spindeln. Die Maschinenstruktur muss ausreichend steif sein, um die Kräfte sämtlicher Schleifaggregate aufzunehmen. Außerdem müssen die verschiedenen Schleifspindeln thermisch und geometrisch so positioniert werden, dass keine unerwünschten Wechselwirkungen entstehen.
Präzisions-Rundschleifmaschinen mit Direktantrieb
Bei konventionellen Rundschleifmaschinen werden Schleifspindeln und Werkstückspindeln häufig über Riemen, Getriebe oder Kupplungen angetrieben. Moderne Maschinen verwenden zunehmend Direktantriebssysteme.
Bei einem Direktantrieb ist der Elektromotor unmittelbar mit der Spindel verbunden oder vollständig in die Spindeleinheit integriert. Dadurch entfallen zusätzliche mechanische Übertragungselemente.
Direktantriebe ermöglichen eine hohe Drehzahlregelgenauigkeit, eine kompakte Bauweise und eine reduzierte Anzahl mechanischer Komponenten.
Besonders bei CNC-Rundschleifmaschinen kann ein Direktantrieb die Regelung der Werkstückdrehzahl verbessern. Dies ist beispielsweise bei der Bearbeitung komplexer Profile oder bei synchronisierten Schleifprozessen von Vorteil.
Allerdings muss die thermische Belastung des integrierten Motors sorgfältig berücksichtigt werden. Die entstehende Wärme darf die Spindellagerung und die geometrische Stabilität nicht negativ beeinflussen. Deshalb werden häufig spezielle Kühlkreisläufe und thermische Isolationsmaßnahmen eingesetzt.
Hochpräzisions-Rundschleifmaschinen mit hydrostatischen Führungen
Hydrostatische Rundschleifmaschinen verwenden druckölversorgte Führungen, bei denen die beweglichen Maschinenkomponenten auf einem dünnen Schmierfilm gleiten.
Der wesentliche Vorteil besteht darin, dass zwischen den Führungsflächen kein direkter metallischer Kontakt stattfindet. Dadurch werden Reibung, Stick-Slip-Effekte und mechanischer Verschleiß erheblich reduziert.
Die Ölversorgung erfolgt über eine separate Hydraulik- beziehungsweise Schmieröleinheit. Das Öl wird gefiltert, auf einen definierten Druck gebracht und über Drosselstellen oder spezielle Kompensationssysteme den Führungstaschen zugeführt.
Die Tragfähigkeit der hydrostatischen Führung hängt unter anderem von der wirksamen Druckfläche, dem Versorgungsdruck, der Spaltgeometrie und der Strömungscharakteristik ab.
Ein wichtiger konstruktiver Faktor ist die gleichmäßige Druckverteilung. Unterschiedliche Druckverhältnisse können zu einer Veränderung der Schlittenposition führen und damit die Genauigkeit beeinträchtigen.
Bei hochwertigen Präzisions-Rundschleifmaschinen werden hydrostatische Führungen insbesondere dann eingesetzt, wenn eine hohe Dämpfung, eine gleichmäßige Vorschubbewegung und eine langfristig stabile Positionierung erforderlich sind.
Präzisions-Rundschleifmaschinen mit Linearmotorachsen
Linearmotorachsen ermöglichen eine direkte translatorische Bewegung ohne Kugelgewindetrieb. Der Motor erzeugt die Bewegung durch elektromagnetische Kräfte zwischen Primär- und Sekundärteil.
Da keine mechanische Kraftübertragung über eine Spindel erforderlich ist, können hohe Beschleunigungen und sehr gleichmäßige Bewegungen erreicht werden.
Ein wesentlicher Vorteil besteht darin, dass Umkehrspiel und mechanische Übertragungsfehler eines Kugelgewindetriebs entfallen.
Für Präzisions-Rundschleifmaschinen müssen Linearmotoren jedoch besonders sorgfältig thermisch ausgelegt werden. Die Motorwärme kann unmittelbar in die Maschinenstruktur eingeleitet werden und dadurch thermische Verformungen verursachen.
Deshalb benötigen solche Systeme häufig eine gezielte Kühlung und eine thermisch optimierte Integration in die Maschinenkonstruktion.
Schleifscheibenarten für Präzisions-Rundschleifmaschinen
Die Schleifscheibe ist das eigentliche Werkzeug der Rundschleifmaschine. Ihre Eigenschaften bestimmen wesentlich die Abtragsleistung, die Oberflächenqualität und die thermische Belastung des Werkstücks.
Die Auswahl erfolgt anhand des Werkstoffs, der Härte, der erforderlichen Oberflächenqualität, der Bearbeitungsstrategie und der gewünschten Produktivität.
Korund-Schleifscheiben
Korund-Schleifscheiben bestehen aus Aluminiumoxid und gehören zu den am häufigsten verwendeten Schleifwerkzeugen für die Bearbeitung von Stahl.
Sie sind in unterschiedlichen Kornarten, Härtegraden und Bindungssystemen erhältlich. Je nach Zusammensetzung können sie für das Schleifen von gehärteten, vergüteten oder ungehärteten Stählen verwendet werden.
Die Schleifkörner besitzen eine geeignete Härte und Zähigkeit, um Material zuverlässig abzutragen. Durch eine entsprechende Auswahl der Korngröße und Bindung kann die Schleifscheibe auf unterschiedliche Bearbeitungsaufgaben abgestimmt werden.
CBN-Schleifscheiben
Kubisches Bornitrid ist ein synthetisch hergestelltes Schleifmittel mit einer sehr hohen Härte und einer ausgezeichneten thermischen Stabilität.
CBN-Schleifscheiben werden insbesondere für die Bearbeitung gehärteter Stähle eingesetzt. Sie besitzen häufig eine hohe Verschleißbeständigkeit und können bei geeigneten Prozessbedingungen eine hohe Maß- und Formstabilität gewährleisten.
Ein wesentlicher Vorteil besteht darin, dass CBN bei der Bearbeitung bestimmter gehärteter Werkstoffe eine hohe Schleifleistung mit einer langen Standzeit verbinden kann.
CBN-Schleifscheiben sind in unterschiedlichen Bindungssystemen erhältlich. Dazu gehören Kunstharz-, Metall- und keramische Bindungen.
Diamantschleifscheiben
Diamantschleifscheiben werden insbesondere für die Bearbeitung sehr harter Werkstoffe eingesetzt. Typische Anwendungen sind Hartmetall, technische Keramik, Glas und bestimmte Verbundwerkstoffe.
Diamant besitzt eine extrem hohe Härte und ermöglicht die Bearbeitung von Werkstoffen, die mit konventionellen Schleifmitteln nur schwer oder unwirtschaftlich bearbeitet werden können.
Für die Bearbeitung eisenhaltiger Werkstoffe bei hohen Temperaturen ist Diamant jedoch aufgrund chemischer Wechselwirkungen nur eingeschränkt geeignet. In solchen Fällen werden häufig CBN-Schleifscheiben bevorzugt.
Keramisch gebundene Schleifscheiben
Keramisch gebundene Schleifscheiben besitzen eine Bindungsstruktur, die Schleifkörner zuverlässig hält und gleichzeitig eine kontrollierte Selbstschärfung ermöglicht.
Die Porosität kann gezielt beeinflusst werden, um die Spanräume und die Kühlmittelaufnahme zu optimieren.
Solche Schleifscheiben werden häufig für anspruchsvolle Präzisionsschleifprozesse verwendet, bei denen eine hohe Formbeständigkeit und eine reproduzierbare Oberflächenqualität erforderlich sind.
Kunstharzgebundene Schleifscheiben
Kunstharzgebundene Schleifscheiben besitzen eine vergleichsweise elastische Bindungsstruktur. Sie können bei geeigneter Auslegung eine gute Oberflächenqualität und ein günstiges Schleifverhalten erreichen.
Sie werden sowohl mit konventionellen Schleifmitteln als auch bei bestimmten CBN- und Diamantschleifanwendungen verwendet.
Die Bindung beeinflusst die Temperaturentwicklung, die Schleifkräfte und das Verschleißverhalten. Deshalb muss die Auswahl auf die jeweilige Anwendung abgestimmt werden.
Schleifscheibenauswuchtung und Rundlaufkorrektur
Die Auswuchtung der Schleifscheibe ist eine grundlegende Voraussetzung für einen vibrationsarmen Schleifprozess. Bereits kleine Massenunterschiede können bei hohen Drehzahlen erhebliche Fliehkräfte erzeugen.
Die durch eine Unwucht entstehende Fliehkraft kann vereinfacht berechnet werden mit:
\[ F_u=m_u \cdot e \cdot \omega^2 \]
Dabei bezeichnet \(m_u\) die Unwuchtmasse, \(e\) den Abstand des Unwuchtschwerpunkts zur Rotationsachse und \(\omega\) die Winkelgeschwindigkeit.
Die Fliehkraft steigt quadratisch mit der Drehzahl. Deshalb können selbst geringe Unwuchten bei schnell rotierenden Schleifscheiben zu erheblichen dynamischen Belastungen führen.
Die Auswuchtung kann außerhalb der Maschine auf einer speziellen Auswuchtvorrichtung oder direkt auf der Schleifspindel erfolgen.
Moderne Präzisions-Rundschleifmaschinen können mit automatischen Auswuchtsystemen ausgestattet werden. Diese erfassen Schwingungen und verändern die Position von Ausgleichsmassen, um die verbleibende Unwucht zu reduzieren.
Neben der Massenauswuchtung ist der geometrische Rundlauf der Schleifscheibe wichtig. Eine ungleichmäßige Schleifscheibenoberfläche muss durch Abrichten korrigiert werden.
Hochgeschwindigkeitsschleifen
Das Hochgeschwindigkeitsschleifen ist eine spezielle Schleiftechnologie, bei der mit deutlich erhöhten Schleifscheibenumfangsgeschwindigkeiten gearbeitet wird.
Durch die höhere Umfangsgeschwindigkeit können unter geeigneten Bedingungen höhere Materialabtragsraten und kürzere Bearbeitungszeiten erreicht werden.
Allerdings steigen mit der Schleifscheibengeschwindigkeit auch die Anforderungen an die mechanische Sicherheit, die Spindellagerung, die Schleifscheibenqualität und die dynamische Stabilität der Maschine.
Die Schleifspindel muss für die vorgesehene Drehzahl ausgelegt sein. Insbesondere die Lagerung, die Spindelwelle und die Schleifscheibenaufnahme müssen hinsichtlich ihrer zulässigen Drehzahl und mechanischen Belastung geprüft werden.
Die Schleifscheibe muss ausdrücklich für die vorgesehene Umfangsgeschwindigkeit zugelassen sein. Eine Überschreitung der zulässigen Geschwindigkeit ist unzulässig und kann zum gefährlichen Schleifscheibenbruch führen.
Bei Hochgeschwindigkeitsschleifmaschinen werden häufig CBN-Schleifscheiben eingesetzt, da sie für bestimmte Anwendungen eine hohe thermische und mechanische Belastbarkeit bieten.
Feinschleifen und Hochpräzisionsbearbeitung
Feinschleifen wird eingesetzt, wenn besonders geringe Maßabweichungen und sehr hochwertige Oberflächen erforderlich sind.
Im Vergleich zum Schruppschleifen werden beim Feinschleifen wesentlich geringere Zustellungen verwendet. Die Schleifscheibenspezifikation und die Abrichtparameter werden so gewählt, dass eine gleichmäßige Oberflächenstruktur entsteht.
Die Maschine muss während des gesamten Bearbeitungsprozesses eine hohe thermische und mechanische Stabilität gewährleisten.
Bei besonders anspruchsvollen Anwendungen werden zusätzliche Bearbeitungsschritte wie Schleifschlichten, Läppen oder Polieren eingesetzt.
Die endgültige Prozessauswahl richtet sich nach der Funktion des Werkstücks. Bei Lagerzapfen, Präzisionsspindeln und hydraulischen Führungsflächen muss beispielsweise nicht nur die Rauheit, sondern auch die Traganteilkurve der Oberfläche berücksichtigt werden.
Herstellung und Bearbeitung hochpräziser Wellen
Eine der wichtigsten Anwendungen von Präzisions-Rundschleifmaschinen ist die Herstellung hochgenauer Wellen.
Solche Werkstücke können mehrere zylindrische Abschnitte, unterschiedliche Durchmesser, Passsitze, Gewindebereiche und konische Übergänge besitzen.
Der Fertigungsprozess beginnt normalerweise mit dem Drehen des Rohmaterials. Anschließend können Wärmebehandlungsverfahren wie Vergüten, Härten oder Einsatzhärten durchgeführt werden.
Nach der Wärmebehandlung werden die Werkstücke häufig vorbearbeitet und anschließend auf der Rundschleifmaschine fertigbearbeitet.
Das Schleifen ermöglicht die Herstellung präziser Lagersitze, Dichtflächen und Führungsdurchmesser.
Bei langen Wellen müssen die Werkstücke während der Bearbeitung ausreichend abgestützt werden. Hierfür werden häufig Lünetten verwendet.
Die Schleifstrategie muss so ausgelegt werden, dass die unterschiedlichen Durchmesserbereiche mit möglichst geringen Aufspann- und Rüstzeiten bearbeitet werden können.
Bei besonders hohen Anforderungen kann eine Maschine mit mehreren Schleifspindeln oder einem automatischen Werkstückmesssystem eingesetzt werden.
Präzisionsschleifen von Hydraulik- und Pneumatikkomponenten
In der Hydraulik- und Pneumatikindustrie werden zahlreiche Bauteile benötigt, deren Funktionsfähigkeit unmittelbar von der Maß- und Oberflächenqualität zylindrischer Flächen abhängt.
Typische Beispiele sind Hydraulikkolben, Ventilschieber, Kolbenstangen, Führungsbuchsen und Präzisionsventile.
Bei Hydraulikventilschiebern sind insbesondere der Durchmesser, die Rundheit und die Oberflächenstruktur entscheidend. Die Bauteile müssen mit geringen Toleranzen in den zugehörigen Ventilbohrungen geführt werden.
Kolbenstangen benötigen eine hochwertige und gleichmäßige Oberfläche, damit Dichtungen zuverlässig arbeiten und der Verschleiß möglichst gering bleibt.
Die Rundschleifmaschine muss daher eine stabile Durchmesserbearbeitung und eine gleichmäßige Oberflächenstruktur über die gesamte Werkstücklänge gewährleisten.
Bei gehärteten und beschichteten Kolbenstangen können spezielle Schleifscheiben und angepasste Kühlmittelstrategien erforderlich sein.
Präzisionsschleifen von Werkzeugmaschinenkomponenten
Werkzeugmaschinen enthalten zahlreiche rotationssymmetrische Komponenten, die mit sehr hohen geometrischen Anforderungen gefertigt werden müssen.
Dazu gehören Hauptspindeln, Werkzeugspindeln, Führungswellen, Kugelgewindetriebkomponenten und Präzisionslagerzapfen.
Besonders bei Werkzeugmaschinenspindeln sind Rundlauf, Koaxialität und Zylindrizität von entscheidender Bedeutung.
Eine fehlerhafte Lagerpassung kann die Laufgenauigkeit der Spindel beeinträchtigen und zusätzliche Schwingungen während der Bearbeitung verursachen.
Deshalb werden die Lagersitze häufig auf hochpräzisen Rundschleifmaschinen fertigbearbeitet.
Die Schleifmaschine muss eine stabile geometrische Referenz gewährleisten und darf keine unzulässigen Formabweichungen in die Werkstückoberfläche einbringen.
Integration in moderne Produktionslinien
Präzisions-Rundschleifmaschinen werden zunehmend als Bestandteil vollständig automatisierter Produktionssysteme eingesetzt.
Eine moderne Fertigungslinie kann aus einer Drehmaschine, einer Wärmebehandlungsanlage, einer Rundschleifmaschine, einer Waschstation und einer automatischen Messstation bestehen.
Die Werkstücke werden zwischen den einzelnen Stationen durch Roboter oder automatische Transportsysteme bewegt.
Die Rundschleifmaschine übernimmt dabei die Fertigbearbeitung der rotationssymmetrischen Funktionsflächen.
Die Kommunikation zwischen den Maschinen erfolgt über industrielle Schnittstellen und übergeordnete Produktionssteuerungen.
Eine zentrale Produktionsüberwachung kann die Bearbeitungszeiten, Maschinenzustände, Werkzeugstandzeiten und Qualitätsdaten erfassen.
Dadurch wird eine bessere Kontrolle des gesamten Fertigungsprozesses ermöglicht.
Zukunftsperspektiven der Präzisions-Rundschleiftechnik
Die zukünftige Entwicklung von Präzisions-Rundschleifmaschinen wird durch die steigenden Anforderungen an Genauigkeit, Produktivität, Energieeffizienz und Automatisierung bestimmt.
Besonders wichtig wird die zunehmende Integration intelligenter Sensorsysteme sein. Diese können den Zustand der Schleifscheibe, die Schleifkräfte, die Spindelschwingungen und die Temperaturentwicklung kontinuierlich überwachen.
Durch die Auswertung dieser Daten können Maschinensteuerungen den Schleifprozess automatisch optimieren.
Auch die Entwicklung neuer Schleifmittel und Bindungssysteme wird die Leistungsfähigkeit zukünftiger Maschinen beeinflussen. Hochleistungs-CBN-Schleifscheiben, optimierte keramische Bindungen und verbesserte Abrichttechnologien können die Bearbeitungsleistung erhöhen und die Prozesskosten reduzieren.
Ein weiterer Schwerpunkt ist die thermische Optimierung der Maschinenstruktur. Durch gezielte Kühlung, thermisch symmetrische Konstruktionen und softwaregestützte Kompensation können geometrische Veränderungen während des Betriebs reduziert werden.
Die Kombination aus hochsteifen Maschinenstrukturen, präzisen Direktantrieben, intelligenten Messsystemen und automatisierten Bearbeitungszyklen wird die Grundlage für die nächste Generation industrieller Präzisions-Rundschleifmaschinen bilden.
Konstruktive Auslegung und geometrische Genauigkeit von Präzisions-Rundschleifmaschinen
Die geometrische Genauigkeit einer Präzisions-Rundschleifmaschine wird nicht allein durch die Qualität der Schleifspindel oder die Genauigkeit der CNC-Steuerung bestimmt. Entscheidend ist das Zusammenspiel sämtlicher mechanischer Baugruppen. Bereits geringe Abweichungen in der Maschinengeometrie können sich unmittelbar auf Durchmesser, Rundheit, Zylindrizität und Koaxialität des Werkstücks auswirken. Deshalb müssen Maschinenbett, Führungen, Spindeln, Werkstückaufnahmen und Messsysteme als zusammenhängendes Präzisionssystem ausgelegt werden.
Bei der Konstruktion einer Rundschleifmaschine ist insbesondere darauf zu achten, dass die Bewegungsachsen möglichst genau zueinander ausgerichtet sind. Die Längsachse des Werkstücks muss in einer definierten geometrischen Beziehung zur Bewegungsrichtung des Schleifschlittens stehen. Ist die Z-Achse nicht exakt parallel zur Werkstückachse, kann beim Längsschleifen ein konischer Werkstückdurchmesser entstehen. Eine geringe Winkelabweichung zwischen Schleifscheibenachse und Werkstückachse kann außerdem zu ungleichmäßiger Schleifbeanspruchung und geometrischen Fehlern führen.
Neben der Parallelität sind die Geradheit der Führungen, die Rechtwinkligkeit der Achsen und die Positioniergenauigkeit der Vorschubantriebe von großer Bedeutung. Bei hochpräzisen Maschinen müssen diese Eigenschaften nicht nur im kalten Maschinenzustand, sondern auch unter thermischer Belastung stabil bleiben.
Maschinenkinematik und unterschiedliche Achsanordnungen
Die Kinematik einer Präzisions-Rundschleifmaschine bestimmt, wie Schleifscheibe und Werkstück während des Bearbeitungsprozesses relativ zueinander bewegt werden. Die klassische Rundschleifmaschine besitzt eine X-Achse für die radiale Zustellung und eine Z-Achse für die axiale Bewegung entlang des Werkstücks. Die Werkstückspindel übernimmt die Rotation des Werkstücks, während die Schleifspindel die Schleifscheibe antreibt.
Bei Maschinen mit zwei linearen Achsen können unterschiedliche Schleifverfahren realisiert werden. Beim Längsschleifen wird die Schleifscheibe radial zugestellt und anschließend entlang der Werkstückachse bewegt. Beim Einstechschleifen erfolgt die Zustellung hauptsächlich radial, während die axiale Bewegung während des eigentlichen Schleifvorgangs entfällt. Diese Konfiguration eignet sich besonders für Absätze, kurze zylindrische Bereiche und definierte Einstichprofile.
Komplexere Präzisions-Rundschleifmaschinen können zusätzliche Drehachsen besitzen. Eine schwenkbare Schleifspindel ermöglicht beispielsweise das Schleifen von konischen Flächen oder bestimmten geometrischen Übergängen, ohne dass das Werkstück umgespannt werden muss. Bei Universal-Rundschleifmaschinen kann der Schleifkopf in unterschiedlichen Winkeln positioniert werden, wodurch sowohl Außen- als auch Innenflächen bearbeitet werden können.
Die Positionierung zusätzlicher Achsen muss mit hoher Wiederholgenauigkeit erfolgen. Besonders bei der Bearbeitung mehrerer Funktionsflächen in einer einzigen Aufspannung ist die geometrische Beziehung zwischen den Achsen entscheidend. Fehler bei der Schwenkpositionierung können zu Winkelabweichungen, Maßfehlern und unzureichender Koaxialität führen.
Werkstückabstützung und Vermeidung elastischer Verformungen
Ein wesentlicher Einflussfaktor bei der Präzisions-Rundschleifbearbeitung ist die Stabilität des Werkstücks während des Schleifvorgangs. Lange und schlanke Werkstücke können sich unter den Schleifkräften elastisch verformen. Diese Verformung führt dazu, dass der tatsächliche Materialabtrag entlang der Werkstücklänge nicht gleichmäßig erfolgt.
Bei langen Wellen werden deshalb häufig mitlaufende oder feststehende Lünetten eingesetzt. Sie stützen das Werkstück an einer geeigneten Position ab und reduzieren die Durchbiegung. Die Position der Lünette muss sorgfältig gewählt werden, da eine ungünstige Abstützung zusätzliche Verformungen oder Schwingungen verursachen kann.
Die Kontaktflächen der Lünette müssen für die jeweilige Werkstückoberfläche geeignet sein. Bei hochpräzisen Anwendungen werden spezielle Rollen oder Gleitauflagen verwendet. Ihre Oberflächenbeschaffenheit, Schmierung und Einstellung beeinflussen die Stabilität der Werkstückführung.
Auch die Zentrierung zwischen Spitzen spielt eine wichtige Rolle. Die Zentrierbohrungen müssen geometrisch korrekt ausgeführt sein, da Fehler in den Zentrierflächen während der Rotation zu Rundlauffehlern führen können. Verschmutzungen, Beschädigungen oder ungleichmäßige Kontaktverhältnisse zwischen Werkstückspitze und Zentrierbohrung können die Bearbeitungsqualität erheblich verschlechtern.
Bei der Bearbeitung dünnwandiger oder empfindlicher Bauteile kann die Spannkraft selbst zu Maßabweichungen führen. Deshalb müssen Spannsysteme so konstruiert werden, dass sie eine ausreichende Haltekraft gewährleisten, ohne das Werkstück unnötig zu verformen.
Schleifscheibenspezifikation und Auswahl der Schleifmittel
Die Auswahl der Schleifscheibe gehört zu den wichtigsten Entscheidungen bei der Auslegung eines Präzisions-Rundschleifprozesses. Eine Schleifscheibe besteht aus Schleifkörnern, Bindungsmaterial und Poren. Das Verhältnis dieser Bestandteile beeinflusst die Schleifleistung, die Oberflächenqualität, die Wärmeentwicklung und die Standzeit.
Die Korngröße bestimmt wesentlich, wie fein die Schleifscheibe arbeitet. Grobe Körnungen ermöglichen einen hohen Materialabtrag und werden häufig bei Vorbearbeitungen eingesetzt. Feine Körnungen erzeugen in der Regel bessere Oberflächen und werden für die Endbearbeitung verwendet. Eine zu feine Körnung kann jedoch die Porenräume reduzieren und dadurch die Spanaufnahme erschweren.
Die Härte einer Schleifscheibe beschreibt nicht die Härte des einzelnen Schleifkorns, sondern den Widerstand, mit dem die Bindung die Schleifkörner festhält. Eine harte Scheibe hält die Körner länger fest, während eine weichere Scheibe die abgestumpften Körner leichter freigibt. Die richtige Auswahl hängt von Werkstoff, Schleifgeschwindigkeit, Kontaktfläche, Zustellung und Kühlung ab.
Die Struktur beschreibt den Abstand zwischen den Schleifkörnern und damit den Anteil der Porenräume. Eine offene Struktur bietet mehr Raum für Späne und Kühlmittel. Sie kann deshalb bei größeren Kontaktflächen und bei Werkstoffen mit ungünstigem Spanungsverhalten vorteilhaft sein. Eine dichtere Struktur kann dagegen bei bestimmten Feinbearbeitungsprozessen eine gleichmäßige Oberflächenbildung unterstützen.
Die Bindung verbindet die Schleifkörner miteinander. Keramische Bindungen werden häufig für Präzisionsschleifscheiben eingesetzt, da sie eine gute Formstabilität und Abrichtbarkeit ermöglichen. Kunstharzbindungen bieten andere mechanische Eigenschaften und können für bestimmte Hochleistungs- oder Sonderanwendungen geeignet sein. Metallische und galvanische Bindungen werden insbesondere bei speziellen Schleifwerkzeugen eingesetzt.
Die Wahl der Schleifscheibe muss immer auf den Werkstoff abgestimmt werden. Aluminiumoxid wird häufig für Stahlwerkstoffe verwendet. Siliziumkarbid eignet sich für bestimmte spröde Werkstoffe und Nichteisenmetalle. CBN-Schleifscheiben sind besonders für gehärtete Stähle interessant, während Diamantschleifscheiben vor allem bei Hartmetall, Keramik und anderen geeigneten harten Werkstoffen eingesetzt werden.
Abrichten und Profilieren der Schleifscheibe
Während des Schleifprozesses verändern sich die Eigenschaften der Schleifscheibe. Schleifkörner können abstumpfen, Poren können sich mit Werkstoffpartikeln zusetzen und die wirksame Scheibengeometrie kann sich verändern. Diese Vorgänge beeinflussen die Schleifkräfte und die Oberflächenqualität.
Beim Abrichten werden stumpfe oder zugesetzte Schleifkörner entfernt und neue schneidfähige Kornbereiche freigelegt. Gleichzeitig wird die geometrische Form der Schleifscheibe wiederhergestellt. Ein korrekt abgerichtetes Schleifwerkzeug ist deshalb eine Voraussetzung für reproduzierbare Schleifergebnisse.
Für das Abrichten werden unterschiedliche Werkzeuge eingesetzt. Einkornabrichter, Mehrkornabrichter und rotierende Diamantabrichtrollen besitzen jeweils unterschiedliche Eigenschaften. Die Auswahl hängt von Schleifscheibentyp, Scheibenprofil, Abrichtgenauigkeit und Produktionsanforderungen ab.
Beim Profilieren wird die Schleifscheibe mit einer definierten Kontur versehen. Dies ist besonders wichtig, wenn mehrere Durchmesser, Schultern, Radien oder spezielle Übergangsformen in einer Aufspannung geschliffen werden sollen.
Abrichtparameter wie Zustellbetrag, Vorschubgeschwindigkeit, Überdeckungsgrad und Anzahl der Abrichtdurchgänge beeinflussen die Oberflächenstruktur der Schleifscheibe. Ein aggressives Abrichten erzeugt häufig eine offenere und schärfere Schleifscheibenoberfläche. Ein feineres Abrichten kann eine gleichmäßigere Oberfläche erzeugen, erhöht jedoch unter Umständen die Schleifkräfte.
Bei CNC-Rundschleifmaschinen kann der Abrichtprozess automatisch in den Bearbeitungszyklus integriert werden. Die Steuerung berücksichtigt dabei die Abrichtposition, den Materialabtrag am Abrichtwerkzeug und die daraus resultierende Veränderung des Schleifscheibendurchmessers.
Kühlmittelversorgung und thermische Prozesskontrolle
Die Kühlmittelversorgung ist bei Präzisions-Rundschleifmaschinen ein wesentlicher Bestandteil des Gesamtsystems. Während des Schleifens entsteht Wärme durch die Verformung und Trennung des Werkstoffs sowie durch Reibung zwischen Schleifkorn und Werkstück. Wird diese Wärme nicht ausreichend abgeführt, können thermische Schäden entstehen.
Zu den möglichen Folgen gehören Schleifbrand, Gefügeveränderungen, Eigenspannungen und Maßabweichungen. Insbesondere bei gehärteten Bauteilen können thermische Schäden die mechanischen Eigenschaften der Oberfläche beeinträchtigen.
Die Kühlmittelzufuhr muss deshalb direkt an die Schleifzone angepasst werden. Entscheidend ist nicht nur die Menge des Kühlmittels, sondern auch die Geschwindigkeit und Richtung des Flüssigkeitsstrahls. Ein schlecht positionierter Kühlmittelaustritt kann dazu führen, dass die Flüssigkeit durch die Luftströmung der rotierenden Schleifscheibe abgelenkt wird und die eigentliche Kontaktzone nicht ausreichend erreicht.
Bei hohen Schleifscheibengeschwindigkeiten ist die Strömungsführung besonders wichtig. Die Kühlmittelgeschwindigkeit sollte möglichst auf die Umfangsgeschwindigkeit der Schleifscheibe abgestimmt werden, damit das Kühlmittel die Schleifzone zuverlässig erreicht.
Auch die Temperatur des Kühlmittels muss kontrolliert werden. Schwankungen können zu thermischen Veränderungen an Maschinenbett, Werkstückspindel, Schleifspindel und Messsystemen führen. Bei hochpräzisen Maschinen werden deshalb Kühlmitteltemperatur und Maschinenumgebung möglichst konstant gehalten.
Die Filtration ist ebenfalls entscheidend. Schleifpartikel und Werkstoffspäne müssen aus dem Kühlmittel entfernt werden, um eine erneute Verunreinigung der Schleifzone zu vermeiden. Je nach Schleifverfahren und geforderter Oberflächenqualität kommen unterschiedliche Filtertechnologien zum Einsatz, beispielsweise Bandfilter, Magnetabscheider, Papierbandfilter oder Feinfiltersysteme.
Geometrische Fehler und deren Kompensation
Bei der Präzisions-Rundschleifbearbeitung können verschiedene geometrische Fehler auftreten. Dazu gehören Durchmesserabweichungen, Konizität, Tonnenform, Taillierung, Rundheitsfehler und Rundlaufabweichungen.
Eine Konizität kann beispielsweise entstehen, wenn die Längsbewegung des Schleifschlittens nicht exakt parallel zur Werkstückachse verläuft. Auch thermische Verformungen des Maschinenbetts oder unterschiedliche Belastungen entlang der Schleifzone können eine konische Werkstückform verursachen.
Eine Tonnenform entsteht, wenn der Materialabtrag in der Mitte des Werkstücks geringer oder größer ist als an den Enden. Eine Taillierung weist dagegen einen kleineren Durchmesser im mittleren Bereich auf. Solche Fehler können durch elastische Werkstückverformung, ungleichmäßige Schleifkräfte, falsche Zustellstrategien oder geometrische Abweichungen der Maschine verursacht werden.
Rundheitsfehler können durch Spindelfehler, Unwucht, Schwingungen, ungleichmäßige Werkstückabstützung oder ungünstige Verhältnisse zwischen Werkstückdrehzahl und Schleifscheibendrehzahl entstehen.
Zur Verbesserung der Genauigkeit können CNC-Steuerungen geometrische Korrekturwerte berücksichtigen. Dabei werden bekannte Abweichungen der Maschinenachsen in der Steuerung hinterlegt und während der Bearbeitung kompensiert. Diese Kompensationen müssen auf zuverlässigen Messungen beruhen und regelmäßig überprüft werden.
Eine weitere wichtige Fehlerquelle ist die thermische Drift. Wenn sich Maschinenkomponenten während des Betriebs erwärmen, können sich ihre Abmessungen und Positionen verändern. Temperaturüberwachung, kontrollierte Warmlaufzyklen und thermisch stabile Maschinenkonstruktionen helfen, diese Einflüsse zu reduzieren.
Typische Schleiffehler und ihre Ursachen
Schleifbrand zählt zu den kritischsten Fehlern bei der Bearbeitung gehärteter Werkstücke. Er entsteht durch übermäßige Wärmeentwicklung in der Schleifzone. Mögliche Ursachen sind eine stumpfe Schleifscheibe, zu hohe Zustellung, unzureichende Kühlung oder eine ungeeignete Schleifscheibenspezifikation. Zur Vermeidung müssen Schleifparameter, Abrichtzustand und Kühlmittelversorgung gemeinsam optimiert werden.
Rattermarken entstehen durch Schwingungen zwischen Schleifscheibe, Werkstück und Maschinenstruktur. Sie können sich als periodische Muster auf der Werkstückoberfläche zeigen. Ursachen können eine unzureichende Maschinensteifigkeit, Unwucht der Schleifscheibe, beschädigte Lager, ungünstige Spannbedingungen oder Resonanzeffekte sein.
Ein ungleichmäßiger Durchmesser entlang der Werkstücklänge kann durch eine fehlerhafte Achsgeometrie, unzureichende Werkstückabstützung oder eine falsche Vorschubstrategie verursacht werden. In solchen Fällen muss zunächst festgestellt werden, ob der Fehler aus der Maschinenkinematik, der Werkstückspannung oder dem Schleifprozess stammt.
Eine schlechte Oberflächenqualität kann durch ungeeignete Körnung, falsche Abrichtparameter, zu hohe Schleifkräfte oder unzureichende Kühlung entstehen. Auch ein zugesetztes Schleifwerkzeug kann zu erhöhten Reibungsanteilen und einer verschlechterten Oberflächenstruktur führen.
Schleifscheibenbeladung tritt auf, wenn sich Werkstoffpartikel in den Poren der Schleifscheibe festsetzen. Dies kann insbesondere bei bestimmten weichen, zähen oder schlecht spanenden Werkstoffen vorkommen. Eine offenere Scheibenstruktur, eine angepasste Bindung und geeignete Kühl- und Abrichtbedingungen können die Beladungsneigung reduzieren.
Qualitätsprüfung und Abnahme von Präzisions-Rundschleifmaschinen
Die Qualität einer Präzisions-Rundschleifmaschine muss anhand definierter Prüfverfahren nachgewiesen werden. Dabei ist zwischen geometrischer Maschinenprüfung, dynamischer Prüfung und praktischer Bearbeitungsprüfung zu unterscheiden.
Bei der geometrischen Prüfung werden unter anderem die Geradheit der Führungen, die Parallelität der Achsen, die Positioniergenauigkeit und die Rundlaufgenauigkeit der Spindeln untersucht. Für die Messung können Präzisionsmessuhren, elektronische Messsysteme, Laserinterferometer und geeignete Prüfdorne eingesetzt werden.
Die Spindelgenauigkeit muss sowohl im Stillstand als auch unter Betriebsbedingungen bewertet werden. Eine Spindel kann im statischen Zustand sehr gute Rundlaufwerte aufweisen und dennoch unter Drehzahl durch thermische oder dynamische Einflüsse abweichende Ergebnisse zeigen.
Bei der praktischen Abnahme wird ein geeignetes Prüfkörperwerkstück bearbeitet. Anschließend werden Durchmesser, Rundheit, Zylindrizität, Rundlauf und Oberflächenrauheit gemessen. Die Ergebnisse müssen mit den vereinbarten Maschinenspezifikationen verglichen werden.
Für besonders anspruchsvolle Anwendungen sollte die Prüfung unter realistischen Betriebsbedingungen erfolgen. Dazu gehören eine definierte Warmlaufzeit, die vorgesehene Schleifscheibe, die vorgesehene Kühlmittelversorgung und ein repräsentativer Bearbeitungszyklus.
Auswahl einer geeigneten Präzisions-Rundschleifmaschine
Die Auswahl einer Rundschleifmaschine sollte auf den tatsächlichen Anforderungen der Werkstücke basieren. Der maximale Werkstückdurchmesser und die maximale Werkstücklänge sind zwar wichtige Kenngrößen, reichen für eine fundierte Maschinenauswahl jedoch nicht aus.
Auch die erforderliche Durchmessergenauigkeit, Rundheit, Zylindrizität, Oberflächenrauheit und Koaxialität müssen berücksichtigt werden. Ein Werkstück mit mehreren präzisen Funktionsdurchmessern kann beispielsweise eine andere Maschinenkonfiguration erfordern als eine einfache zylindrische Welle.
Für die Serienfertigung sind zusätzlich die Zykluszeit, die Abrichtintervalle, die Automatisierungsmöglichkeiten und die Werkzeugstandzeiten entscheidend. Bei der Einzelteilfertigung oder im Werkzeug- und Maschinenbau stehen dagegen häufig Flexibilität, schnelle Rüstbarkeit und die Möglichkeit zur Bearbeitung unterschiedlicher Geometrien im Vordergrund.
Eine Universal-Rundschleifmaschine kann für Unternehmen mit einem breiten Werkstückspektrum wirtschaftlich sein. Eine spezialisierte Produktions-Rundschleifmaschine bietet dagegen häufig Vorteile bei hohen Stückzahlen und wiederkehrenden Werkstückgeometrien.
Die endgültige Entscheidung sollte deshalb nicht ausschließlich auf dem Anschaffungspreis beruhen. Maßgeblich sind die erreichbare Bearbeitungsqualität, die Prozessstabilität, die Produktivität, die Wartungskosten und die langfristige Verfügbarkeit von Ersatzteilen und Serviceleistungen.
Was ist eine Präzisionsschleifmaschine?
Eine Präzisionsschleifmaschine ist eine hochspezialisierte Werkzeugmaschine zur spanabhebenden Bearbeitung von Werkstoffen mittels rotierender Schleifkörper. Im Gegensatz zu herkömmlichen Schleifverfahren arbeitet sie im extrem feinen Toleranzbereich (oft im Sub-Mikrometerbereich). Sie kommt insbesondere bei gehärteten Werkstoffen, Keramiken und Hartmetallen zum Einsatz, bei denen andere Zerspanungsverfahren wie Fräsen oder Drehen an ihre Grenzen stoßen.
Unsere Schleifmaschinen-Typen im Überblick
Je nach Geometrie des Werkstücks und Anforderung an die Fertigung bieten wir maßgeschneiderte Lösungen:
- Flachschleifmaschinen: Für ebene Oberflächen, höchste Planarität und parallele Flächen.
- Rundschleifmaschinen (Innen- & Außenrundschleifen): Zur hochpräzisen Bearbeitung von Wellen, Achsen und zylindrischen Bauteilen.
- Spitzenlose Rundschleifmaschinen (Centerless): Die ideale Wahl für die hocheffiziente Serien- und Massenfertigung.
- Werkzeugschleifmaschinen: Für das Nachschärfen und Herstellen komplexer Schneidwerkzeuge mit optimalen Standzeiten.
- Koordinatenschleifmaschinen: Für extrem genaue Bohrungen und komplexe Formkonturen im Formen- und Matrizenbau.
Vorteile moderner CNC-Präzisionsschleifmaschinen
Der Einsatz fortschrittlicher CNC-gesteuerter Schleifsysteme bietet entscheidende Wettbewerbsvorteile für Ihre Produktion:
- Maximale Prozesssicherheit: Reproduzierbare Ergebnisse mit Toleranzen im Mikrometerbereich.
- Hervorragende Oberflächengüte: Erreichen kleinster Rauheitswerte (Ra-Werte) für minimalen Verschleiß.
- Hohe Wirtschaftlichkeit: Kurze Nebenzeiten und automatisierte Ladekonzepte steigern den Durchsatz.
- Vielseitige Materialbearbeitung: Problemlose Bearbeitung von Stahl, Titan, Keramik, Hartmetall und Kunststoffen.
Einsatzbereiche und Branchen
Unsere Präzisionsschleiftechnologien finden weltweit Anwendung in anspruchsvollen Schlüsselindustrien:
- Automobil- und Zulieferindustrie: Einspritzsysteme, Getriebewellen, Ventile
- Luft- und Raumfahrt: Turbinenkomponenten, Fahrwerksteile
- Medizintechnik: Implantate, chirurgische Instrumente
- Maschinen- und Werkzeugbau: Matrizen, Schneidwerkzeuge, Führungsschienen
Die moderne industrielle Fertigungstechnik stellt ununterbrochen steigende Anforderungen an die Maßhaltigkeit, Formgenauigkeit und Oberflächengüte von Bauteilen, wodurch die Bedeutung hochentwickelter Präzisionsschleifmaschinen in zahlreichen Schlüsselbranchen immer weiter zunimmt. Ob in der Automobilindustrie, der Luft- und Raumfahrttechnik, der Medizintechnik, dem allgemeinen Maschinenbau oder dem hochspezialisierten Werkzeug- und Formenbau – überall dort, wo konventionelle Zerspanungsverfahren wie Drehen, Fräsen oder Bohren aufgrund von Materialhärte oder extrem engen Toleranzvorgaben an ihre physikalischen Grenzen stoßen, bildet das Präzisionsschleifen das entscheidende Bindeglied für eine kompromisslose Fertigungsqualität. Unter einer Präzisionsschleifmaschine versteht man eine hochkomplexe Werkzeugmaschine, die durch den Einsatz rotierender Schleifkörper mit gebundenem Schleifmittel einen feinsten Spanabtrag an Werkstücken vornimmt, wobei Toleranzen im Sub-Mikrometerbereich zuverlässig und reproduzierbar eingehalten werden. Die Grundfunktionalität basiert auf dem Zusammenspiel hochsteifer Maschinenbetten, thermisch stabilisierter Komponenten, hochpräziser Führungssysteme sowie modernster CNC-Steuerungstechnik, die zusammen eine minimale Durchbiegung und Schwingung während des Schleifprozesses gewährleisten.
Innerhalb dieser Technologiedisziplin haben sich je nach Geometrie des zu bearbeitenden Werkstücks und den spezifischen Anforderungen der Serien- oder Einzelfertigung unterschiedliche Maschinensysteme etabliert. Die Flachschleifmaschine zeichnet sich dadurch aus, dass sie planparallele und ebene Oberflächen mit höchster Güte erzeugt, indem das Werkstück auf einem Spann- oder Magnet-Tisch fixiert und unter der rotierenden Schleifscheibe hindurchgeführt wird, was insbesondere im Matrizen- und Führungsbahnenbau von zentraler Bedeutung ist. Bei rotationssymmetrischen Bauteilen kommen hingegen Rundschleifmaschinen zum Einsatz, bei denen zwischen dem Außenrundschleifen und dem Innenrundschleifen unterschieden wird. Hierbei rotiert nicht nur die Schleifscheibe, sondern auch das Werkstück um seine eigene Achse, was die Herstellung perfekter Zylinder- und Kegelformen sowie extrem präziser Bohrungen und Passungen ermöglicht. Für die hocheffiziente Serien- und Massenfertigung von zylindrischen Teilen wie Bolzen, Nadeln oder Getriebewellen bietet die spitzlose Rundschleifmaschine erhebliche Produktivitätsvorteile, da das Werkstück nicht zwischen Zentrierspitzen eingespannt werden muss, sondern frei auf einer Auflageschiene zwischen der Schleifscheibe und einer Steuerscheibe geführt wird, was eine kontinuierliche Durchlaufbearbeitung ohne zeitraubende Aufspannzeiten erlaubt. Wenn es um das Schärfen, Instandhalten oder Neuherstellen komplexer Geometrien von Zerspanungswerkzeugen wie Fräsern, Bohrern oder Reibahlen geht, kommen hochflexible Werkzeugschleifmaschinen zum Einsatz, welche die Standzeit und Schnittleistung dieser Werkzeuge maßgeblich verlängern. Ergänzt wird dieses Spektrum durch Koordinaten-Schleifmaschinen, die für höchstgenaue Bohrungsmuster und komplizierte Konturen in gehärteten Werkstücken verwendet werden und selbst in den feinsten Mikrometerbereichen maximale Positioniergenauigkeit garantieren.
Ein essenzieller Faktor beim Betrieb von Präzisionsschleifmaschinen ist die kontinuierliche Weiterentwicklung der Schleifmitteltechnologie und des Kühlmittelmanagements. Neben klassischen Schleifmitteln wie Korund und Siliziumkarbid gewinnen hochharte Schneidstoffe wie kubisches Bornitrid und diamantgebundene Schleifscheiben zunehmend an Bedeutung, da sie die Bearbeitung schwer zerspanbarer Werkstoffe wie Titanlegierungen, Hartmetalle, Keramiken und gehärtete Stähle bei gleichzeitig geringem Werkzeugverschleiß ermöglichen. Um thermische Schädigungen des Werkstückgefüges, bekannt als Schleifbrand, zu verhindern, ist die exakt dosierte und gefilterte Zufuhr von Kühlschmierstoffen unerlässlich, die gleichzeitig die entstandenen Mikrospäne aus der Schleifzone abtransportiert und somit eine konstante Oberflächenqualität sicherstellt. Durch die Integration von Industrie-4.0-Standards, intelligenter Sensorik zur Prozessüberwachung, In-Prozess-Messsystemen und automatisierten Beladerobotern haben sich moderne Präzisionsschleifmaschinen zu vollautomatischen, hochflexiblen Fertigungszellen entwickelt, die Ausfallzeiten minimieren, die Prozesssicherheit maximieren und Unternehmen somit einen nachhaltigen Wettbewerbsvorteil auf globalen Märkten verschaffen.
Die moderne industrielle Fertigungstechnik stellt ununterbrochen steigende Anforderungen an die Maßhaltigkeit, Formgenauigkeit und Oberflächengüte von hochbelasteten Bauteilen, wodurch die Bedeutung hochentwickelter Präzisionsschleifmaschinen in zahlreichen Schlüsselbranchen der globalen Industrie kontinuierlich zunimmt. Ob in der Automobilindustrie, dem Getriebebau, der Luft- und Raumfahrttechnik, der Medizintechnik, der Energietechnik, dem allgemeinen Maschinenbau oder dem hochspezialisierten Werkzeug- und Formenbau – überall dort, wo konventionelle spanabhebende Fertigungsverfahren wie Drehen, Fräsen oder Bohren aufgrund extrem hoher Materialhärte, anspruchsvoller Werkstoffgefüge oder mikrometermgenauer Toleranzvorgaben an ihre physikalischen und ökonomischen Grenzen stoßen, bildet das Präzisionsschleifen das entscheidende Bindeglied für eine kompromisslose Fertigungsqualität. Unter einer modernen Präzisionsschleifmaschine versteht man eine hochkomplexe, mechanisch wie elektronisch ausgereifte Werkzeugmaschine, die durch den definierten Einsatz rotierender Schleifkörper mit gebundenem Schleifmittel einen feinsten Spanabtrag an Werkstücken vornimmt, wobei Maß-, Form- und Lagetoleranzen im Sub-Mikrometerbereich sowie minimalste Rauheitswerte zuverlässig und reproduzierbar eingehalten werden können. Die konstruktive Basis dieser Hochleistungsmaschinen beruht auf dem perfekten Zusammenspiel extrem steifer und schwingungsdämpfender Maschinenbetten – häufig gefertigt aus innovativem Mineralguss oder hochwertigem Grauguss –, thermisch vollständig stabilisierten Maschinenkomponenten, hochpräzisen Wälz- oder Hydrostatikführungen sowie modernster numerischer Computersteuerungstechnik, die in ihrer Gesamtheit eine maximale Systemsteifigkeit garantieren und jegliche thermisch oder dynamisch bedingte Verformung während des intensiven Schleifprozesses auf ein absolutes Minimum reduzieren.
Innerhalb dieser vielseitigen Technologiedisziplin haben sich je nach der spezifischen Geometrie des zu bearbeitenden Werkstücks, den geforderten Oberflächeneigenschaften und den individuellen Anforderungen der Serien-, Kleinserien- oder Einzelfertigung hochspezialisierte Maschinensysteme etabliert. Die Flachschleifmaschine zeichnet sich dadurch aus, dass sie planparallele, winkelige und ebene Oberflächen mit höchster Güte und Formgenauigkeit erzeugt, indem das Werkstück auf einem elektromagnetischen oder mechanischen Spann- und Tischelement fixiert und mit hoher Präzision unter der rotierenden Schleifscheibe hindurchgeführt wird, was insbesondere im Matrizen-, Führungsbahnen- und Gehäusebau von zentraler Bedeutung ist. Bei rotationssymmetrischen Bauteilen kommen hingegen hochmoderne Rundschleifmaschinen zum Einsatz, bei denen grundsätzlich zwischen den Verfahren des Außenrundschleifens und des Innenrundschleifens sowie der kombinierten Universalrundschleifbearbeitung unterschieden wird. Hierbei rotiert nicht nur die Schleifscheibe selbst mit hoher Schnittgeschwindigkeit, sondern auch das Werkstück wird in eine definierte Rotationsbewegung um seine eigene Achse versetzt, was die hochgenaue Herstellung von Zylinder-, Kegel- und Balliggeometrien sowie von komplexen Abstufungen, Wellensitzen und präzisen Innenbohrungen erlaubt. Für die hocheffiziente Serien- und Massenfertigung von zylindrischen Massenteilen wie Ventilstößeln, Kolbenbolzen, Hydraulikkolben oder Injektornadeln bietet die spitzlose Rundschleifmaschine signifikante Produktivitäts- und Qualitätsvorteile, da das Werkstück bei diesem Verfahren nicht zeitaufwendig zwischen Zentrierspitzen eingespannt werden muss, sondern frei auf einer gehärteten Auflageschiene zwischen der schnell rotierenden Schleifscheibe und einer langsameren Regelscheibe geführt wird, was sowohl eine kontinuierliche Durchlaufbearbeitung als auch ein extrem schnelles Einstechschleifen ohne langwierige Rüstzeiten ermöglicht. Wenn es wiederum um das Nachschärfen, Instandhalten oder die komplexe Neuherstellung hochpräziser Zerspanungswerkzeuge wie Schaftfräsern, Bohren, Gewindbohrern oder Reibahlen geht, kommen mehrachsige CNC-Werkzeugschleifmaschinen zum Einsatz, welche die Standzeit, Schnittfreudigkeit und Werkzeuggeometrie maßgeblich optimieren. Ergänzt wird dieses breite Spektrum durch hochspezialisierte Koordinaten-Schleifmaschinen, die für höchstgenaue Bohrungsmuster, Führungen und komplizierte dreidimensionale Konturen in gehärteten Bauteilen verwendet werden und selbst in den feinsten Mikrometerbereichen absolute Positioniergenauigkeit garantieren.
Ein ebenso essenzieller wie kaufentscheidender Faktor beim dauerhaft erfolgreichen Betrieb von Präzisionsschleifmaschinen ist die kontinuierliche Weiterentwicklung der Schleifmitteltechnologie, der Abrichttechnik und des Kühlschmierstoffmanagements. Neben klassischen Schleifmitteln wie Edelkorund und Siliziumkarbid gewinnen hochharte Schneidstoffe wie kubisches Bornitrid und diamantgebundene Schleifscheiben zunehmend an dominanter Bedeutung, da sie die wirtschaftliche Bearbeitung selbst schwer zerspanbarer Werkstoffe wie Titanlegierungen, Nickelbasis-Superlegierungen, Hartmetalle, technischer Keramiken und gehärteter Werkzeugstähle bei gleichzeitig sehr geringem Werkzeugverschleiß und maximaler Standzeit ermöglichen. Um hierbei thermische Schädigungen der Randzone des Werkstücks – den gefürchteten Schleifbrand – mit absoluter Sicherheit auszuschließen, ist die exakt dosierte, drucküberwachte und feinstgefilterte Zufuhr von spezialisierten Kühlschmierstoffen unerlässlich, die gleichzeitig die entstandenen Mikrospäne sowie den Schleifabrieb effizient aus der Kontaktzone abtransportieren und somit eine dauerhaft gleichbleibende Oberflächengüte garantieren. Durch die konsequente Integration von Industrie-4.0-Standards, intelligenter Sensorik zur Echtzeit-Prozessüberwachung, In-Prozess-Messsystemen zur automatischen Toleranzkorrektur sowie vollautomatisierten Roboter-Beladesystemen haben sich moderne Präzisionsschleifmaschinen von reinen Bearbeitungsstationen zu autonomen, hochflexiblen Fertigungszellen entwickelt, die Nebenzeiten minimieren, die Prozesssicherheit auf ein Maximum heben und produzierenden Unternehmen somit einen nachhaltigen, messbaren Wettbewerbsvorteil auf den globalen Märkten sichern.
Zusätzlich zur mechanischen Grundstruktur und den unterschiedlichen Bauarten bilden die fortgeschrittene Steuerungstechnik, die Sensorik sowie die mathematische Prozessauslegung das eigentliche Herzstück der modernen Präzisionsschleiftechnik. Die Integration hochauflösendes Glasmaßstäbe und optischer Wegmesssysteme mit Auflösungen im Nanometerbereich erlaubt es heutigen CNC-Steuerungen, Achsbewegungen mit extremster Dynamik und Genauigkeit auszuführen. Dabei spielen hochdynamische Linearmotoren und direkt angetriebene Rundtische eine immer wichtigere Rolle, da sie im Vergleich zu konventionellen Kugelgewindetrieben frei von mechanischem Spiel sind, die Reibung minimieren und somit den Stick-Slip-Effekt bei minimalen Zustellbewegungen im Sub-Mikrometerbereich vollständig eliminieren. Diese kinematische Präzision ist die Grundvoraussetzung für anspruchsvolle Freiformflächenschleifprozesse, Unrundschleifoperationen oder das Schleifen komplexer Gewinde- und Schneidengeometrien, bei denen mehrere Achsen hochsynchron miteinander interpoliert werden müssen.
Ein weiterer kritischer Prozessschritt innerhalb der Schleiftechnologie ist das regelmäßige Konditionieren und Abrichten der Schleifkörper. Da sich die Schleifscheibe während des Eingriffs durch Verschleiß verändert, Poren mit Schleifspänen zusetzen können oder die geometrische Formschärfe nachlässt, muss das Schleifwerkzeug in definierten Intervallen abgerichtet und geschärft werden. Hier kommen hochpräzise Diamant-Abrichtrollen, Formdiamanten oder rotierende Abrichtwerkzeuge zum Einsatz, die entweder fest in die Maschine integriert sind oder flexibel über den Steuerungsprozess eingesteuert werden. Modernste In-Prozess-Abrichtsysteme ermöglichen es sogar, das Abrichten parallel zur Nebenzeitenoptimierung durchzuführen oder über akustische Sensoren (Körperschallmessung) den exakten Erstkontakt zwischen Abrichtwerkzeug und Schleifscheibe mikrometergenau zu erfassen. Diese Echtzeitüberwachung verhindert übermäßigen Diamant- und Schleifscheibenverschleiß, sichert eine stets optimale Schneidfreudigkeit der Kornstruktur und garantiert eine gleichbleibend hohe Konturtreue über lange Fertigungszyklen hinweg.
Parallel dazu gewinnen auch fortschrittliche Messtechniken direkt in der Werkzeugmaschine – das sogenannte In-Prozess- und Post-Prozess-Messen – massiv an Bedeutung. Taktile Messköpfe, optische Lasermesssysteme oder pneumatische Messsteuerungen erfassen während des Schleifvorgangs kontinuierlich den Ist-Durchmesser oder die Ist-Länge des Werkstücks. Sobald das vorgegebene Fertigmaß erreicht ist, koppelt das Messsystem das Signal direkt an die CNC-Steuerung zurück, woraufhin der Schleifzyklus augenblicklich von der Schrupp- in die Schlicht- beziehungsweise Ausfeuerphase übergeht und schließlich beendet wird. Durch diese geschlossene Regelkreisschaltung werden thermische Ausdehnungen der Maschine sowie werkzeugseitige Einflüsse vollautomatisch kompensiert, was Ausschussraten nahezu auf Null reduziert und den Einsatz der Präzisionsschleifmaschine in unbedienten Nachtschichten oder vollautomatischen Fertigungsstraßen zuverlässig ermöglicht.
Nicht zuletzt spielt die Nachhaltigkeit und Energieeffizienz moderner Schleifsysteme eine zentrale Rolle für produzierende Unternehmen. Durch den zielgerichteten Einsatz frequenzgeregelter Antriebe für Schleifspindeln und Kühlmittelpumpen, bedarfsgerechte Absauganlagen für Öl- und Emulsionsnebel sowie den Einsatz optimierter Düsenstrukturen für die Kühlschmierstoffzufuhr (z. B. Schuhdüsen oder strömungsoptimierte Düsengeometrien) lässt sich der spezifische Energiebedarf pro gefertigtem Bauteil spürbar senken. Die Kombination aus maximaler Abtragungsleistung, höchster Oberflächengüte, intelligenter Prozessüberwachung und Ressourcen-Effizienz macht die Präzisionsschleifmaschine somit zu einem unersetzlichen Hochleistungswerkzeug für die anspruchsvollsten Aufgaben der modernen Hochpräzisionsfertigung.
Die kontinuierliche Weiterentwicklung der Präzisionsschleiftechnik ist untrennbar mit den steigenden Anforderungen an die Bauteilintegrität, die dynamische Belastbarkeit und die absolute Prozesssicherheit in den globalen High-Tech-Industrien verbunden, weshalb auch die Materialforschung bei Schleifscheiben und Bindungssystemen unaufhörlich voranschreitet. Neben der klassischen galvanischen und keramischen Bindung setzen immer mehr Hersteller auf hochentwickelte Kunstharz- oder Hybridbindungen, die eine elastischere Kraftaufnahme bei gleichzeitig extrem hoher Kornhaltigkeit ermöglichen, wodurch selbst bei höchsten Schnittgeschwindigkeiten von über 100 Metern pro Sekunde (High-Speed-Grinding) maximale Sicherheit und Spanungsleistungen erzielt werden können. Diese extremen Geschwindigkeiten erfordern jedoch nicht nur ausgeklügelte Schutzhaubensysteme und hochfeste Spindellagerungen, sondern auch eine revolutionäre Anpassung des Kühlschmierstoff-Managements, da bei derart hohen Drehzahlen eine rotierende Luftgrenzschicht um die Schleifscheibe entsteht, die konventionelle Kühlmittelstrahlen vom Kontaktpunkt ablenkt. Um diesen physikalischen Effekt zu überwinden, arbeiten moderne Schleifmaschinen mit Hochdruck-Kühlsystemen von bis zu 100 Bar und gezielt ausgerichteten Strahlführungen, die den Kühlschmierstoff exakt mit der periferen Umfangsgeschwindigkeit der Schleifscheibe in den Wirkspalt pressen, wodurch ein Aufheizen des Werkstücks und thermisch bedingte Gefügeveränderungen absolut zuverlässig verhindert werden. Zudem gewinnt die Minimalmengenschmierung (MMS) auch im Bereich des Schleifens zunehmend an Relevanz, insbesondere dort, wo wasserbasierte Emulsionen aus ökologischen oder ökonomischen Gründen unerwünscht sind und stattdessen feinste Aerosole aus hochleistungsfähigen Ölen eingesetzt werden, um die Reibung an den Schneidkornspitzen drastisch zu reduzieren und gleichzeitig die Spanabfuhr zu optimieren. Ein weiterer zukunftsweisender Aspekt ist die Implementierung künstlicher Intelligenz und selbstlernender Algorithmen in die CNC-Steuerung, wodurch die Maschinen in der Lage sind, anhand historischer Prozessdaten, Schwingungsspektren und Verschleißmuster den optimalen Zeitpunkt für das Abrichten eigenständig vorherzusagen, Vorschubgeschwindigkeiten in Echtzeit an Materialhärte-Schwankungen des Rohlings anzupassen und somit als intelligente Cyber-Physikalische Systeme einen nahtlosen, fehlerfreien Betrieb in der Smart Factory von morgen zu garantieren.
Im Zuge der zunehmenden Digitalisierung und des globalen Strebens nach vollautomatisierten Produktionsprozessen verändert sich auch die Rolle der Präzisionsschleifmaschine grundlegend von einer eigenständigen Stand-Alone-Maschine hin zu einem integralen Bestandteil vernetzter Fertigungsumgebungen, die nach den Paradigmen von Industrie 4.0 und dem Internet der Dinge (IoT) arbeiten. Moderne Schleifzentren sind heute standardmäßig mit umfassenden Diagnose- und Kommunikationsschnittstellen ausgestattet, die eine Echtzeit-Überwachung sämtlicher Maschinenparameter – von der Spindeltemperatur über den Motorstrom und die Vibrationen im Schleifspindelstock bis hin zum Verschleißstatus der Abrichtwerkzeuge – über standardisierte Protokolle wie OPC UA ermöglichen. Diese kontinuierliche Erfassung und Analyse großer Datenmengen (Big Data) bildet die Basis für vorausschauende Wartungsstrategien (Predictive Maintenance), bei denen potenzielle Verschleißerscheinungen oder mechanische Unregelmäßigkeiten frühzeitig erkannt und behoben werden, noch bevor sie zu einem unplanmäßigen Maschinenstillstand oder zu Qualitätseinbußen am Bauteil führen können. Darüber hinaus erlaubt die nahtlose Einbindung der Schleifmaschinen in übergeordnete Fertigungsleitsysteme (MES) und Enterprise-Resource-Planning-Systeme (ERP) eine vollautomatische Auftragssteuerung, bei der CNC-Programme, Werkzeugdaten und Qualitätsvorgaben direkt aus der Arbeitsvorbereitung an die Maschine übermittelt und die fertigen Messergebnisse lückenlos digital dokumentiert werden. Ergänzt wird diese Automatisierung durch den Einsatz flexibler Werkstück-Handhabungssysteme wie Knickarmrobotern, Portal-Ladeinrichtungen oder automatischen Palettenspeichern, die das Be- und Entladen schwerer oder komplexer Werkstücke ohne manuellen Eingriff des Bedieners übernehmen, wodurch nicht nur die Personalkosten gesenkt und die Arbeitssicherheit erhöht werden, sondern vor allem eine gleichbleibend hohe, mannlose Produktion rund um die Uhr gewährleistet wird. Durch diese intelligente Verschmelzung von hochpräziser Mechanik, modernster Sensorik, fortschrittlicher Steuerungstechnologie und digitaler Vernetzung sichert die Präzisionsschleifmaschine auch in Zukunft ihre Position als unverzichtbares technologisches Fundament für die anspruchsvollsten Fertigungsaufgaben in der globalen Industrie.
Neben den technologischen Gütekriterien und den digitalen Vernetzungsmöglichkeiten spielt auch der ergonomische und arbeitssicherheitstechnische Aufbau von modernen Präzisionsschleifmaschinen eine ausschlaggebende Rolle für die nachhaltige Leistungsfähigkeit produzierender Betriebe. Die vollständige Kapselung des Arbeitsraumes durch geschlossene, schallgedämmte Maschinengehäuse schützt das Bedienpersonal nicht nur effektiv vor rotierenden Maschinenteilen und fliegenden Bruchstücken im Falle eines Schleifscheibenplatzers, sondern verhindert auch das Austreten von Aerosolen, Ölnebeln und Schleifstäuben in die Hallenluft. Hochwirksame Elektrofilter- und Absauganlagen garantieren dabei eine kontinuierliche Reinigung der Innenraumluft, während integrierte Brandunterdrückungs- und CO2-Löschanlagen beim Einsatz von Nicht-Wassermischbaren Kühlschmierstoffen (Schleifölen) das Entstehen von explosionsfähigen Atmosphären verhindern und den unmittelbaren Brandschutz im Millisekundenbereich sicherstellen. Gleichzeitig ermöglichen großzügig dimensionierte, mit Verbundsicherheitsglas ausgestattete Sichtfenster sowie hochauflösende Kamerasysteme im Maschineninnenraum eine lückenlose optische Prozessüberwachung ohne jegliche Gesundheitsgefährdung für den Maschinenbediener. Auch die Benutzeroberfläche (HMI) der Steuerung wurde durch intuitive Touch-Displays, grafische 3D-Prozesssimulationen und dialoggeführte Programmierassistenten grundlegend revolutioniert, wodurch selbst extrem komplexe Schleifzyklen und Dreibereichs-Abrichtprogramme ohne tiefgreifende Kenntnisse der reinen DIN/ISO-Code-Programmierung sicher eingerichtet, simuliert und optimiert werden können. Diese Reduzierung der Bedienerkomplexität wirkt dem umfassenden Fachkräftemangel entgegen, beschleunigt Einfahrprozesse bei Produktwechseln signifikant und senkt die Fehlerquote beim Einrichten auf ein absolutes Minimum.
Abschließend zeigt der Blick auf die zukünftige Marktentwicklung, dass die Nachfrage nach extrem maßhaltigen und extrem belastbaren Bauteilen im Zuge des weltweiten Wandels hin zur E-Mobilität, zur nachhaltigen Energiegewinnung und zur hochpräzisen Flugzeug- und Satellitentechnik weiter steil ansteigen wird. Elektrofahrzeuge stellen beispielsweise durch die extrem hohen Drehzahlen der Elektromotoren und das Fehlen eines maskierenden Verbrennungsmotorengeräusches völlig neue, extrem strenge Anforderungen an die Oberflächentopografie und Mikrogeometrie von Getriebezahnrädern, Wellen und Lagerstellen, um störende Geräuschentwicklungen (NVH – Noise, Vibration, Harshness) zu eliminieren. Ähnlich hohe Maßstäbe setzen der moderne Medizintechniksektor bei der Herstellung von Hüft- und Knieendoprothesen sowie die Windkraftindustrie bei der Großteilebearbeitung von tonnenschweren Lagerringen. Die Präzisionsschleifmaschine bleibt damit keineswegs ein statisches Traditionswerkzeug, sondern entwickelt sich als hochdynamische High-Tech-Plattform kontinuierlich weiter, um die physikalischen Grenzen des Machbaren immer wieder neu zu definieren und den stetig steigenden Qualitätsanforderungen der weltweiten Spitzenfertigung auch in Zukunft souverän gerecht zu werden.
Parallel zu den Anforderungen in der Serienfertigung gewinnen kundenspezifische Sonderlösungen und Hybridschleiftechnologien im High-End-Bereich des Maschinenbaus eine immer zentralere Bedeutung. Ein herausragendes Beispiel hierfür ist die Kombination traditioneller Schleifverfahren mit lasergestützten Bearbeitungs- oder Abrichtverfahren. Der gezielte Einsatz von Laserstrahlung erlaubt es, schwer zerspanbare Werkstoffe wie hochfeste Keramiken, Siliziumkarbid oder polykristallinen Diamanten vor der eigentlichen mechanischen Kontaktschleifbearbeitung lokal thermisch zu konditionieren oder mikrogeometrisch vorzustrukturieren. Dadurch verringern sich die Schnittkräfte auf die Schleifspindel drastisch, der Werkzeugverschleiß reduziert sich auf ein Minimum und die Oberflächengüte erreicht Sphären, die mit rein mechanischem Abtrag bislang nicht denkbar waren. Ebenso ermöglichen moderne Kombinationsmaschinen die Ausführung von Dreh-, Fräs- und Schleifoperationen in einer einzigen Komplettaufspannung. Dieser Ansatz der Komplettbearbeitung eliminiert Umspannfehler, die beim Wechsel zwischen verschiedenen Werkzeugmaschinen unweigerlich entstehen, und reduziert die Durchlaufzeiten hochkomplexer Bauteile von mehreren Tagen auf wenige Stunden, was einen gigantischen Effizienzsprung für die Lohnfertigung und den Werkzeugbau darstellt.
Ein weiterer entscheidender Faktor für die Aufrechterhaltung der Mikrometergenauigkeit im Dauerbetrieb ist die aktive Kontrolle der thermischen Abweichungen des gesamten Maschinensystems. Schon geringste Temperaturschwankungen in der Produktionshalle oder die Verlustwärme der Elektromotoren und Hydrostatikaggregate führen zur thermischen Ausdehnung von Spindeln, Ständern und Betten. Um diesem physikalischen Phänomen wirkungsvoll zu begegnen, setzen führende Hersteller auf umfassende Temperierungs- und Kühlkonzepte. Dabei werden kritische Maschinenkomponenten wie die Hauptspindel, die Linearführungen und sogar das Maschinengestell von Kühlkanälen durchzogen, durch die konstant temperierte Medien zirkulieren. Ergänzt wird diese passive und aktive Kühlung durch mathematische Temperaturkompensationsmodelle innerhalb der CNC-Steuerung: Mehrere über die Maschine verteilte Temperatursensoren erfassen kontinuierlich die Wärmeverteilung und errechnen anhand von Kennfeldern die resultierenden thermischen Verlagerungen des Schleifpunktes. Die Steuerung kompensiert diese Abweichungen vollautomatisch im Nanometerbereich durch korrigierende Achsbewegungen in Echtzeit, sodass selbst bei schwankenden Umgebungstemperaturen im Sommer oder nach längeren Stillstandszeiten vom ersten Bauteil an eine makellose Maßhaltigkeit garantiert ist.
Schließlich erfordert die Beherrschung solcher Hochleistungs-Schleifprozesse ein tiefes theoretisches Verständnis der Dynamik des Gesamtsystems aus Maschine, Werkzeug, Werkstück und Kühlschmierstoff. Das Auftreten von selbsterregten Schwingungen, dem sogenannten Rattern, stellt eine der größten Herausforderungen beim Präzisionsschleifen dar, da es die Werkstückoberfläche zerstört, Rattermarken hinterlässt und die Lebensdauer der Schleifscheibe schlagartig verkürzt. Durch den Einsatz integrierter Schwingungssensoren und intelligenter Algorithmen zur Modalanalyse sind moderne Präzisionsschleifmaschinen heute in der Lage, unerwünschte Schwingungen bereits bei ihrer Entstehung im Keim zu erfassen. Die Steuerung reagiert in Sekundenbruchteilen, indem sie beispielsweise die Spindeldrehzahl oder die Werkstückgeschwindigkeit kontinuierlich leicht variiert (Spindelspeed-Modulation), um die Eigenfrequenz des Systems zu stören und ein Aufschaukeln der Schwingung zu unterbinden. Diese technologische Raffinesse unterstreicht, dass die moderne Präzisionsschleifmaschine weit mehr ist als ein mechanischer Abtragungsapparat – sie ist ein hochkomplexes, hochdynamisches Mechatroniksystem, das selbst unter extremen Bedingungen die absolute Spitze der ingenieurtechnischen Präzision verkörpert.
Neben der Schwingungsdämpfung und der thermischen Stabilisierung gerät auch die Tribologie der Schleifkontaktzone immer stärker in den Fokus der ingenieurtechnischen Weiterentwicklung. Bei der Hochleistungsbearbeitung treten im mikroskopischen Kontaktbereich zwischen den einzelnen Schleifkörnern und dem Werkstoff extrem hohe lokale Drücke und Temperaturen auf, die innerhalb von Millisekunden plastische Deformationen und Spanbildung hervorrufen. Um diese mikromechanischen Abläufe im Detail zu verstehen und gezielt zu optimieren, kommen zunehmend komplexere Finite-Elemente-Methoden (FEM) sowie molekulardynamische Simulationen zum Einsatz. Diese computergestützten Modelle erlauben es, den Spanbildungsprozess, den thermischen Fluss sowie die Eigenspannungszustände in der Bauteilrandzone bereits in der Konstruktionsphase digital abzubilden. Auf Basis dieser Erkenntnisse lassen sich Schleifstrategien entwickeln, die nicht nur einen hocheffizienten Materialabtrag gewährleisten, sondern gezielt Druckeigenspannungen in die Randschicht des Werkstücks einbringen. Solche induzierten Druckeigenspannungen erhöhen die Schwingfestigkeit und die Dauerdynamik hochbelasteter Komponenten wie Kurbelwellen, Turbinenschaufeln oder Zahnrädern drastisch und verlängern deren Lebensdauer unter extremen Betriebsbedingungen maßgeblich.
Ein weiterer technologischer Meilenstein liegt in der Weiterentwicklung der Schleifscheibenstrukturen selbst, insbesondere durch den Einsatz generativer Fertigungsverfahren bei der Scheibenherstellung. Durch additive Druckverfahren lassen sich Schleifkörper mit maßgeschneiderten, hochporösen Strukturen herstellen, deren Porevolumen und Porenverteilung exakt an den jeweiligen Anwendungsfall angepasst sind. Diese definierten Kühl- und Spanräume innerhalb der Schleifscheibe verbessern die Kühlschmierstoffversorgung direkt in der Wirkzone um ein Vielfaches und erleichtern den Abtransport der entstehenden Mikrospäne selbst bei extremen Zustelltiefen. In Kombination mit strukturierten Schleifbelägen, bei denen die Anordnung der Schleifkörner nach stochastischen oder deterministischen Mustern auf dem Belag verteilt wird, lassen sich die spezifischen Schleifkräfte spürbar senken. Das Ergebnis ist eine signifikante Reduzierung des thermischen Eintrags, wodurch selbst extrem schleifbrandempfindliche Werkstoffe wie hochlegierte Warmarbeitsstähle oder martensitische Edelstahllegierungen mit höchster Abtragsleistung und ohne jegliche Gefügeveränderung sicher bearbeitet werden können.
Darüber hinaus verändert die fortschreitende Miniaturisierung in Branchen wie der Mikrosystemtechnik, der Halbleiterindustrie und der Hochfrequenztechnik die Anforderungen an Präzisionsschleifmaschinen grundlegend. Bei der Herstellung von Micro-Electro-Mechanical Systems (MEMS), waferbasierten Bauteilen oder filigranen Mikrowerkzeugen werden Schleifverfahren gefordert, die in den Bereich der Ultrapräzisionsbearbeitung vordringen. Hierbei kommen Spezialmaschinen zum Einsatz, deren Positioniergenauigkeiten im einstelligen Nanometerbereich liegen und die in Reinraumumgebungen betrieben werden müssen. Die Schleifspindeln dieser Ultrapräzisionsmaschinen sind häufig luft- oder magnetgelagert, um jegliche mechanische Reibung sowie Mikro-Vibrationen durch Wälzkörper auszuschließen. Dies ermöglicht die Erzeugung optischer Oberflächengüten mit Rauheitswerten im Sub-Nanometerbereich ($R_a < 1\,\text{nm}$), wodurch nachfolgende, zeitintensive Polierprozesse vollständig substituiert werden können. Die Präzisionsschleifmaschine sichert sich somit auch in den modernsten Hochtechnologiefeldern eine unverzichtbare Schlüsselrolle bei der Realisierung neuartiger, hochintegrierter Produktgenerationen.
Gleichzeitig führt die Weiterentwicklung der Werkstoffwissenschaften zu einer stetigen Zunahme an neuartigen, extrem schwer zerspanbaren Verbundwerkstoffen, die völlig neue Anforderungen an die Werkzeugmaschinenkonstruktion und die Schleifkinematik stellen. Faserverstärkte Keramiken (Ceramic Matrix Composites, CMC), Kohlenstofffaser-Verbundwerkstoffe (CFK) sowie Titan-Aluminid-Intermetalle finden aufgrund ihrer herausragenden Spezifischen Festigkeit und Temperaturbeständigkeit immer breitere Anwendung in der modernen Luftfahrt und Hochleistungsernergieerzeugung. Die Schleifbearbeitung dieser inhomogenen und hochabrasiven Multimaterialsysteme erfordert jedoch extrem spezifische Kraft- und Schnittgeschwindigkeitsverhältnisse, um Delaminationen, Faserausrisse oder Mikrorisse im Matrixgefüge strikt zu vermeiden. Moderne Präzisionsschleifmaschinen begegnen dieser Herausforderung durch adaptive Zerspanungsstrategien, bei denen Hochfrequenz-Sensoren die aktuellen Schnittkraftvektoren in Echtzeit analysieren und die Vorschubgeschwindigkeit sowie die Spindeldrehzahl im Millisekundenbereich an die lokal wechselnde Materialstruktur anpassen.
In diesem Kontext gewinnt auch die ultraschallunterstützte Schleifbearbeitung (Ultrasonic-Assisted Grinding) massiv an technologischer Bedeutung. Durch die Überlagerung der konventionellen Schleifscheibenrotation mit hochfrequenten Mikro-Schwingungen im Bereich von 20 bis 50 Kilohertz in axialer oder radialer Richtung wird der kontinuierliche Schneideneingriff in eine Abfolge von extrem schnellen, mikroskopischen Impulsen aufgeteilt. Diese kinematische Entkopplung führt zu einer drastischen Reduzierung der mittleren Schleifkräfte um bis zu 50 Prozent, verringert die Prozesstemperatur in der Wirkzone erheblich und minimiert das Risiko von Ausbrüchen an den Schnittkanten sprödharter Werkstoffe wie Quarzglas, Saphir oder technischer Keramik. Durch die verringerte Passivkraft können zudem schlankere, weniger steife Werkzeuge oder filigrane Werkstücke mit extrem geringen Wandstärken ohne unzulässige Abweichungen oder Biegungen mit maximaler Formgenauigkeit bearbeitet werden.
Ein weiterer zentraler Aspekt der Zukunftsfähigkeit von Präzisionsschleifmaschinen ist die durchgängige Simulation und virtuelle Inbetriebnahme des gesamten Schleifprozesses im digitalen Zwilling (Digital Twin). Bevor ein physisches Bauteil zum ersten Mal auf die Maschine aufgespannt wird, lässt sich der vollständige Bearbeitungsablauf – einschließlich aller Achsbewegungen, Werkzeug-Werkstück-Kollisionsprüfungen, Materialabtragsraten und zu erwartenden Oberflächenrauheiten – in einer hochgenauen virtuellen Umgebung simulieren. Dies reduziert die Rüst- und Einfahrzeiten bei neuen Bauteilen auf ein absolutes Minimum, schützt teure Maschinenkomponenten und Prototypen vor Kollisionsschäden und ermöglicht eine mathematisch fundierte Optimierung der Schleifpfade bereits in der Konstruktionsphase. Die Präzisionsschleifmaschine entwickelt sich damit konsequent zu einer datengetriebenen, hocheffizienten Fertigungsplattform, die Spitzenleistung, maximale Flexibilität und absolute Prozesssicherheit nahtlos miteinander verbindet.
Flachschleifmaschinen
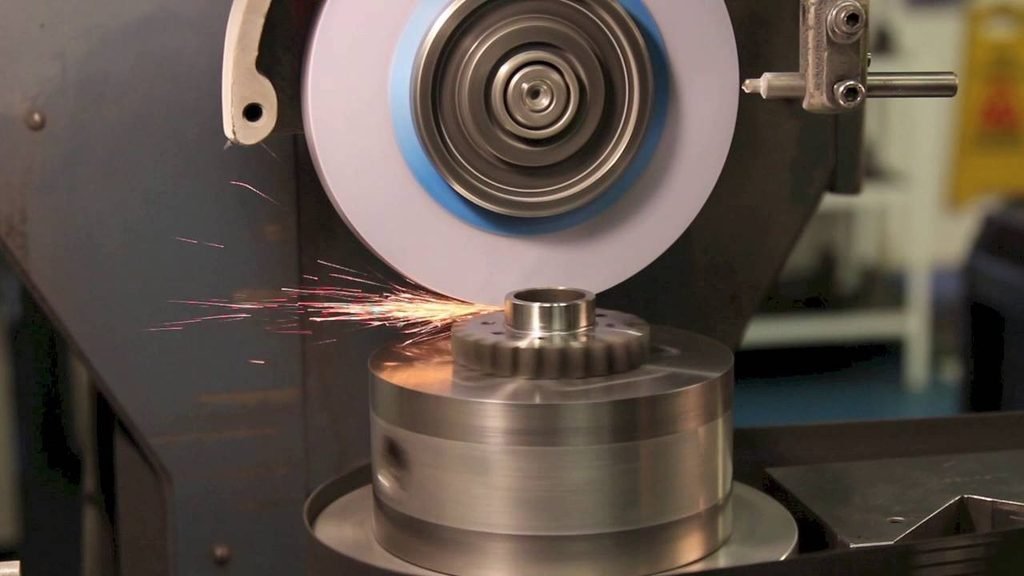
Eine Flachschleifmaschine ist eine hochpräzise Werkzeugmaschine, die zur Bearbeitung ebener Oberflächen aus Metall und anderen geeigneten Werkstoffen eingesetzt wird. Sie ermöglicht die Herstellung von Werkstückflächen mit engen Maßtoleranzen, hoher Ebenheit und sehr guter Oberflächengüte. Besonders im Werkzeug- und Formenbau, im Maschinenbau, in der Automobilindustrie, in der Hydrauliktechnik sowie bei der Fertigung von Präzisionsbauteilen spielt die Flachschleifmaschine eine wichtige Rolle. Sie wird häufig dann eingesetzt, wenn Fräs- oder Drehverfahren allein nicht ausreichen, um die geforderten geometrischen Eigenschaften und die gewünschte Oberflächenqualität zuverlässig zu erreichen. Durch den Einsatz geeigneter Schleifscheiben können sowohl gehärtete Stähle als auch zahlreiche ungehärtete Metalle präzise bearbeitet werden.
Das grundlegende Funktionsprinzip einer Flachschleifmaschine beruht auf dem kontrollierten Materialabtrag durch eine rotierende Schleifscheibe. Die Schleifkörner wirken als zahlreiche kleine Schneidwerkzeuge, die bei Kontakt mit der Werkstückoberfläche winzige Materialpartikel abtragen. Im Gegensatz zu klassischen Zerspanungsverfahren entstehen dabei sehr kleine Späne, während die endgültige Oberflächenqualität von der Schleifscheibe, den Maschinenbewegungen und den gewählten Bearbeitungsparametern beeinflusst wird. Das Werkstück wird auf einem Maschinentisch befestigt, der sich je nach Maschinenkonstruktion längs, quer oder in beiden Richtungen bewegen kann. Die Schleifscheibe rotiert mit hoher Geschwindigkeit und wird kontrolliert an das Werkstück herangeführt, bis die gewünschte Materialabnahme erreicht ist.
Eine wesentliche Baugruppe der Flachschleifmaschine ist das Maschinenbett. Es trägt die wichtigsten mechanischen Komponenten und muss eine hohe Steifigkeit sowie gute Schwingungsdämpfung gewährleisten. Während des Schleifprozesses wirken Kräfte zwischen Schleifscheibe und Werkstück, die zwar im Vergleich zu vielen anderen Zerspanungsverfahren relativ gering sein können, bei hohen Präzisionsanforderungen jedoch einen erheblichen Einfluss auf das Ergebnis haben. Bereits geringe elastische Verformungen können die Ebenheit, Parallelität und Maßhaltigkeit der bearbeiteten Fläche beeinträchtigen. Deshalb werden hochwertige Flachschleifmaschinen mit stabilen Maschinenbetten und präzise gefertigten Führungsflächen ausgestattet. Häufig kommen massive Gusskonstruktionen zum Einsatz, da diese eine hohe strukturelle Stabilität mit guten Dämpfungseigenschaften verbinden.
Der Maschinentisch ist für die Positionierung und Bewegung des Werkstücks verantwortlich. Bei konventionellen Flachschleifmaschinen erfolgt die Längsbewegung häufig hydraulisch, während der Quervorschub mechanisch oder automatisch gesteuert wird. Bei CNC-gesteuerten Maschinen werden die Bewegungen über präzise Antriebssysteme und eine numerische Steuerung koordiniert. Die Gleichmäßigkeit der Tischbewegung ist entscheidend für eine gleichmäßige Bearbeitung der Werkstückoberfläche. Unregelmäßige Bewegungen, Umkehrspiel oder Verschleiß an den Führungen können zu Oberflächenfehlern und geometrischen Abweichungen führen. Deshalb müssen die Führungsbahnen regelmäßig gereinigt, geschmiert und auf Verschleiß überprüft werden.
Die Schleifspindel gehört zu den wichtigsten Komponenten der Maschine. Sie treibt die Schleifscheibe an und muss eine hohe Drehzahl bei möglichst geringer Rundlaufabweichung gewährleisten. Eine präzise Spindel reduziert unerwünschte Schwingungen und trägt dazu bei, dass die Schleifscheibe gleichmäßig mit der Werkstückoberfläche in Kontakt bleibt. Die Lagerung der Schleifspindel muss sowohl die erforderlichen Drehzahlen als auch die auftretenden Kräfte zuverlässig aufnehmen. Gleichzeitig ist eine kontrollierte Wärmeentwicklung erforderlich, da thermische Veränderungen die Spindelposition und damit die Bearbeitungsgenauigkeit beeinflussen können. Bei hochwertigen Maschinen werden deshalb besonders präzise Lagerungen, geeignete Schmierkonzepte und gegebenenfalls integrierte Kühlsysteme verwendet.
Je nach Bauart unterscheidet man grundsätzlich zwischen Flachschleifmaschinen mit horizontaler und vertikaler Schleifspindel. Bei Maschinen mit horizontaler Spindel ist die Schleifscheibenachse parallel zur Werkstückoberfläche ausgerichtet. Die Bearbeitung erfolgt häufig mit der Umfangsfläche der Schleifscheibe. Dieses Verfahren eignet sich besonders für präzise Führungsflächen, Werkzeugplatten, Maschinenbauteile und gehärtete Komponenten, bei denen eine hohe Ebenheit und eine gute Oberflächenqualität erforderlich sind. Die Schleifscheibe überstreicht die Werkstückoberfläche in mehreren Bahnen, wobei durch die Kombination aus Längsbewegung und Quervorschub eine gleichmäßige Bearbeitung erreicht wird.
Bei Flachschleifmaschinen mit vertikaler Schleifspindel wird dagegen häufig die Stirnseite der Schleifscheibe zur Bearbeitung verwendet. Diese Bauart kann große Flächen mit hoher Produktivität bearbeiten, da ein vergleichsweise großer Bereich der Schleifscheibe gleichzeitig mit dem Werkstück in Kontakt steht. Vertikale Spindelanordnungen werden beispielsweise bei der Bearbeitung großer Platten, schwerer Werkstücke und bestimmter industrieller Komponenten eingesetzt. Die Auswahl zwischen horizontaler und vertikaler Spindel hängt von der Werkstückgeometrie, der benötigten Oberflächenqualität, der erforderlichen Abtragsleistung und den betrieblichen Anforderungen ab.
Ein entscheidender Faktor für die Bearbeitungsqualität ist die Auswahl der Schleifscheibe. Schleifscheiben unterscheiden sich hinsichtlich des Schleifkornmaterials, der Korngröße, der Bindung, der Porosität und der zulässigen Umfangsgeschwindigkeit. Aluminiumoxid wird häufig zum Schleifen von Stahl eingesetzt, während Siliziumkarbid für bestimmte Gusseisenwerkstoffe und Nichteisenmetalle geeignet sein kann. Für besonders harte Werkstoffe kommen auch Schleifmittel wie kubisches Bornitrid zum Einsatz. Die Auswahl des Schleifmittels muss auf den Werkstoff, die Härte, die erforderliche Abtragsleistung und die gewünschte Oberflächenqualität abgestimmt werden. Eine ungeeignete Schleifscheibe kann zu erhöhtem Verschleiß, übermäßiger Wärmeentwicklung, ungleichmäßiger Oberflächenstruktur oder einer Verringerung der Produktivität führen.
Neben dem Schleifkorn spielt die Korngröße eine wichtige Rolle. Grobe Schleifkörner ermöglichen in vielen Anwendungen einen höheren Materialabtrag, während feinere Körnungen zur Herstellung glatter Oberflächen eingesetzt werden. Allerdings führt eine feinere Körnung nicht automatisch zu einem besseren Schleifergebnis. Wenn die Schleifscheibe nicht zur Anwendung passt, kann sie sich zusetzen oder verstärkt reiben. Dadurch steigen die Schleifkräfte und die thermische Belastung des Werkstücks. Umgekehrt kann eine zu grobe Körnung unerwünschte Schleifriefen hinterlassen. Die optimale Schleifscheibe muss deshalb anhand der konkreten Bearbeitungsaufgabe ausgewählt werden.
Auch die Bindung der Schleifscheibe beeinflusst den Schleifprozess. Sie hält die Schleifkörner zusammen und bestimmt, wie sich die Scheibe unter Belastung verhält. Eine geeignete Bindung muss ausreichend stabil sein, gleichzeitig aber den kontrollierten Austausch abgenutzter Schleifkörner ermöglichen. Während des Schleifens werden die Körner mechanisch beansprucht und können mit der Zeit ihre Schneidfähigkeit verlieren. Werden stumpfe Körner nicht ausreichend freigegeben, nimmt der Reibungsanteil zu und es entsteht mehr Wärme. Eine richtig abgestimmte Schleifscheibe trägt daher wesentlich zur Prozessstabilität, zur Standzeit und zur Oberflächenqualität bei.
Das Abrichten der Schleifscheibe ist ein weiterer wichtiger Bestandteil des Flachschleifprozesses. Durch den Abrichtvorgang werden die Form der Schleifscheibe und ihre wirksame Schneidoberfläche wiederhergestellt. Während des Betriebs können sich Schleifkörner abnutzen, Poren zusetzen oder die Scheibenoberfläche ungleichmäßig verändern. Eine solche Veränderung kann zu höheren Schleifkräften und einer Verschlechterung der Oberflächenqualität führen. Beim Abrichten wird die Schleifscheibe mit einem geeigneten Werkzeug bearbeitet, sodass sie wieder die gewünschte Geometrie und Schneidfähigkeit erhält. Die Abrichtbedingungen beeinflussen die Oberflächenstruktur der Schleifscheibe und damit auch das Ergebnis am Werkstück.
Die Werkstückspannung ist bei der Flachschleifmaschine von besonderer Bedeutung. Eine weit verbreitete Lösung ist der magnetische Maschinentisch, mit dem ferromagnetische Werkstücke schnell und sicher befestigt werden können. Elektromagnetische und Permanentmagnet-Spannplatten bieten unterschiedliche Vorteile und werden abhängig von der Anwendung ausgewählt. Bei dünnen oder empfindlichen Werkstücken muss besonders darauf geachtet werden, dass die magnetische Spannkraft keine unerwünschten Verformungen verursacht. Außerdem muss die Auflagefläche sauber und frei von Schleifpartikeln sein, da selbst kleine Verunreinigungen die Lage des Werkstücks verändern können. Bei nichtmagnetischen Werkstoffen wie Aluminium, Kupfer oder bestimmten Edelstählen werden mechanische Spannvorrichtungen, Vakuumspannsysteme oder spezielle Aufnahmen verwendet.
Die Qualität der Werkstückauflage beeinflusst unmittelbar die erreichbare Ebenheit. Wenn ein Werkstück auf einer verschmutzten oder unebenen Spannfläche befestigt wird, kann es während der Bearbeitung in einer verformten Position gehalten werden. Nach dem Lösen der Spannung kann sich das Bauteil teilweise zurückverformen, sodass die gemessene Ebenheit außerhalb der Toleranz liegt. Dieses Problem tritt besonders bei dünnwandigen Platten, langen Leisten und Werkstücken mit inneren Spannungen auf. Deshalb müssen die Auflageflächen regelmäßig gereinigt und bei Bedarf überprüft werden. Für besonders anspruchsvolle Bauteile kann eine spezielle Spannvorrichtung erforderlich sein, die eine gleichmäßige Unterstützung über die gesamte Werkstückfläche ermöglicht.
Während des Schleifens muss das Werkstück kontrolliert an die Schleifscheibe herangeführt werden. Der Zustellbetrag bestimmt, wie viel Material pro Bearbeitungsschritt abgetragen wird. Eine zu große Zustellung kann die Schleifkräfte und die Wärmeentwicklung erhöhen und dadurch die Oberflächenqualität beeinträchtigen. Eine zu geringe Zustellung kann dagegen die Bearbeitungszeit unnötig verlängern. In der Praxis werden häufig mehrere Bearbeitungsphasen unterschieden, darunter Schruppschleifen, Schlichtschleifen und gegebenenfalls Funkenauslauf. Beim Schruppschleifen wird der größte Teil des vorgesehenen Aufmaßes entfernt. Beim Schlichtschleifen werden kleinere Materialmengen abgetragen, um die geforderten Maße und Oberflächenmerkmale zu erreichen. Der abschließende Funkenauslauf ermöglicht es, bei geeigneten Bedingungen die Bearbeitung ohne zusätzliche Zustellung fortzusetzen, damit sich verbleibende elastische Verformungen teilweise ausgleichen können.
Der Längsvorschub und der Quervorschub müssen ebenfalls auf die jeweilige Bearbeitungsaufgabe abgestimmt werden. Der Längsvorschub bestimmt die Geschwindigkeit, mit der das Werkstück unter der Schleifscheibe hindurchgeführt wird. Der Quervorschub sorgt dafür, dass die gesamte Werkstückbreite bearbeitet wird. Bei einem zu großen Quervorschub können sichtbare Übergänge zwischen den Schleifbahnen entstehen. Ein zu kleiner Vorschub kann die Bearbeitungszeit erhöhen und unter bestimmten Bedingungen zu einer übermäßigen thermischen Belastung führen. Die optimalen Werte hängen unter anderem vom Schleifscheibendurchmesser, der Scheibenbreite, dem Werkstoff, dem Schleifaufmaß und den Genauigkeitsanforderungen ab.
Ein wirksames Kühlschmiersystem unterstützt die Wärmeabfuhr und den Abtransport der Schleifpartikel. Während des Schleifens entsteht im Kontaktbereich eine hohe lokale Wärmebelastung, die bei unzureichender Kühlung zu Schleifbrand oder Gefügeveränderungen führen kann. Insbesondere gehärtete Stähle reagieren empfindlich auf ungünstige thermische Bedingungen. Der Kühlschmierstoff muss deshalb möglichst gezielt in die Schleifzone gelangen. Dabei sind nicht nur die Fördermenge, sondern auch der Druck, die Düsenposition und die Strömungsrichtung entscheidend. Wenn der Kühlschmierstoff die Kontaktzone nicht ausreichend erreicht, kann die Kühlwirkung trotz hoher Förderleistung begrenzt bleiben.
Die Filtration des Kühlschmierstoffs ist für eine gleichbleibende Bearbeitungsqualität unerlässlich. Beim Schleifen entstehen feine Metallpartikel und Schleifkornreste, die aus dem Kühlschmierstoff entfernt werden müssen. Werden diese Partikel erneut in die Schleifzone transportiert, können sie die Oberfläche beschädigen und den Verschleiß von Maschinenkomponenten erhöhen. Abhängig von der Anwendung kommen Papierbandfilter, Magnetabscheider, Filtervliese oder feinere Filtrationssysteme zum Einsatz. Die erforderliche Filterfeinheit richtet sich nach dem Werkstoff, dem Schleifverfahren und der gewünschten Oberflächenqualität. Eine regelmäßige Kontrolle der Filteranlage und des Kühlschmierstoffzustands trägt dazu bei, die Betriebssicherheit und die Prozessstabilität zu gewährleisten.
Bei der Bearbeitung gehärteter Werkstücke ist besondere Sorgfalt erforderlich. Durch die Wärmebehandlung erhalten viele Bauteile eine hohe Verschleißfestigkeit und Festigkeit, gleichzeitig können sie jedoch empfindlich auf lokale thermische Belastungen reagieren. Eine ungeeignete Schleifscheibe, eine zu hohe Zustellung oder eine unzureichende Kühlung kann zu Schleifbrand, Mikrorissen oder unerwünschten Änderungen der Randzone führen. Solche Schäden sind nicht immer mit bloßem Auge erkennbar und können die Lebensdauer des Bauteils erheblich reduzieren. Deshalb müssen Schleifparameter, Schleifscheibenzustand und Kühlschmierstoffversorgung sorgfältig überwacht werden. Bei sicherheitskritischen Komponenten können zusätzliche Prüfverfahren erforderlich sein, um die Qualität der bearbeiteten Oberfläche und der darunterliegenden Werkstoffzone zu beurteilen.
Die Flachschleifmaschine wird häufig bei der Herstellung von Werkzeugplatten, Stanzwerkzeugen, Matrizen, Führungsleisten, Maschinenführungen und Präzisionsaufnahmen eingesetzt. Im Werkzeugbau müssen beispielsweise Auflageflächen und Trennflächen häufig mit hoher Ebenheit gefertigt werden, damit Werkzeuge korrekt zusammenarbeiten und gleichmäßige Kräfte übertragen. Bei Stanzwerkzeugen können bereits geringe Abweichungen zu ungleichmäßigen Schneidspalten oder einer verkürzten Werkzeugstandzeit führen. Im Maschinenbau werden geschliffene Flächen unter anderem als Bezugsflächen für die Montage verwendet. Die hohe Genauigkeit solcher Flächen erleichtert die präzise Positionierung weiterer Komponenten und trägt zur Gesamtgenauigkeit der Maschine bei.
Auch in der Hydrauliktechnik besitzt die Flachschleifmaschine eine wichtige Funktion. Gehäuseflächen, Ventilplatten und andere präzise Komponenten können geschliffene Flächen benötigen, um eine genaue Anlage und zuverlässige Abdichtung sicherzustellen. Bei solchen Bauteilen müssen Ebenheit, Parallelität und Oberflächenbeschaffenheit gemeinsam betrachtet werden. Eine glatte Oberfläche allein reicht nicht aus, wenn die Fläche nicht ausreichend eben ist oder die erforderliche Parallelität zu einer gegenüberliegenden Fläche fehlt. Deshalb werden die Bearbeitungsfolge und die Spannstrategie so geplant, dass die geometrischen Anforderungen zuverlässig eingehalten werden können.
Bei der Fertigung von Präzisionswerkzeugen ist außerdem die Maßhaltigkeit über mehrere Flächen hinweg entscheidend. Ein Werkstück kann beispielsweise zwei gegenüberliegende Flächen besitzen, die nicht nur eben, sondern auch parallel zueinander sein müssen. Um diese Anforderungen zu erfüllen, müssen Werkstückspannung, Maschinengeometrie und Bearbeitungsreihenfolge sorgfältig abgestimmt werden. Häufig wird zunächst eine Bezugsfläche geschliffen, die anschließend als Referenz für die Bearbeitung der gegenüberliegenden Fläche dient. Dadurch kann die Parallelität kontrolliert hergestellt werden. Bei hohen Anforderungen ist es sinnvoll, die Werkstücke während der Bearbeitung und nach dem Schleifen unter geeigneten Messbedingungen zu kontrollieren.
Die Messung der Ebenheit erfolgt abhängig von der geforderten Genauigkeit und der Werkstückgröße mit unterschiedlichen Messverfahren. Für einfache Kontrollen können Präzisionsrichtplatten, Messuhren und geeignete Prüfaufbauten verwendet werden. Bei höheren Anforderungen kommen Koordinatenmessgeräte, optische Messsysteme oder spezielle Formmessgeräte zum Einsatz. Die Wahl des Messverfahrens muss zur Toleranz und zur Geometrie des Werkstücks passen. Außerdem ist zu berücksichtigen, dass Temperaturunterschiede zwischen Werkstück, Messmittel und Umgebung die Messergebnisse beeinflussen können. Besonders bei großen Metallplatten können bereits geringe Temperaturänderungen zu messbaren Längenänderungen führen.
Eine regelmäßige Überprüfung der Maschinengeometrie ist notwendig, um die langfristige Genauigkeit der Flachschleifmaschine sicherzustellen. Dabei werden unter anderem die Ebenheit des Maschinentisches, die Ausrichtung der Schleifspindel und die Genauigkeit der Führungsbewegungen untersucht. Verschleiß, thermische Belastungen oder mechanische Einwirkungen können im Laufe der Zeit zu Veränderungen führen. Wenn diese Abweichungen nicht rechtzeitig erkannt werden, kann die Maschine zwar weiterhin produktiv arbeiten, jedoch zunehmend fehlerhafte Werkstücke herstellen. Eine systematische Maschinenprüfung hilft dabei, solche Veränderungen zu erkennen und notwendige Einstell- oder Wartungsmaßnahmen zu planen.
Die CNC-Technik erweitert die Einsatzmöglichkeiten moderner Flachschleifmaschinen erheblich. Durch programmierbare Achsbewegungen lassen sich komplexe Bearbeitungsfolgen automatisieren und wiederholt mit vergleichbaren Ergebnissen ausführen. Die Steuerung kann verschiedene Zustellschritte, Vorschubbewegungen, Abrichtzyklen und Messabläufe miteinander koordinieren. Dadurch wird es möglich, unterschiedliche Werkstückgeometrien mit geringerem manuellem Aufwand zu bearbeiten. Gleichzeitig steigen die Anforderungen an die Programmierung, die Einrichtung und die Prozessüberwachung. Ein korrektes CNC-Programm muss nicht nur die geometrischen Daten berücksichtigen, sondern auch die Eigenschaften der Schleifscheibe, die verfügbaren Maschinenbewegungen und die sicheren Abstände zwischen Werkzeug, Werkstück und Spannvorrichtung.
Bei größeren Produktionsmengen kann die Flachschleifmaschine mit automatischen Be- und Entladesystemen kombiniert werden. Roboter oder Portallader übernehmen dabei das Zuführen, Positionieren und Entnehmen der Werkstücke. Dadurch können Rüst- und Nebenzeiten reduziert werden. Für eine zuverlässige Automatisierung müssen die Werkstücke eindeutig identifizierbar sein und in einer definierten Position an die Maschine übergeben werden. Ebenso wichtig sind eine sichere Spannkontrolle und die Erkennung fehlerhafter Werkstücklagen. Bei wechselnden Werkstücktypen müssen Spannmittel, Programme und gegebenenfalls die Greifer entsprechend angepasst werden. Eine gut geplante Automatisierung kann die Produktivität erhöhen und gleichzeitig die Wiederholgenauigkeit der Fertigung verbessern.
Die Wahl zwischen einer konventionellen und einer CNC-gesteuerten Flachschleifmaschine hängt von den Anforderungen des Betriebs ab. Konventionelle Maschinen können für einfache Werkstücke, Einzelteile und kleinere Serien eine wirtschaftliche Lösung darstellen. Sie bieten häufig eine übersichtliche Bedienung und ermöglichen es erfahrenen Fachkräften, den Schleifprozess unmittelbar zu beeinflussen. CNC-Maschinen sind besonders dann vorteilhaft, wenn komplexe Bewegungsabläufe, hohe Wiederholgenauigkeit oder automatisierte Fertigungsprozesse erforderlich sind. Allerdings müssen neben den Anschaffungskosten auch die Programmierung, die Wartung, die Schulung des Personals und die Auslastung der Maschine berücksichtigt werden.
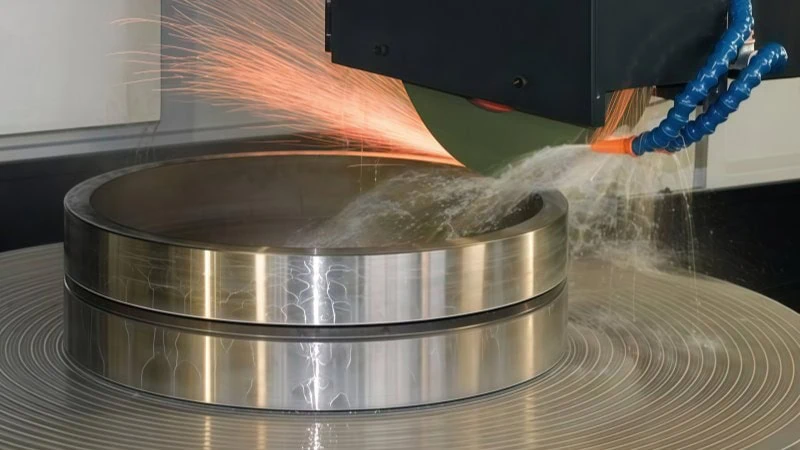
Die wirtschaftliche Leistungsfähigkeit einer Flachschleifmaschine wird nicht allein durch ihre maximale Abtragsleistung bestimmt. Auch Rüstzeiten, Schleifscheibenstandzeit, Energieverbrauch, Kühlschmierstoffkosten, Wartungsaufwand und Ausschussrate haben einen wesentlichen Einfluss auf die Kosten pro Werkstück. Eine Maschine mit hoher theoretischer Produktivität kann im praktischen Betrieb unwirtschaftlich sein, wenn häufige Unterbrechungen oder aufwendige Rüstvorgänge erforderlich sind. Deshalb sollten Maschineninvestitionen auf Grundlage des gesamten Fertigungsprozesses bewertet werden. Dazu gehören die geplanten Stückzahlen, die Werkstückvielfalt, die erforderlichen Toleranzen und die langfristig erwartete Auslastung.
Die Arbeitssicherheit muss bei jeder Flachschleifmaschine konsequent berücksichtigt werden. Schleifscheiben rotieren mit hohen Umfangsgeschwindigkeiten und können bei Beschädigung erhebliche Gefahren verursachen. Vor dem Einsatz müssen Schleifscheiben auf ihre Eignung, ihre zulässige Drehzahl und ihren ordnungsgemäßen Zustand überprüft werden. Schutzhauben müssen korrekt montiert sein und dürfen nicht entfernt oder unwirksam gemacht werden. Auch die sichere Befestigung des Werkstücks ist unverzichtbar, da sich ein unzureichend gespanntes Bauteil während der Bearbeitung lösen kann. Bedienpersonal muss mit den geltenden Sicherheitsvorschriften, den vorgesehenen Arbeitsabläufen und den erforderlichen Schutzmaßnahmen vertraut sein.
Eine regelmäßige Wartung trägt dazu bei, die Genauigkeit und Betriebssicherheit der Maschine langfristig zu erhalten. Dazu gehören die Reinigung des Arbeitsraums, die Kontrolle der Schmierung, die Überprüfung der Führungen und die Wartung der Kühlschmierstoffanlage. Ebenso sollten ungewöhnliche Geräusche, Vibrationen und Temperaturveränderungen dokumentiert werden. Solche Beobachtungen können Hinweise auf Verschleiß oder beginnende technische Probleme liefern. Eine vorausschauende Instandhaltung hilft dabei, ungeplante Stillstände zu reduzieren und die Verfügbarkeit der Maschine zu erhöhen.
Die moderne Flachschleifmaschine ist somit ein wichtiger Bestandteil der Präzisionsfertigung. Ihre Leistungsfähigkeit beruht auf dem Zusammenspiel einer steifen Maschinenstruktur, einer präzisen Schleifspindel, gleichmäßiger Vorschubbewegungen, geeigneter Schleifmittel und einer kontrollierten thermischen Prozessführung. Gleichzeitig müssen Werkstückspannung, Messverfahren, Wartung und Arbeitssicherheit sorgfältig berücksichtigt werden. Erst wenn alle diese Faktoren aufeinander abgestimmt sind, lassen sich ebene Werkstückflächen mit hoher Genauigkeit, guter Oberflächenqualität und wirtschaftlicher Produktivität herstellen. Besonders in Industriezweigen, in denen Bauteile exakt aufeinander abgestimmt sein müssen, bleibt die Flachschleifmaschine deshalb eine unverzichtbare Technologie für die Herstellung zuverlässiger und langlebiger Präzisionskomponenten.
Präzisions-Rundschleifmaschine
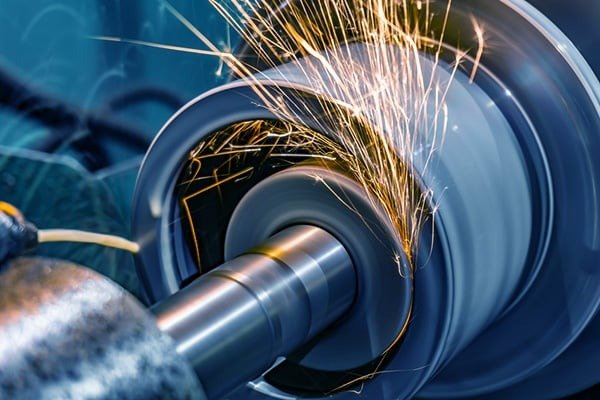
Die Präzisions-Rundschleifmaschine nimmt innerhalb der modernen Schleiftechnik eine absolute Spitzenstellung ein, wenn es um die absolut maßhaltige, formgenaue und oberflächenperfekte Bearbeitung von rotationssymmetrischen Bauteilen geht. Ob in der Automobilindustrie für Getriebewellen, Achsen und Pumpenkolben, in der Luft- und Raumfahrt für Turbinenkomponenten und Triebwerkswellen oder im anspruchsvollen Werkzeug- und Formenbau – überall dort, wo zylindrische, konische oder frei geformte rotationssymmetrische Geometrien im Sub-Mikrometerbereich gefertigt werden müssen, ist die Rundschleifmaschine das unverzichtbare Kernstück der Produktion. Grundsätzlich wird bei diesen Hochleistungsmaschinen zwischen dem Außenrundschleifen, dem Innenrundschleifen und kombinierten Universal-Rundschleifmaschinen differenziert, die beide Bearbeitungsarten in einer einzigen Aufspannung vereinen. Das fundamentale Prinzip beruht auf einer hochpräzisen, synchronisierten Kinematik: Während die Schleifscheibe mit hoher Schnittgeschwindigkeit rotiert, wird das Werkstück in eine exakt definierte, langsame Gegenrotation versetzt und von einem verfahrbaren Tisch oder Schlitten kontinuierlich oder im Einstechverfahren an das Schleifwerkzeug herangeführt. Um den enormen mechanischen und thermischen Anforderungen standzuhalten, verfügen moderne CNC-gesteuerte Präzisions-Rundschleifmaschinen über extrem steife, schwingungsdämpfende Maschinenbetten aus Mineralguss oder schwerem Grauguss, hydrostatisch oder hochpräzise wälzgelagerte Werkstück- und Schleifspindeln sowie integrierte Kühlsysteme, die thermische Längenänderungen im Nanometerbereich kompensieren. Durch den Einsatz modernster In-Prozess-Messsteuerungen, die den Durchmesser des Werkstücks während des laufenden Bearbeitungsprozesses optisch oder taktil überwachen und bei Erreichen des Sollmaßes vollautomatisch den Übergang vom Schruppen zum Schlichten einleiten, wird eine absolute Prozesssicherheit gewährleistet, die den Ausschuss auf ein Minimum reduziert und die mannlose Fertigung in hochautomatisierten Produktionsumgebungen perfekt unterstützt.
Neben der konstruktiven Auslegung des Maschinenbettes und den hochgenauen Spindellagerungen wird die Leistungsfähigkeit einer modernen Präzisions-Rundschleifmaschine maßgeblich durch die Flexibilität ihrer Achskonfiguration und den Funktionsumfang der verwendeten CNC-Steuerung bestimmt. In modernen Universal-Rundschleifmaschinen kommen B-Achsen mit direkt angetriebenen Schwenktischen zum Einsatz, die mit hochauflösenden Winkelmesssystemen ausgestattet sind und das automatische Eindrehen des Schleifspindelstocks um kleinste Bruchteile eines Gradwinkels ermöglichen. Dadurch lassen sich komplexe Kombinationsbearbeitungen – wie beispielsweise das Außenschleifen, das Plan- und Schulterschleifen sowie das anschließende Innenschleifen – an einem Bauteil ohne jegliches Umspannen in einer einzigen hocheffizienten Bearbeitungssequenz durchführen. Diese Vermeidung von wiederholten Aufspannfehlern ist die essenzielle Voraussetzung für das Erreichen extremer Koaxialitäts-, Konzentrizitäts- und Rechtwinkligkeitstoleranzen, wie sie insbesondere bei hochbelasteten Spindeln, Servovertilen und Hydraulikkolben zwingend gefordert werden. Ergänzt wird diese kinetische Flexibilität durch modernste Interpolationsmöglichkeiten, bei denen die C-Achse des Werkstückspindelstocks hochdynamisch mit den x- und z-Linearachsen synchronisiert wird, was auch die hochpräzise Bearbeitung von unrunden Geometrien, Nocken, Polygonen oder Exzentern im sogenannten Unrundschleifverfahren auf ein und derselben Maschine ermöglicht.
Ein weiterer technologischer Kernbereich der Präzisions-Rundschleiftechnik liegt in der differenzierten Prozessführung beim Außen- und Innenrundschleifen sowie der jeweiligen Wahl des Schleifverfahrens. Während beim Längsschleifen (Traversierschleifen) der Tisch mit dem eingespannten Werkstück kontinuierlich axial an der Schleifscheibe vorbeigeführt wird, um langgestreckte Wellen oder Führungsschienen über große Längen hinweg absolut zylindrisch zu bearbeiten, kommt beim Einstechschleifen die gesamte Breite der Schleifscheibe zum Einsatz, um komplexe Einstiche, Freistoche oder Abstufungen in extrem kurzen Taktzeiten zu erzeugen. Das Innenrundschleifen wiederum stellt aufgrund der geometrisch bedingten Einschränkungen und der extrem schlanken, auskragenden Schleifdorne eine ganz besondere mechatronische Herausforderung dar. Da die Werkzeugdorne eine vergleichsweise geringe Biegesteifigkeit aufweisen und beim Kontakt mit der Bohrungswand einer werkzeugbedingten Abdrängung unterliegen, nutzen moderne Innenrundschleifmaschinen adaptive Schnittkraftregelungssysteme und automatisierte Ausfeuerzyklen, die diese Biegungen mathematisch kompensieren und selbst bei tiefen Sacklochbohrungen oder filigranen Ringstrukturen eine perfekte Rundheit und minimale Zylindrizitätsabweichungen im Sub-Mikrometerbereich garantieren.
Darüber hinaus entscheidet das Zusammenspiel aus Schleifmittel, Abrichttechnik und Kühlschmierstoffzuführung über den langfristigen wirtschaftlichen Erfolg beim Einsatz einer Präzisions-Rundschleifmaschine. Der Trend geht unaufhaltsam zu hochharten Schneidstoffen wie kubischem Bornitrid (CBN) und synthetischem Diamant, die bei Schnittgeschwindigkeiten von bis zu 140 Metern pro Sekunde extrem hohe Zeitspanvolumina bei gleichzeitig minimalem Werkzeugverschleiß realisieren. Um diese Hochleistungsschleifmittel dauerhaft scharf und formtreu zu halten, verfügen moderne Maschinen über integrierte, hochgenaue Diamant-Abrichtsysteme mit integrierter Körperschallsensorik, die das Anritzen der Schleifscheibe mikrometergenau detektieren und den Abrichtprozess vollautomatisch im laufenden Fertigungsprozess steuern. Eine hocheffiziente, drucküberwachte Kühlschmierstoffzufuhr mit strömungsoptimierten Düsen sorgt dabei dafür, dass die beim Schleifen entstehende Prozesswärme augenblicklich abgeführt wird, wodurch thermische Gefügeveränderungen wie Schleifbrand zuverlässig unterbunden werden. In Kombination mit automatischen Beladerobotern, In-Prozess-Messsteuerungen und kontinuierlicher Schwingungsüberwachung bilden Präzisions-Rundschleifmaschinen das verlässliche und zukunftssichere Rückgrat einer fehlerfreien, hochautomatisierten Präzisionsfertigung in allen Schlüsselbranchen der globalen Industrie.
Ein entscheidender Faktor für die Erzielung sub-mikrometergenauer Rundheits- und Zylindrizitätswerte bei der Präzisions-Rundschleifmaschine ist die Wahl der optimalen Werkstückspannung und der antriebstechnischen Einbindung. Da rotationssymmetrische Bauteile wie Getriebewellen, Rotoren oder Werkzeugspindeln extrem empfindlich auf kleinste Spannkräfte und ungleichmäßige Verformungen reagieren, kommen hochentwickelte Spannmittel zum Einsatz. Dazu gehören klassische Zentrierspitzen mit präzisen Morsekegeln, die in Kombination mit Stirnseitenmitnehmern eine zweiseitige Bearbeitung über die gesamte Werkstücklänge mit minimalem Rundlauffehler ermöglichen, sowie hochpräzise Kraftspannfutter und Membranspannfutter, die durch eine gleichmäßige radiale Kraftverteilung jegliche ovale Verformung dünnwandiger Hülsen oder Ringe während des Schleifprozesses absolut ausschließen. Zudem verlangen moderne Maschinen nach temperaturkompensierten Reitstöcken, deren Pinolendruck elektronisch geregelt und exakt an das thermische Verhalten des Werkstücks angepasst wird, um unzulässige Längenausdehnungen oder Durchbiegungen bei langen Wellen während der Hochgeschwindigkeitsbearbeitung zu verhindern.
Darüber hinaus gewinnt die Prozessüberwachung mittels intelligenter Sensorik und akustischer Emissionsanalyse bei der Präzisions-Rundschleifmaschine immer mehr an Bedeutung. Akustische Sensoren, die direkt am Schleifspindelstock oder am Abrichtgerät installiert sind, detektieren selbst winzigste Berührungen zwischen der Schleifscheibe und dem Werkstück oder dem Abrichtdiamanten im Ultraschallbereich und melden diese innerhalb von Mikrosekunden an die CNC-Steuerung. Diese hochsensible Kollisions- und Erstkontakt-Erkennung minimiert die Nebenzeiten beim Anfahren drastisch, da keine zeitaufwendigen manuellen Ankratzprozesse mehr erforderlich sind, und schützt gleichzeitig das teure Werkzeug vor Beschädigungen. Ergänzt durch fortgeschrittene digitale Zwillinge und KI-gestützte Algorithmen, die den Verschleißverlauf der Schleifscheibe vorhersagen und die optimalen Schnittparameter selbstständig nachjustieren, verwandelt sich die Präzisions-Rundschleifmaschine in ein autonom agierendes Hochleistungszentrum, das auch komplexeste Geometrien in der mannlosen Nachtschicht mit absoluter Maßsicherheit und fehlerfreier Oberflächengüte fertigt.
Ein weiterer fundamentaler Eckpfeiler für die erreichbare Präzision und Dauergenauigkeit einer modernen Präzisions-Rundschleifmaschine ist die technologische Auslegung der Spindellagerung, insbesondere für die Werkstück- und Schleifspindelstockeinheiten. Während in vielen Standardmaschinen hochpräzise Schrägkugellager oder zylindrische Rollenlager zum Einsatz kommen, setzen High-End-Modelle im Ultrapräzisionsbereich zunehmend auf hydrostatische Lagerungssysteme. Bei dieser Technologie wird die Spindel durch einen kontinuierlich aufrechterhaltenen, unter hohem Druck stehenden Ölfilm völlig berührungslos im Gehäuse geführt. Dies hat den entscheidenden Vorteil, dass jeglicher mechanischer Reibungsverschleiß vollständig ausgeschlossen wird, thermische Verformungen durch Lagerreibung auf ein Minimum sinken und die Dämpfungseigenschaften des Gesamtsystems drastisch erhöht werden. Die hydrostatische Lagerung wirkt wie ein natürlicher Stoßdämpfer, der auftretende Prozesskräfte und dynamische Schwingungen augenblicklich absorbiert, wodurch eine makellose Rundheit, eine extrem geringe Restwelligkeit der Oberfläche und eine dauerhafte Konstanz der Bearbeitungsergebnisse auch im jahrelangen Dauereinsatz garantiert sind.
Ergänzend dazu revolutionieren vollautomatische Schleifscheibenwechsler und komplexe Mehrscheiben-Anordnungen die Flexibilität von Präzisions-Rundschleifmaschinen in der modernen Fertigungslandschaft. Da Bauteile wie Getriebewellen oder Antriebskomponenten oft unterschiedliche Bearbeitungszonen aufweisen – von zylindrischen Passungen über Kegelsitze bis hin zu schmalen Einstichen für Dichtringe –, erfordert dies häufig den Einsatz verschieden profilierter Schleifscheiben oder den Wechsel zwischen harten CBN-Scheiben für das Grobschleifen und feinkörnigen Diamantscheiben für das Schlichten. Moderne Rundschleifzentren verfügen daher über integrierte Magazinwechsler, die verschiedene Schleifscheibenpakete samt ihrer Aufnahmedorne vollautomatisch und mit mikrometergenauer Wiederholgenauigkeit in die Hauptspindel einwechseln können. Zusammen mit integrierten Messtastern, die das Werkstück vor und nach der Bearbeitung vermessen, sowie automatischen Auswuchtvorrichtungen, die während des laufenden Betriebs Unwuchten der Schleifscheibe in Echtzeit ausgleichen, entsteht ein hochgradig autonomes Fertigungssystem, das Rüstzeiten drastisch verkürzt und selbst bei stark variierenden Losgrößen höchste Wirtschaftlichkeit mit kompromissloser Präzision verbindet.
Neben der mechanischen Präzision, der hydrostatischen Lagerung und der automatisierten Werkzeugwechselsysteme spielt auch die softwareseitige Prozessintegration eine entscheidende Rolle für die Leistungsfähigkeit einer modernen Präzisions-Rundschleifmaschine. Die hochentwickelten CNC-Steuerungen, die speziell auf die komplexe Kinematik des Rundschleifens zugeschnitten sind, verfügen über spezialisierte Zyklenbibliotheken, die dem Bediener die Programmierung von Außen-, Innen-, Plan-, Kegel- und Unrundschleifoperationen durch dialoggeführte Eingabemasken erheblich erleichtern. Über integrierte CAM-Schnittstellen und grafische 3D-Simulationssoftware können die gesamten Schleifbahnen, Abrichtzyklen und Kollisionsräume im Vorfeld virtuell überprüft werden, wodurch Fehlversuche an teuren Prototypen oder Serienbauteilen vollständig ausgeschlossen werden. Zudem ermöglichen offene Steuerungsschnittstellen die nahtlose Einbindung der Rundschleifmaschine in übergreifende Manufacturing Execution Systems (MES), sodass Auftragsdaten, Werkzeugverschleißwerte und Qualitätsmessprotokolle in Echtzeit digital erfasst, rückverfolgt und für kontinuierliche Qualitätsanalysen im Sinne von Industrie 4.0 genutzt werden können.
Ein weiterer kritischer Aspekt für die Aufrechterhaltung dauerhafter Maßhaltigkeit im Mikrometerbereich ist das komplexe thermische Management der gesamten Peripherie einer Präzisions-Rundschleifmaschine. Da beim Schleifprozess erhebliche Wärmemengen im Wirkspalt entstehen, die sowohl das Werkstück als auch die Maschinenstruktur beeinflussen, ist die präzise temperierte und gefilterte Kühlmittelversorgung von absoluter Bedeutung. Moderne Kühlanlagen arbeiten mit Temperaturregelungssystemen, die das Kühlschmierstoff- oder Schleifölreservoir auf Zehntelgrad Celsius genau konstant halten, um temperaturbedingte Längen- und Volumenänderungen der Maschinenbetten und Spindeln von vornherein zu unterbinden. Ergänzt durch hocheffiziente Bandfilter-, Abscheide- und Zentrifugalsysteme, die selbst feinste Mikrospäne und Abriebpartikel zuverlässig aus dem Kreislauf entfernen, wird eine stets saubere Schleifzone garantiert. Diese kompromisslose Beherrschung aller thermischen, mechanischen und steuerungstechnischen Parameter macht die Präzisions-Rundschleifmaschine zu einem unverzichtbaren Hochtechnologie-Werkzeug, das auch unter den härtesten Bedingungen der industriellen Serienfertigung absolut reproduzierbare und fehlerfreie Höchstleistungen liefert.
Neben den internen maschinentechnischen und steuerungstechnischen Optimierungen spielt auch die bauliche und fundamentale Einbindung der Präzisions-Rundschleifmaschine in die Produktionshalle eine entscheidende Rolle, um äußere Störeinflüsse wie Bodenschwingungen oder Umgebungsimpulse vollständig zu eliminieren. Da selbst kleinste Erschütterungen, die beispielsweise von benachbarten Pressen, Schwerlastverkehr oder Krananlagen ausgehen, im Sub-Mikrometerbereich zu unzulässigen Rattermarken und Formabweichungen auf der geschliffenen Werkstückoberfläche führen können, werden hochpräzise Rundschleifmaschinen entweder auf massiven, schwingungsentkoppelten Spezialfundamenten aus Beton oder mithilfe hochwirksamer aktiver und passiver Schwingungsdämpfungssysteme aufgestellt. Passive Elemente wie hochelastische Luftfederelemente oder präzise Nivellierfüße absorbieren hochfrequente Schwingungen der Umgebung, während moderne aktive Dämpfungssysteme über integrierte Sensoren und Aktuatoren verfügen, die auftretende Bodenvibrationen in Echtzeit erkennen und durch gegenläufige Kompensationsbewegungen im Millisekundenbereich komplett auslöschen. Diese kompromisslose Isolierung des Maschinenbetts von der Umgebung ist eine unverzichtbare physikalische Voraussetzung dafür, dass die extremen Genauigkeitsversprechen moderner CNC-Rundschleifmaschinen unter realen, oft rauen Bedingungen der industriellen Fertigung auch dauerhaft und ohne Kompromisse eingehalten werden können.
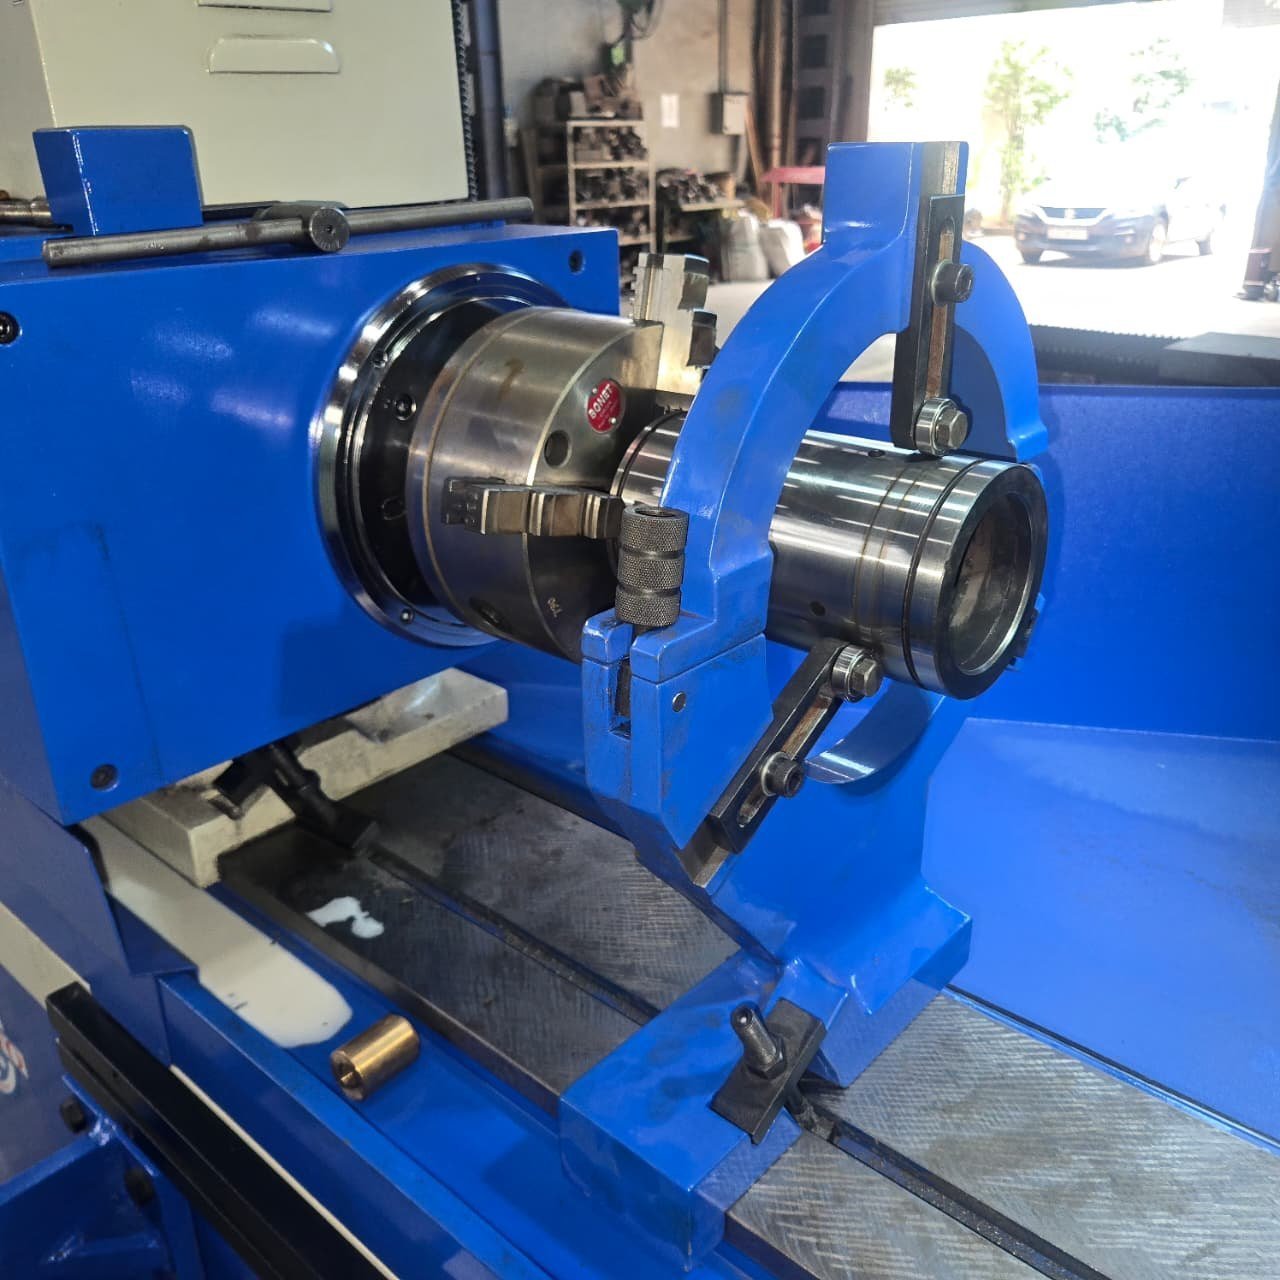
Darüber hinaus rücken Aspekte der ökologischen Nachhaltigkeit und der Energieeffizienz bei der Konzeption und dem Betrieb von Präzisions-Rundschleifmaschinen immer stärker in den Fokus moderner produzierender Unternehmen, die bestrebt sind, ihren ökologischen Fußabdruck bei gleichzeitig steigenden Energiekosten zu minimieren. Moderne Maschinenkonzepte nutzen daher konsequent energieoptimierte Peripheriekomponenten wie frequenzgeregelte Hauptspindel- und Pumpenantriebe, die im Standby-Modus oder während unproduktiver Rüstzeiten ihren Leistungsbedarf automatisch auf ein Minimum herunterfahren, sowie hocheffiziente Rückspeisesysteme, die beim Abbremsen schwerer Spindeln oder Achsen anfallende kinetische Energie in das Hallennetz zurückspeisen statt sie in Verlustwärme umzuwandeln. Auch im Bereich des Kühlschmierstoff-Managements setzen sich umweltschonende Verfahren immer weiter durch, indem beispielsweise durch den Einsatz von Minimalmengenschmierungssystemen oder optimierten, biologisch abbaubaren Schleifölen der chemische Verbrauch drastisch reduziert und gleichzeitig die Entsorgungskosten minimiert werden. Durch diese ganzheitliche Verknüpfung aus kompromissloser mechanischer Präzision, intelligenter digitaler Vernetzung, umfassendem thermischen Management und ressourcenschonender Technologie bleibt die Präzisions-Rundschleifmaschine auch in Zukunft das technologische Maß aller Dinge für die anspruchsvollsten Zerspanungsaufgaben in der globalen Hochpräzisionsfertigung.
Ein weiterer zentraler Baustein für die vollautomatische Prozesssicherung an einer Präzisions-Rundschleifmaschine ist die Integration hochpräziser, direkt in den Arbeitsraum einschwenkbarer Messgabeln und berührungsloser Lasermesssysteme, die eine lückenlose Qualitätskontrolle unmittelbar nach oder sogar während des Schleifprozesses ermöglichen. Diese Messvorrichtungen erfassen Durchmesser, Rundheit und Zylindrizität des Werkstücks mit sub-mikrometrischer Auflösung und vergleichen die ermittelten Ist-Werte vollautomatisch mit den hinterlegten Solldaten in der CNC-Steuerung. Weicht das Werkstück durch leichten Werkzeugverschleiß oder thermische Einflüsse auch nur um Bruchteile eines Mikrometers ab, korrigiert das System den Zustellwert für das nachfolgende Bauteil vollkommen eigenständig, wodurch eine absolute Null-Fehler-Produktion ohne manuelle Eingriffe des Bedieners realisiert wird. Ergänzt wird diese nahtlose Prozessüberwachung durch den gezielten Einsatz hochleistungsfähiger CBN-Schleifscheiben, die im Vergleich zu konventionellen Korundscheiben eine ungleich höhere Standzeit und extrem stabile Schneidkanten aufweisen, wodurch selbst bei höchsten Schnittgeschwindigkeiten von weit über 120 Metern pro Sekunde eine konstante Maßhaltigkeit und eine signifikante Verkürzung der Hauptzeiten gewährleistet werden.
Neben der geometrischen Maßhaltigkeit und den perfekten Oberflächenrauheiten gewinnt die Gewährleistung einer optimalen Randschichtintegrität bei der Bearbeitung hochbeanspruchter Bauteile auf einer Präzisions-Rundschleifmaschine immer mehr an Gewicht. Da beim Rundschleifen durch die mechanische und thermische Energieeinbringung im Wirkspalt mikrostrukturelle Veränderungen im Gefüge des Werkstoffs entstehen können – wie etwa unerwünschte thermische Randzonenbeeinflussungen oder Schleifbrand –, setzen moderne Fertigungslinien zunehmend auf integrierte, zerstörungsfreie Prüfverfahren. Spezielle Sensoren zur Barkhausenrauschen-Analyse oder Wirbelstromprüfköpfe können direkt nach dem Schleifprozess oder sogar integriert in den Arbeitsraum der Rundschleifmaschine eingesetzt werden, um den magnetischen und strukturellen Zustand der Bauteilrandschicht in Sekundenbruchteilen zu analysieren. Werden dabei kleinste mikrostrukturelle Anomalien oder unerwünschte Zugspannungen detektiert, gibt das System sofort eine Warnmeldung aus oder leitet automatische Prozesskorrekturen ein, wodurch sichergestellt wird, dass ausschließlich Bauteile mit exzellenter Dauerschwingfestigkeit, homogener Härteverteilung und maximaler Betriebssicherheit die Maschine verlassen.
Die Präzisions-Rundschleifmaschine ist ein unverzichtbares Fertigungssystem für Unternehmen, die höchste Anforderungen an die geometrische Genauigkeit und die Oberflächenqualität rotationssymmetrischer Werkstücke stellen. Ihre Bedeutung ergibt sich insbesondere aus der Möglichkeit, funktionskritische Bauteile nach der Vorbearbeitung und gegebenenfalls nach einer Wärmebehandlung auf ihre endgültigen Abmessungen zu bringen. In zahlreichen industriellen Anwendungen müssen zylindrische Flächen exakt aufeinander abgestimmt sein, damit Lager, Dichtungen, Führungen, Kupplungen und andere Maschinenelemente zuverlässig funktionieren. Bereits geringe Maßabweichungen können die Montage erschweren, die Belastungsverteilung verändern oder den Verschleiß im späteren Betrieb erhöhen. Eine leistungsfähige Rundschleifmaschine ermöglicht es, diese Anforderungen durch kontrollierten Materialabtrag und eine präzise Führung des Schleifwerkzeugs zu erfüllen.
Die konstruktive Gestaltung einer modernen Präzisions-Rundschleifmaschine beginnt mit der Definition des vorgesehenen Werkstückspektrums. Werkstückdurchmesser, Bearbeitungslänge, Gewicht, Werkstoff, Härte und geometrische Komplexität bestimmen maßgeblich die erforderliche Maschinenkonfiguration. Für kleine Präzisionswellen werden andere konstruktive Lösungen benötigt als für lange Getriebewellen, schwere Walzen oder großdimensionierte Lagerkomponenten. Eine Maschine für kleine Werkstücke muss insbesondere eine präzise Positionierung, geringe Bewegungsfehler und eine feinfühlige Zustellung ermöglichen. Bei größeren Werkstücken gewinnen dagegen die Tragfähigkeit der Werkstückaufnahme, die Steifigkeit des Maschinenbetts und die Leistungsfähigkeit der Antriebe zusätzlich an Bedeutung. Die Dimensionierung sämtlicher Baugruppen sollte deshalb auf den tatsächlichen Bearbeitungsanforderungen beruhen.
Das Maschinenbett bildet die tragende Grundlage für die gesamte Konstruktion. Es muss die Kräfte aus dem Schleifprozess aufnehmen, die Maschinenachsen präzise führen und gleichzeitig eine hohe Stabilität gegenüber äußeren Einflüssen gewährleisten. Je nach Maschinenkonzept kommen Gusskonstruktionen, geschweißte Stahlstrukturen oder andere geeignete Werkstoff- und Bauweisen zum Einsatz. Dabei ist nicht allein die statische Steifigkeit entscheidend. Auch das Schwingungsverhalten, die thermische Stabilität und die Fähigkeit zur Dämpfung dynamischer Anregungen beeinflussen die erreichbare Schleifqualität. Eine sorgfältig ausgelegte Maschinenstruktur reduziert unerwünschte Relativbewegungen zwischen Schleifscheibe und Werkstück und schafft damit günstige Voraussetzungen für eine gleichmäßige Oberflächenbearbeitung.
Die Werkstückspindel ist eine weitere zentrale Baugruppe. Sie übernimmt die Drehbewegung des Werkstücks und muss diese mit möglichst geringen Rundlaufabweichungen und gleichmäßiger Drehzahl bereitstellen. Abhängig von der Anwendung können unterschiedliche Spannsysteme und Antriebskonzepte eingesetzt werden. Bei der Bearbeitung langer Wellen ist häufig eine Aufnahme zwischen Spitzen zweckmäßig, während andere Werkstücke in Spannfuttern oder speziellen Vorrichtungen aufgenommen werden. Die Spindellagerung muss sowohl die auftretenden Kräfte als auch die Anforderungen an die Drehgenauigkeit erfüllen. Eine ungeeignete Lagerung, eine fehlerhafte Ausrichtung oder eine instabile Spannung kann zu Formabweichungen führen, die sich auch durch eine sorgfältige Einstellung der Schleifparameter nicht vollständig kompensieren lassen.
Der Schleifspindelstock muss die Schleifscheibe mit hoher Drehzahl und ausreichender Steifigkeit antreiben. Seine Konstruktion beeinflusst die Schnittgeschwindigkeit, die Laufruhe und die dynamische Stabilität des Schleifprozesses. Die erforderliche Spindelleistung hängt von der Werkstückgröße, dem Werkstoff, der Schleifstrategie und dem geplanten Materialabtrag ab. Für die Feinbearbeitung kleiner Durchmesser können andere Drehzahl- und Leistungskombinationen sinnvoll sein als für die Bearbeitung größerer Werkstücke mit hohem Materialabtrag. Neben dem Antrieb müssen auch die Schleifscheibenaufnahme, die Auswuchtung und die thermischen Eigenschaften der Spindel berücksichtigt werden. Eine stabile Spindeltemperatur trägt dazu bei, Veränderungen der Maschinengeometrie während längerer Bearbeitungszyklen zu begrenzen.
Bei der Auswahl einer Präzisions-Rundschleifmaschine muss außerdem zwischen Außenrundschleifen, Innenrundschleifen und kombinierten Bearbeitungsverfahren unterschieden werden. Beim Außenrundschleifen wird die äußere zylindrische Oberfläche bearbeitet, während beim Innenrundschleifen die Schleifscheibe in eine Bohrung oder einen Innenraum eingeführt wird. Innenrundschleifmaschinen benötigen häufig schlanke Schleifspindeln, die den erforderlichen Zugang zur Bearbeitungsstelle ermöglichen. Diese Spindeln müssen trotz ihrer kompakten Abmessungen eine ausreichende Steifigkeit aufweisen, um Schwingungen und Formabweichungen zu begrenzen. Bei kombinierten Maschinen können verschiedene Schleifoperationen in einer Aufspannung durchgeführt werden. Dadurch lassen sich Umspannfehler reduzieren und mehrere Funktionsflächen in einem zusammenhängenden Bearbeitungsprozess herstellen.
Ein wesentliches Ziel des Präzisionsrundschleifens ist die zuverlässige Einhaltung vorgegebener Durchmessertoleranzen. Die erforderliche Genauigkeit hängt von der Funktion des Bauteils und den Anforderungen der technischen Zeichnung ab. Bei Passsitzen müssen die Abmessungen so hergestellt werden, dass die vorgesehenen Montage- und Betriebsbedingungen erfüllt werden. Die tatsächliche Maßhaltigkeit wird durch mehrere Einflussgrößen bestimmt, darunter die Maschinengeometrie, die Werkstücktemperatur, die Schleifscheibenabnutzung, die elastische Verformung und die Genauigkeit der Messsysteme. Eine stabile Bearbeitungsstrategie berücksichtigt diese Einflüsse und ermöglicht gegebenenfalls eine automatische Korrektur des Schleifprozesses.
Die Temperatur des Werkstücks während der Messung ist besonders bei engen Toleranzen zu beachten. Metalle verändern ihre Abmessungen abhängig von der Temperatur, sodass ein warm gemessenes Werkstück andere Abmessungen aufweisen kann als dasselbe Werkstück nach dem Abkühlen. Deshalb müssen hochgenaue Messungen unter geeigneten und möglichst reproduzierbaren Temperaturbedingungen erfolgen. Bei anspruchsvollen Fertigungsprozessen werden Werkstücke vor der abschließenden Prüfung gegebenenfalls ausreichend temperiert. Auch die Messgeräte und die Umgebungstemperatur können die Messergebnisse beeinflussen. Eine konsequente Kontrolle dieser Bedingungen trägt dazu bei, vermeintliche Maßabweichungen von tatsächlich vorhandenen Fertigungsfehlern zu unterscheiden.
Die Rundschleifbearbeitung erfordert eine genaue Abstimmung zwischen Werkstückdrehzahl und Schleifscheibengeschwindigkeit. Die Umfangsgeschwindigkeit der Schleifscheibe beeinflusst die Spanbildung, die Wärmeentwicklung und die Oberflächenbeschaffenheit. Die Werkstückdrehzahl bestimmt gemeinsam mit dem Längsvorschub, wie lange die Schleifscheibe auf einen bestimmten Oberflächenbereich einwirkt. Eine geeignete Kombination ermöglicht einen gleichmäßigen Materialabtrag und verhindert übermäßige lokale Belastungen. Die zulässige Betriebsdrehzahl der Schleifscheibe darf dabei unter keinen Umständen überschritten werden. Die Auswahl der Prozessparameter muss den Herstellerangaben der Schleifscheibe, den technischen Grenzen der Maschine und den Anforderungen des Werkstoffs entsprechen.
Bei der Längsschleifbearbeitung bewegt sich die Schleifscheibe entlang der Werkstückachse, während das Werkstück rotiert. Dieses Verfahren eignet sich insbesondere für längere zylindrische Flächen. Die Zustellung erfolgt schrittweise, sodass der gewünschte Durchmesser kontrolliert erreicht werden kann. Beim Einstechschleifen wird die Schleifscheibe dagegen an einer bestimmten axialen Position radial zugestellt, wodurch beispielsweise kurze zylindrische Abschnitte oder definierte Einstiche bearbeitet werden können. Die Auswahl des Verfahrens hängt von der Werkstückgeometrie, der verfügbaren Schleifscheibenbreite und der erforderlichen Produktivität ab. Bei komplexen Wellen können beide Verfahren innerhalb eines Bearbeitungsprogramms kombiniert werden.
Die Formschleifbearbeitung ermöglicht die Herstellung definierter Konturen, die über einen einfachen Zylinder hinausgehen. Dazu gehören beispielsweise Schultern, Radien, Einstiche und bestimmte profilierte Übergänge. Die Schleifscheibe muss für solche Aufgaben eine geeignete Profilform besitzen, die durch Abrichten hergestellt und bei Bedarf regelmäßig korrigiert wird. Eine präzise Konturierung erfordert eine sorgfältige Abstimmung zwischen Schleifscheibenprofil, Maschinenbewegung und Werkstückgeometrie. Besonders bei funktionskritischen Übergängen muss darauf geachtet werden, dass keine unzulässigen Kerben, lokalen Überbearbeitungen oder unerwünschten Geometrieänderungen entstehen. Eine CNC-gesteuerte Bahnführung kann die Bearbeitung komplexer Konturen erleichtern und eine reproduzierbare Herstellung mehrerer identischer Werkstücke ermöglichen.
Ein weiterer wichtiger Bereich ist die Bearbeitung von Werkstücken mit hohen Anforderungen an die Oberflächenintegrität. Die Oberflächenintegrität umfasst nicht nur die sichtbare Oberflächenstruktur, sondern auch den Zustand der oberflächennahen Werkstoffzone. Eine thermische Überlastung kann die Härte, das Gefüge und die Eigenspannungsverteilung beeinflussen. Bei Bauteilen, die hohen wechselnden Belastungen ausgesetzt sind, können solche Veränderungen die Ermüdungsfestigkeit beeinträchtigen. Deshalb ist bei der Schleifbearbeitung gehärteter Komponenten nicht nur die Maßhaltigkeit, sondern auch die Vermeidung thermischer und mechanischer Oberflächenschädigungen von Bedeutung. Geeignete Prozessparameter, eine scharfe Schleifscheibe und eine wirksame Kühlung tragen dazu bei, diese Risiken zu begrenzen.
Die Kühlschmierstoffzufuhr muss so gestaltet sein, dass das Kühlmedium den Schleifkontakt wirksam erreicht. Eine ausreichende Fördermenge allein garantiert noch keine optimale Kühlung. Entscheidend sind auch die Strömungsrichtung, der Düsenquerschnitt, der Druck und die Abstimmung des Kühlmittelstrahls auf die Schleifscheibengeschwindigkeit. Wird das Kühlmittel nicht wirksam in den Kontaktbereich transportiert, kann die Wärmeabfuhr unzureichend sein. Eine geeignete Düsenanordnung verbessert die Kühlwirkung und unterstützt den Abtransport von Schleifpartikeln. Zusätzlich ist eine regelmäßige Kontrolle der Filteranlage erforderlich, damit Verunreinigungen nicht zu einer Verschlechterung der Oberflächenqualität oder zu einer erhöhten Beanspruchung des Schleifwerkzeugs führen.
Die Wahl des Schleifmittels sollte auf die Härte, Zähigkeit und Wärmeempfindlichkeit des Werkstückwerkstoffs abgestimmt werden. Aluminiumoxid wird häufig für die Bearbeitung verschiedener Stähle eingesetzt, während Siliziumkarbid für bestimmte andere Werkstoffgruppen geeignet sein kann. Kubisches Bornitrid bietet Vorteile bei zahlreichen Anwendungen mit gehärteten Stählen und anderen schwer schleifbaren Werkstoffen. Diamant eignet sich insbesondere für geeignete Hartmetalle, Keramiken und weitere harte, spröde Materialien, ist jedoch bei Stahl aufgrund chemischer und thermischer Wechselwirkungen nicht generell die bevorzugte Wahl. Neben dem Schleifmittel sind die Korngröße, die Bindung, die Porosität und die Scheibenhärte zu berücksichtigen. Eine geeignete Kombination verbessert die Schneidfähigkeit und kann gleichzeitig den Werkzeugverschleiß begrenzen.
Die Schleifscheibenhärte beschreibt nicht unmittelbar die Härte des Schleifkorns, sondern die Fähigkeit der Bindung, die Körner in der Scheibe zu halten. Eine ungeeignete Scheibenhärte kann dazu führen, dass die Schleifscheibe entweder zu schnell verschleißt oder ihre Schneidfähigkeit verliert. Eine zu stark zusetzende oder stumpf werdende Scheibe kann die Schleifkräfte erhöhen und mehr Wärme in das Werkstück eintragen. Eine geeignete Scheibenauswahl ermöglicht dagegen eine kontrollierte Freilegung neuer Schneidkanten und einen stabilen Schleifprozess. Die optimale Auslegung hängt von der Werkstoffhärte, der Kontaktfläche, der Schnittgeschwindigkeit und dem gewünschten Oberflächenzustand ab.
Bei der Bearbeitung von Werkstücken mit mehreren Durchmesserstufen muss die Schleifmaschine unterschiedliche Funktionsflächen präzise aufeinander abstimmen. Die Abstände zwischen Schultern, die Länge einzelner Passsitze und die Übergänge zwischen den Durchmesserabschnitten können für die spätere Montage entscheidend sein. CNC-Steuerungen ermöglichen die programmierte Bearbeitung mehrerer Abschnitte innerhalb eines zusammenhängenden Zyklus. Dabei muss die Maschine die Schleifscheibe korrekt positionieren und die jeweiligen Zustellbewegungen mit hoher Wiederholgenauigkeit ausführen. Geeignete Referenzpunkte, Messzyklen und Werkzeugkorrekturen unterstützen die zuverlässige Herstellung komplexer Wellengeometrien.
Auch die Fertigung konischer Flächen kann mit geeigneten Rundschleifmaschinen durchgeführt werden. Dafür müssen die relative Ausrichtung der Werkstückachse und der Schleifscheibenbewegung sowie die erforderliche Vorschubbahn entsprechend eingestellt werden. Abhängig vom Maschinenkonzept können Schwenkbewegungen, programmierte Achsinterpolation oder spezielle Spannvorrichtungen eingesetzt werden. Die Bearbeitung konischer Flächen verlangt eine genaue Kontrolle des Winkels und der Durchmesser an den definierten Messpositionen. Fehler bei der Achsausrichtung oder der Zustellung können zu Abweichungen des Konuswinkels führen, die sich negativ auf die Passung und die Funktion des Bauteils auswirken.
Die Präzisions-Rundschleifmaschine kann darüber hinaus für die Fertigung von Gewindeschleifvorstufen, Dichtflächen und anderen funktionalen Konturen eingesetzt werden, sofern ihre Konstruktion und Ausstattung für die jeweilige Aufgabe geeignet sind. Für spezielle Gewindeprofile oder komplexe Sonderkonturen können jedoch eigene Schleifmaschinen erforderlich sein. Deshalb sollte vor der Auswahl einer Maschine genau geprüft werden, welche Geometrien innerhalb des vorgesehenen Arbeitsraums hergestellt werden können. Ebenso wichtig sind die Möglichkeiten zur Werkstückspannung, zur Schleifscheibenabrichtung und zur automatischen Vermessung der fertigen Konturen.
Die Maschinenbedienung erfordert sowohl technisches Verständnis als auch eine systematische Vorgehensweise. Vor Beginn eines Bearbeitungsauftrags müssen Werkstückzeichnung, Werkstoffdaten, Spannkonzept, Schleifscheibenauswahl und Bearbeitungsprogramm überprüft werden. Nach dem Einrichten sollte zunächst ein kontrollierter Bearbeitungsversuch durchgeführt werden, um die Prozessparameter zu überprüfen und gegebenenfalls anzupassen. Die ersten Werkstücke einer neuen Serie sollten besonders sorgfältig vermessen werden, bevor die Produktion mit voller Geschwindigkeit fortgesetzt wird. Eine strukturierte Dokumentation der Einstellungen erleichtert die Wiederaufnahme späterer Aufträge und reduziert den Aufwand bei wiederkehrenden Fertigungsprozessen.
Die regelmäßige Kalibrierung und Überprüfung der Messsysteme ist für eine zuverlässige Qualitätskontrolle unerlässlich. Integrierte Messvorrichtungen können den Schleifprozess unterstützen, ersetzen jedoch nicht in jedem Fall die abschließende Prüfung mit geeigneten externen Messmitteln. Insbesondere bei hohen Anforderungen an Rundheit, Zylindrizität und Oberflächenrauheit sind spezialisierte Messgeräte notwendig. Die Ergebnisse müssen eindeutig dem jeweiligen Werkstück und den festgelegten Prüfmerkmalen zugeordnet werden. Eine nachvollziehbare Dokumentation erleichtert die Analyse von Prozessabweichungen und ermöglicht es, die Fertigungsqualität über längere Zeiträume zu vergleichen.
Für Unternehmen mit wechselnden Werkstücktypen ist die Rüstfreundlichkeit einer Präzisions-Rundschleifmaschine von großer Bedeutung. Schnell einstellbare Spannsysteme, übersichtlich aufgebaute Bedienoberflächen und gut zugängliche Schleifscheibenaufnahmen können die Umrüstzeiten reduzieren. Die Speicherung bewährter CNC-Programme und zugehöriger Werkzeugdaten erleichtert den Wechsel zwischen verschiedenen Aufträgen. Gleichzeitig muss darauf geachtet werden, dass die Flexibilität nicht zulasten der Prozesssicherheit geht. Jede Änderung der Werkstückgeometrie, der Schleifscheibe oder der Spannbedingungen kann eine erneute Überprüfung der Bearbeitungsparameter erforderlich machen.
Die Integration digitaler Produktionsdaten ermöglicht eine umfassendere Bewertung der Maschinenleistung. Bearbeitungszeiten, Maschinenstillstände, Schleifscheibenwechsel und Qualitätsabweichungen können erfasst und ausgewertet werden. Dadurch lassen sich Engpässe erkennen und Maßnahmen zur Verbesserung der Anlagenverfügbarkeit ableiten. Eine solche Datenerfassung ist besonders in größeren Fertigungsbetrieben hilfreich, in denen mehrere Maschinen unterschiedliche Aufgaben übernehmen. Die digitale Überwachung sollte jedoch auf konkrete betriebliche Ziele ausgerichtet sein und keine unnötige Komplexität verursachen. Entscheidend ist, dass die erfassten Informationen tatsächlich zur Verbesserung der Produktionsabläufe und der Qualitätssicherung genutzt werden.
Bei der langfristigen Planung einer Präzisions-Rundschleifmaschine sollte auch die zukünftige Entwicklung des Werkstückprogramms berücksichtigt werden. Unternehmen können im Laufe der Zeit neue Materialien, größere Werkstückabmessungen oder strengere Qualitätsanforderungen bearbeiten müssen. Eine ausreichend flexible Maschinenkonfiguration kann helfen, spätere Anpassungen wirtschaftlicher umzusetzen. Gleichzeitig sollte die Maschine nicht unnötig überdimensioniert werden, wenn die vorgesehenen Anwendungen eine einfachere Ausführung rechtfertigen. Die wirtschaftlich sinnvolle Lösung entsteht aus einer ausgewogenen Bewertung der aktuellen Anforderungen, der geplanten Produktionsmengen und der absehbaren technischen Entwicklung.
Zusammenfassend hängt die Leistungsfähigkeit einer Präzisions-Rundschleifmaschine von einer Vielzahl miteinander verbundener Faktoren ab. Eine stabile Maschinenstruktur, präzise Spindeln, zuverlässige Führungen, geeignete Schleifwerkzeuge und eine wirksame Kühlschmierstoffversorgung bilden die technische Grundlage. Ergänzend sind eine sorgfältige Prozessplanung, eine kontrollierte Werkstückspannung, präzise Messverfahren und eine regelmäßige Wartung erforderlich. Erst das Zusammenspiel dieser Komponenten ermöglicht eine dauerhaft zuverlässige Fertigung rotationssymmetrischer Präzisionsbauteile. Unternehmen, die diese Aspekte bei der Auswahl, Einrichtung und Nutzung ihrer Rundschleifmaschinen berücksichtigen, schaffen gute Voraussetzungen für eine hohe Produktqualität, eine stabile Fertigung und eine wirtschaftliche Nutzung ihrer Produktionskapazitäten.
Die Präzisions-Rundschleifmaschine stellt eine wichtige technologische Grundlage für die Herstellung von Bauteilen dar, bei denen die geometrische Genauigkeit unmittelbar mit der Funktionsfähigkeit des fertigen Produkts verbunden ist. In modernen Fertigungsbetrieben werden zunehmend Komponenten benötigt, die über ihre gesamte Lebensdauer hinweg zuverlässig arbeiten und dabei hohen mechanischen Belastungen, wechselnden Temperaturen und kontinuierlichen Bewegungsabläufen standhalten. Dazu gehören Präzisionswellen, Lagerzapfen, Antriebsachsen, Kolbenstangen, Führungsbolzen, Spindelkomponenten und zahlreiche weitere rotationssymmetrische Maschinenelemente. Die Qualität dieser Bauteile wird nicht allein durch ihre Nennabmessungen bestimmt, sondern auch durch die Genauigkeit ihrer Form, die Beschaffenheit ihrer Oberfläche und die Einhaltung definierter geometrischer Beziehungen zwischen einzelnen Funktionsflächen. Das Rundschleifen ermöglicht eine gezielte Feinbearbeitung dieser Merkmale und trägt dazu bei, die erforderliche Funktionssicherheit in anspruchsvollen industriellen Anwendungen zu erreichen.
Ein entscheidender Faktor für die Leistungsfähigkeit einer Präzisions-Rundschleifmaschine ist die Fähigkeit, den Schleifprozess über längere Produktionszeiträume stabil zu halten. Während der Bearbeitung verändern sich die Eigenschaften der Schleifscheibe, die Temperatur der Maschinenkomponenten und gegebenenfalls auch die mechanischen Belastungen der Werkstückaufnahme. Diese Veränderungen können sich auf die Maßhaltigkeit und die Oberflächenqualität auswirken, wenn sie nicht ausreichend berücksichtigt werden. Eine stabile Fertigung setzt deshalb voraus, dass die Maschine nicht nur bei einem einzelnen Werkstück hohe Genauigkeit erreicht, sondern diese Genauigkeit auch bei wiederholten Bearbeitungen unter vergleichbaren Bedingungen aufrechterhalten kann. Die Kombination aus einer steifen Maschinenkonstruktion, geeigneten Schleifwerkzeugen, kontrollierter Kühlung und einer reproduzierbaren Prozessführung bildet hierfür die wesentliche Grundlage.
Die Gestaltung des Maschinenbetts beeinflusst die dynamischen Eigenschaften der gesamten Anlage. Während des Schleifens entstehen wechselnde Kräfte, deren Frequenz und Intensität von der Schleifscheibendrehzahl, der Werkstückdrehzahl, der Kontaktgeometrie und den Prozessparametern abhängen. Wenn die Eigenfrequenzen der Maschinenstruktur ungünstig mit den Anregungsfrequenzen des Schleifprozesses zusammenfallen, können Schwingungen verstärkt werden. Solche Schwingungen können sich als periodische Oberflächenmarkierungen, erhöhte Rauheit oder geometrische Abweichungen bemerkbar machen. Deshalb ist es wichtig, die Steifigkeit und Dämpfung der tragenden Maschinenkomponenten aufeinander abzustimmen. Die Konstruktion muss eine möglichst stabile Relativbewegung zwischen Schleifscheibe und Werkstück gewährleisten und gleichzeitig eine ausreichende Zugänglichkeit für Bedienung, Wartung und Werkzeugwechsel ermöglichen.
Auch die Anordnung der Maschinenachsen spielt eine wichtige Rolle. Bei einer konventionellen Außenrundschleifmaschine erfolgt die Bearbeitung häufig durch die Kombination aus Werkstückrotation, Schleifscheibenrotation und axialer Vorschubbewegung. Die Genauigkeit dieser Bewegungen bestimmt maßgeblich, wie gleichmäßig die zylindrische Oberfläche entsteht. Bei modernen CNC-Maschinen werden die Bewegungsabläufe durch geregelte Antriebe und geeignete Wegmesssysteme kontrolliert. Die Steuerung muss die Bewegungen so koordinieren, dass die Schleifscheibe mit der erforderlichen Genauigkeit positioniert wird und die vorgesehenen Bearbeitungsbahnen reproduzierbar ausführt. Mechanische Umkehrfehler, thermische Veränderungen und die Nachgiebigkeit einzelner Baugruppen müssen bei der Auslegung und gegebenenfalls bei der Kompensation berücksichtigt werden.
Die Genauigkeit der Werkstückaufnahme ist insbesondere bei der Fertigung langer und schlanker Bauteile von großer Bedeutung. Wenn eine Welle zwischen Spitzen aufgenommen wird, müssen die Zentrierbohrungen und die Kontaktflächen in einem geeigneten Zustand sein. Beschädigungen, Verschmutzungen oder ungleichmäßige Kontaktbedingungen können zu Rundlauffehlern und einer instabilen Werkstückrotation führen. Bei der Bearbeitung schwerer oder geometrisch anspruchsvoller Werkstücke können zusätzliche Abstützungen erforderlich sein. Lünetten reduzieren die Durchbiegung langer Wellen, müssen jedoch korrekt eingestellt werden, damit sie das Werkstück zuverlässig unterstützen, ohne zusätzliche Verformungen oder unerwünschte Reibung zu verursachen. Eine geeignete Werkstückspannung ist deshalb nicht nur eine Voraussetzung für die Sicherheit, sondern auch ein entscheidender Bestandteil der Maß- und Formgenauigkeit.
Bei der Bearbeitung von Wellen mit mehreren Lagerstellen müssen die einzelnen Durchmesser und ihre gegenseitige Ausrichtung präzise aufeinander abgestimmt werden. Häufig ist nicht nur der Durchmesser einer einzelnen Lagerstelle entscheidend, sondern auch deren Koaxialität mit weiteren Funktionsflächen. Wenn mehrere Durchmesser in getrennten Aufspannungen geschliffen werden, können Fehler durch erneutes Spannen und unterschiedliche Bezugsbedingungen entstehen. Eine Bearbeitung mehrerer Funktionsflächen innerhalb einer geeigneten gemeinsamen Aufspannung kann solche Fehler reduzieren. Die tatsächlichen Möglichkeiten hängen von der Maschinenkonfiguration, der Werkstückgeometrie und der Zugänglichkeit der einzelnen Flächen ab. Bei besonders anspruchsvollen Bauteilen ist die Fertigungsplanung deshalb so auszulegen, dass die erforderlichen geometrischen Beziehungen mit möglichst wenigen störenden Bezugssystemwechseln hergestellt werden.
Ein weiterer wichtiger Bereich ist die Herstellung präziser Passflächen. Bei einer Welle-Nabe-Verbindung bestimmen Durchmesser, Formgenauigkeit und Oberflächenbeschaffenheit maßgeblich, wie sich die Bauteile montieren lassen und welche Kräfte sie im Betrieb übertragen können. Bei einer Presspassung muss die Maßdifferenz zwischen Welle und Bohrung innerhalb des vorgesehenen Bereichs liegen. Bei einer Spielpassung sind dagegen ausreichendes Bewegungsspiel und die gewünschte Führungseigenschaft erforderlich. Die Präzisions-Rundschleifmaschine ermöglicht die genaue Herstellung der entsprechenden Außendurchmesser, wobei die endgültigen Anforderungen aus der jeweiligen Passung und den geltenden technischen Zeichnungen abgeleitet werden müssen. Eine kontrollierte Schleifbearbeitung trägt dazu bei, Montageprobleme und unerwünschte Funktionsabweichungen zu vermeiden.
Die Oberflächenqualität beeinflusst bei vielen Bauteilen nicht nur das Erscheinungsbild, sondern vor allem die tribologischen Eigenschaften. Bei Gleitflächen, Dichtflächen und Lagerstellen bestimmt die Oberflächenstruktur mit, wie sich Reibung, Schmierung und Verschleiß entwickeln. Eine zu raue Oberfläche kann beispielsweise zu erhöhtem Verschleiß führen, während eine ungeeignete Oberflächenstruktur in bestimmten Anwendungen auch die Ausbildung eines stabilen Schmierfilms beeinträchtigen kann. Die Anforderungen an die Oberfläche müssen deshalb aus der Funktion des Bauteils abgeleitet werden. Die Präzisions-Rundschleifmaschine ermöglicht die gezielte Einstellung der Oberflächenqualität durch die Auswahl geeigneter Schleifscheiben, die Anpassung der Schleifparameter und eine kontrollierte Abrichtung des Werkzeugs.
Die Auswahl einer geeigneten Schleifscheibe sollte nicht ausschließlich anhand ihres Durchmessers oder ihrer Körnung erfolgen. Entscheidend ist die gesamte Kombination aus Schleifmittel, Korngröße, Bindungsart, Scheibenhärte und Struktur. Ein Schleifwerkzeug muss den Werkstoff effizient bearbeiten können, ohne unnötig hohe Kräfte oder übermäßige Wärme zu erzeugen. Bei der Bearbeitung gehärteter Stähle können spezielle Schleifmittel wie kubisches Bornitrid wirtschaftliche Vorteile bieten, insbesondere wenn hohe Anforderungen an Standzeit und Prozessstabilität bestehen. Für andere Werkstoffe können konventionelle Schleifscheiben geeigneter sein. Die Wahl des Werkzeugs muss außerdem die verfügbare Maschinenleistung, die Schleifscheibengeschwindigkeit und die Anforderungen an die Oberflächenqualität berücksichtigen.
Die Abrichtung der Schleifscheibe ist für die Erhaltung ihrer geometrischen und technologischen Eigenschaften unverzichtbar. Durch den Abrichtvorgang wird die Arbeitsoberfläche der Schleifscheibe erneuert und gegebenenfalls ein definiertes Profil hergestellt. Dabei werden stumpfe oder zugesetzte Bereiche entfernt, sodass neue Schneidkanten wirksam werden können. Die Abrichtstrategie beeinflusst die Schneidfähigkeit, die Oberflächenstruktur der Schleifscheibe und den späteren Schleifprozess. Bei Profilkonturen muss die Abrichtung mit hoher Genauigkeit erfolgen, damit die Schleifscheibe die vorgesehene Werkstückgeometrie erzeugt. Eine unzureichende Abrichtung kann zu höheren Schleifkräften, einer verstärkten Wärmeentwicklung und einer Verschlechterung der Maßhaltigkeit führen.
Die Kühlschmierstoffversorgung muss sowohl auf die thermischen als auch auf die mechanischen Anforderungen des Prozesses abgestimmt sein. Während des Schleifens entstehen Wärme und Schleifpartikel, die aus dem Kontaktbereich abgeführt werden müssen. Wenn der Kühlschmierstoff nicht ausreichend in den Schleifkontakt gelangt, kann die Wärmeabfuhr eingeschränkt sein. Eine geeignete Düsenanordnung, ein ausreichender Volumenstrom und eine angepasste Strömungsrichtung verbessern die Wirkung des Kühlschmierstoffs. Zusätzlich muss die Anlage über eine geeignete Filtration verfügen, damit abrasive Partikel nicht erneut in den Bearbeitungsbereich gelangen. Bei anspruchsvollen Präzisionsprozessen kann eine geregelte Kühlmitteltemperatur dazu beitragen, thermisch bedingte Maßabweichungen zu begrenzen.
Besondere Aufmerksamkeit erfordert die Bearbeitung von Werkstücken, die zuvor einer Wärmebehandlung unterzogen wurden. Beim Härten und Anlassen können sich Werkstücke verziehen oder ihre Abmessungen verändern. Die Präzisions-Rundschleifmaschine wird deshalb häufig eingesetzt, um die erforderliche Endgeometrie nach der Wärmebehandlung herzustellen. Dabei muss die vorhandene Schleifzugabe ausreichend sein, um die Abweichungen der Vorbearbeitung zu korrigieren. Gleichzeitig sollte sie nicht unnötig groß gewählt werden, da ein hoher Materialabtrag die Bearbeitungszeit und die thermische Belastung erhöht. Eine abgestimmte Fertigungsfolge aus Vorbearbeitung, Wärmebehandlung und abschließendem Schleifen trägt dazu bei, die erforderliche Qualität wirtschaftlich zu erreichen.
Die Bearbeitung gehärteter Werkstücke stellt hohe Anforderungen an die Prozessführung. Eine zu hohe Schleifbelastung kann zu lokalen Temperaturspitzen führen, die Veränderungen der Randzone verursachen. In Abhängigkeit vom Werkstoff und der Wärmebehandlung können dadurch unerwünschte Gefügeänderungen, Härteveränderungen oder Eigenspannungen entstehen. Solche Fehler können die Belastbarkeit des Bauteils beeinträchtigen, auch wenn die äußeren Abmessungen innerhalb der Toleranz liegen. Die Prozessauslegung muss deshalb nicht nur auf die geometrische Genauigkeit, sondern auch auf die Erhaltung der geforderten Werkstoffeigenschaften ausgerichtet sein. Geeignete Schleifscheiben, kontrollierte Zustellungen und eine wirksame Kühlschmierstoffversorgung unterstützen eine sichere Bearbeitung.
Die CNC-Technik bietet umfangreiche Möglichkeiten zur Automatisierung wiederkehrender Schleifprozesse. Bearbeitungsprogramme können verschiedene Durchmesser, axiale Positionen und Zustellbewegungen miteinander kombinieren. Dadurch lassen sich komplexe Werkstücke mit mehreren Funktionsflächen innerhalb eines programmierten Zyklus bearbeiten. Die Steuerung kann außerdem automatische Abrichtvorgänge, Messzyklen und Korrekturen unterstützen, sofern die erforderlichen Komponenten vorhanden sind. Eine gut strukturierte Programmierung erleichtert die Wiederverwendung bewährter Bearbeitungsabläufe und reduziert den Einrichtungsaufwand bei wiederkehrenden Aufträgen. Voraussetzung ist eine sorgfältige Überprüfung der Programme, insbesondere hinsichtlich möglicher Kollisionen und der korrekten Zuordnung von Werkzeug- und Werkstückdaten.
Die Integration automatischer Messsysteme kann die Prozesssicherheit weiter verbessern. Bei geeigneter Ausstattung lässt sich der Werkstückdurchmesser während des Schleifens messen, sodass die Maschine den Bearbeitungsfortschritt kontrollieren und die Zustellung entsprechend anpassen kann. Dadurch können Schwankungen der Schleifscheibe oder andere Einflüsse teilweise kompensiert werden. Die Genauigkeit eines solchen Systems hängt jedoch von der Messmethode, der Temperatur, der Werkstückoberfläche und der korrekten Kalibrierung ab. Bei besonders engen Toleranzen kann eine abschließende Prüfung mit unabhängigen Messmitteln erforderlich bleiben. Integrierte Messtechnik ist deshalb als Bestandteil einer umfassenden Qualitätsstrategie zu betrachten und nicht als Ersatz für sämtliche Prüfverfahren.
Für die industrielle Serienfertigung ist die Wiederholgenauigkeit von besonderer Bedeutung. Eine Maschine muss in der Lage sein, zahlreiche Werkstücke mit möglichst geringen Schwankungen innerhalb der festgelegten Toleranzen herzustellen. Dazu müssen die Bearbeitungsbedingungen über den Produktionszeitraum ausreichend stabil bleiben. Veränderungen der Schleifscheibe, der Kühlmitteltemperatur oder der Werkstückspannung können andernfalls zu einer schrittweisen Verschiebung der Bearbeitungsergebnisse führen. Eine systematische Überwachung der Prozessdaten ermöglicht es, solche Veränderungen frühzeitig zu erkennen. Regelmäßige Stichprobenmessungen und eine nachvollziehbare Dokumentation unterstützen die Kontrolle der Fertigungsqualität und erleichtern die Ursachenanalyse bei Abweichungen.
Auch die Nebenzeiten beeinflussen die Wirtschaftlichkeit einer Präzisions-Rundschleifmaschine erheblich. Neben der eigentlichen Schleifzeit müssen das Be- und Entladen, das Spannen, die Werkstückmessung, der Schleifscheibenwechsel und die Abrichtung berücksichtigt werden. Bei häufig wechselnden Werkstücktypen kann die Rüstzeit einen beträchtlichen Anteil der gesamten Produktionszeit ausmachen. Schnell einstellbare Spannsysteme, vorbereitete Werkzeuge und standardisierte Einrichtungsverfahren können den Aufwand reduzieren. In der Serienproduktion kann eine automatische Werkstückzuführung zusätzlich dazu beitragen, die Maschinenlaufzeit zu erhöhen. Die geeignete Automatisierungsstrategie sollte jedoch an die Stückzahlen, die Werkstückvielfalt und die wirtschaftlichen Rahmenbedingungen angepasst werden.
Die Instandhaltung einer Präzisions-Rundschleifmaschine sollte vorbeugend und systematisch erfolgen. Die regelmäßige Kontrolle der Schmierung, der Führungen, der Spindeln und der Kühlschmierstoffanlage trägt dazu bei, Verschleiß und Funktionsstörungen frühzeitig zu erkennen. Verschmutzungen und unzureichende Schmierung können die Bewegungsgenauigkeit beeinträchtigen, während Veränderungen des Spindellaufverhaltens auf Lagerprobleme oder andere technische Abweichungen hinweisen können. Wartungsintervalle sollten den Herstellerangaben und den tatsächlichen Betriebsbedingungen entsprechen. Eine dokumentierte Wartungshistorie erleichtert die Planung von Servicearbeiten und kann dazu beitragen, ungeplante Stillstände zu vermeiden.
Die Sicherheit beim Schleifen muss bei der Konstruktion und im täglichen Betrieb berücksichtigt werden. Schleifscheiben können bei Beschädigung oder unzulässiger Drehzahl erhebliche Gefahren verursachen. Daher müssen die zulässigen Betriebsbedingungen eingehalten und geeignete Schutzhauben sowie Sicherheitseinrichtungen verwendet werden. Die Montage, Prüfung und Abrichtung von Schleifscheiben müssen nach den geltenden Sicherheitsanforderungen erfolgen. Zusätzlich sind der sichere Umgang mit Kühlschmierstoffen, die Kontrolle möglicher Leckagen und die regelmäßige Reinigung des Arbeitsbereichs erforderlich. Eine sichere Arbeitsorganisation schützt das Bedienpersonal und trägt gleichzeitig zu einem störungsfreien Fertigungsablauf bei.
Bei der Auswahl einer neuen Präzisions-Rundschleifmaschine sollten Unternehmen die gesamte technische und wirtschaftliche Nutzung betrachten. Die maximale Werkstückgröße, die benötigte Schleiflänge, die erreichbaren Toleranzen, die erforderliche Oberflächenqualität und die geplanten Produktionsmengen bilden wichtige Entscheidungskriterien. Ebenso relevant sind die Leistungsfähigkeit der Schleifspindel, die Genauigkeit der Achsen, die Flexibilität der Spanntechnik und die Möglichkeiten zur Automatisierung. Eine detaillierte Analyse typischer Werkstücke und repräsentativer Bearbeitungsaufgaben hilft dabei, eine Maschine auszuwählen, die den tatsächlichen Anforderungen entspricht. Bearbeitungsversuche und technische Abnahmen können zusätzliche Sicherheit schaffen, bevor eine Investition endgültig umgesetzt wird.
Die langfristige Wettbewerbsfähigkeit eines Fertigungsbetriebs hängt zunehmend davon ab, wie zuverlässig Präzisionskomponenten hergestellt und geprüft werden können. Eine hochwertige Rundschleifmaschine unterstützt diesen Anspruch, indem sie eine kontrollierte Feinbearbeitung mit reproduzierbaren Ergebnissen ermöglicht. Durch die Kombination aus moderner Maschinentechnik, geeigneten Schleifwerkzeugen, durchdachter Prozessplanung und konsequenter Qualitätssicherung können Unternehmen ihre Fertigungsabläufe verbessern und die Zahl fehlerhafter Werkstücke reduzieren. Gleichzeitig ist es wichtig, die Maschine regelmäßig an veränderte Produktionsanforderungen anzupassen und die Kenntnisse des Bedienpersonals kontinuierlich weiterzuentwickeln.
Die Präzisions-Rundschleifmaschine bleibt damit ein wesentliches Element moderner industrieller Fertigung. Ihre Leistungsfähigkeit entsteht aus dem abgestimmten Zusammenwirken von mechanischer Stabilität, präziser Bewegungssteuerung, geeigneter Schleiftechnologie und einer konsequenten Kontrolle der Prozessbedingungen. Sie ermöglicht die Herstellung hochwertiger Wellen, Lagerstellen, Führungsflächen und anderer rotationssymmetrischer Komponenten, deren Funktion von engen Maßtoleranzen und einer definierten Oberflächenbeschaffenheit abhängt. Durch sorgfältige Planung, fachgerechte Bedienung und systematische Instandhaltung lässt sich das Potenzial dieser Technologie langfristig nutzen und eine zuverlässige Grundlage für anspruchsvolle Präzisionsfertigung schaffen
Bei der Auslegung einer Präzisions-Rundschleifmaschine müssen sämtliche mechanischen, thermischen und dynamischen Einflüsse berücksichtigt werden, die sich auf die Maßhaltigkeit und Oberflächenqualität des Werkstücks auswirken können. Besonders wichtig ist dabei die Abstimmung zwischen Maschinenbett, Werkstückspindel, Schleifspindel, Führungsbahnen und Messsystemen. Bereits geringfügige Abweichungen in der geometrischen Ausrichtung einzelner Baugruppen können bei der Bearbeitung langer oder dünnwandiger Werkstücke zu messbaren Formfehlern führen. Deshalb werden hochwertige Rundschleifmaschinen mit besonders steifen Maschinenstrukturen, präzise bearbeiteten Montageflächen und sorgfältig ausgerichteten Führungen ausgestattet. Die gesamte Maschinenkonstruktion muss so ausgelegt sein, dass auch unter wechselnden Schleifkräften eine möglichst konstante Position zwischen Schleifscheibe und Werkstück erhalten bleibt.
Das Maschinenbett bildet die Grundlage für die geometrische Genauigkeit und die langfristige Stabilität der Anlage. Häufig kommen schwere Gusskonstruktionen zum Einsatz, weil sie eine hohe Steifigkeit mit guten Schwingungsdämpfungseigenschaften verbinden. Die Form des Maschinenbetts wird so gestaltet, dass die Kräfte aus dem Schleifprozess möglichst gleichmäßig aufgenommen und in die tragende Struktur eingeleitet werden. Gleichzeitig müssen die Führungen vor Schleifstaub, Kühlschmierstoff und abrasiven Partikeln geschützt werden. Eine unzureichende Abdichtung kann dazu führen, dass sich Schleifpartikel auf den Führungsflächen ablagern und langfristig den Verschleiß erhöhen. Moderne Maschinen verfügen daher über geeignete Abdeckungen, Abstreifer und Schutzsysteme, die den empfindlichen mechanischen Komponenten eine lange Lebensdauer ermöglichen.
Ein wesentlicher Bestandteil der Präzisions-Rundschleifmaschine ist die Schleifspindel. Sie muss die Schleifscheibe mit hoher Drehzahl und möglichst geringer Rundlaufabweichung antreiben. Die Qualität der Spindellagerung beeinflusst unmittelbar die Oberflächenstruktur, die Maßhaltigkeit und die Wiederholgenauigkeit des Schleifprozesses. Je nach Maschinenkonzept werden hochpräzise Wälzlager, hydrostatische Lagerungen oder andere speziell ausgelegte Lagerungssysteme eingesetzt. Bei der Auswahl spielen die erforderliche Drehzahl, die auftretenden Radial- und Axialkräfte, die thermische Belastung sowie die geforderte Lebensdauer eine entscheidende Rolle. Auch die Schmierung und Kühlung der Spindel müssen sorgfältig abgestimmt werden, da sich Temperaturänderungen auf die Lagerluft, die Spindelposition und damit auf die Bearbeitungsgenauigkeit auswirken können.
Die Werkstückspindel erfüllt eine ebenso wichtige Funktion, da sie das Werkstück während des Schleifens sicher aufnimmt und mit gleichmäßiger Drehzahl antreibt. Ihre Rundlaufgenauigkeit ist besonders bei der Fertigung von Wellen, Achsen, Kolbenstangen, Lagerzapfen und anderen rotationssymmetrischen Präzisionsbauteilen von Bedeutung. Eine ungenaue Aufnahme kann dazu führen, dass das Werkstück zwar an einzelnen Stellen den geforderten Durchmesser erreicht, jedoch keine ausreichende Zylindrizität oder Rundheit aufweist. Aus diesem Grund müssen Spannmittel, Zentrierspitzen, Spannzangen und Werkstückaufnahmen regelmäßig überprüft werden. Bei empfindlichen Werkstücken ist außerdem darauf zu achten, dass die Spannkraft ausreichend groß ist, ohne das Bauteil elastisch zu verformen.
Die Art der Werkstückspannung richtet sich nach der Geometrie, dem Werkstoff und den Anforderungen an die fertige Oberfläche. Lange Wellen werden häufig zwischen Spitzen gespannt, während kurze und kompakte Bauteile je nach Konstruktion in Spannfuttern oder speziellen Vorrichtungen aufgenommen werden können. Bei dünnwandigen Werkstücken besteht die Gefahr, dass hohe Spannkräfte zu Verformungen führen, die nach dem Lösen der Spannung wieder zurückgehen. In solchen Fällen muss die Spanntechnik besonders sorgfältig ausgewählt werden. Bei sehr hohen Genauigkeitsanforderungen kann es erforderlich sein, spezielle Spannvorrichtungen zu entwickeln, die eine gleichmäßige Kraftverteilung gewährleisten und die Werkstückverformung minimieren. Die Spanntechnik ist daher nicht nur ein Hilfsmittel zur Befestigung, sondern ein wesentlicher Bestandteil des gesamten Präzisionsbearbeitungssystems.
Ein weiterer entscheidender Faktor ist die Auswahl der Schleifscheibe. Schleifscheiben unterscheiden sich hinsichtlich des Schleifkornmaterials, der Korngröße, der Bindung, der Porosität und der zulässigen Umfangsgeschwindigkeit. Aluminiumoxid wird häufig für das Schleifen verschiedener Stähle verwendet, während Siliziumkarbid für bestimmte Gusseisenwerkstoffe und Nichteisenmetalle geeignet sein kann. Für gehärtete Stähle, hochlegierte Werkstoffe und bestimmte schwer zerspanbare Materialien kommen auch Schleifscheiben mit kubischem Bornitrid oder anderen leistungsfähigen Schleifmitteln zum Einsatz. Die Wahl des geeigneten Schleifmittels hängt nicht allein von der Härte des Werkstoffs ab. Ebenso wichtig sind die Wärmeleitfähigkeit, die chemischen Eigenschaften, die Spanbildung und die Anforderungen an die Oberflächenqualität.
Die Korngröße der Schleifscheibe beeinflusst sowohl die Abtragsleistung als auch die erreichbare Oberflächenrauheit. Grobe Körnungen ermöglichen in vielen Fällen einen hohen Materialabtrag, während feinere Körnungen für die Erzeugung glatter Oberflächen eingesetzt werden. Eine zu feine Schleifscheibe kann jedoch dazu neigen, sich schneller zuzusetzen oder stärker zu reiben, wenn die Bearbeitungsbedingungen nicht geeignet sind. Umgekehrt kann eine zu grobe Körnung sichtbare Schleifriefen hinterlassen, die bei der anschließenden Qualitätsprüfung nicht akzeptiert werden. Deshalb muss die Schleifscheibe entsprechend dem Werkstoff, dem Schleifaufmaß, der gewünschten Endqualität und den Maschinenparametern ausgewählt werden. Bei anspruchsvollen Anwendungen wird die Schleifscheibenauswahl häufig durch Versuche und eine systematische Auswertung der Bearbeitungsergebnisse optimiert.
Die Bindung der Schleifscheibe bestimmt, wie fest die Schleifkörner gehalten werden und unter welchen Bedingungen sie aus der Bindung herausgelöst werden. Eine geeignete Bindung muss einerseits ausreichend stabil sein, andererseits aber auch den kontrollierten Austausch stumpf gewordener Schleifkörner ermöglichen. Während des Schleifens entstehen hohe lokale Belastungen an den Kontaktstellen zwischen Schleifkorn und Werkstück. Werden stumpfe Körner nicht rechtzeitig freigegeben, steigt der Reibungsanteil und damit die Wärmeentwicklung. Dies kann zu Brandspuren, Gefügeveränderungen oder unerwünschten Eigenspannungen an der Werkstückoberfläche führen. Die Eigenschaften der Schleifscheibe müssen deshalb so gewählt werden, dass sich ein ausgewogenes Verhältnis zwischen Standzeit, Abtragsleistung und Oberflächenqualität ergibt.
Von großer Bedeutung ist außerdem das Abrichten der Schleifscheibe. Durch diesen Vorgang werden die geometrische Form und die Schneidfähigkeit der Schleifscheibe wiederhergestellt. Während der Bearbeitung können sich die Schleifkörner abnutzen, die Poren zusetzen oder die wirksame Oberfläche ungleichmäßig verändern. Eine solche Veränderung kann dazu führen, dass sich die Schleifkräfte erhöhen und die Maßhaltigkeit nachlässt. Beim Abrichten wird die Schleifscheibe mit einem geeigneten Abrichtwerkzeug bearbeitet, um ihre Form und ihre Oberflächenstruktur zu kontrollieren. Je nach Maschinenkonzept und Anwendung können Einzelkornabrichter, Mehrkornabrichter, rotierende Abrichtrollen oder andere Systeme eingesetzt werden. Die Abrichtstrategie beeinflusst die Schleifleistung ebenso wie die Oberflächenqualität und sollte deshalb in den Bearbeitungsplan integriert werden.
Bei hochpräzisen Rundschleifmaschinen wird zunehmend auf die automatische Überwachung des Schleifprozesses gesetzt. Sensoren können beispielsweise die Schleifspindelleistung, die Schwingungen, die Temperaturen oder die Position der Maschinenachsen erfassen. Aus den gemessenen Werten lassen sich Hinweise auf veränderte Schleifbedingungen, einen zunehmenden Verschleiß der Schleifscheibe oder eine mögliche Beschädigung der Spindellagerung ableiten. Eine solche Überwachung ersetzt zwar nicht die regelmäßige Wartung und Qualitätskontrolle, kann jedoch dazu beitragen, Abweichungen frühzeitig zu erkennen. Insbesondere in der Serienfertigung ist dies von Vorteil, weil Prozessstörungen rechtzeitig korrigiert werden können, bevor eine größere Anzahl fehlerhafter Werkstücke entsteht.
Die Temperaturkontrolle spielt beim Präzisionsrundschleifen eine besonders wichtige Rolle. Während des Schleifvorgangs wird ein Teil der mechanischen Energie in Wärme umgewandelt. Diese Wärme entsteht überwiegend im Kontaktbereich zwischen Schleifscheibe und Werkstück und kann sich sowohl auf das Werkstück als auch auf die Schleifscheibe und die Maschinenstruktur auswirken. Selbst wenn die sichtbare Oberflächenqualität zunächst einwandfrei erscheint, können übermäßige thermische Belastungen die Randzone des Werkstücks verändern. Bei gehärteten Bauteilen besteht beispielsweise das Risiko lokaler Anlasszonen oder anderer metallurgischer Veränderungen. Gleichzeitig können Temperaturunterschiede innerhalb der Maschine zu geometrischen Verschiebungen führen, die sich auf die Durchmesser und die Formgenauigkeit auswirken.
Aus diesem Grund muss das Kühlschmiersystem auf die jeweilige Anwendung abgestimmt werden. Der Kühlschmierstoff soll Wärme aus dem Schleifbereich abführen, den Kontaktbereich möglichst zuverlässig erreichen und die entstehenden Schleifpartikel aus der Bearbeitungszone transportieren. Eine ausreichende Fördermenge allein garantiert noch keine wirksame Kühlung. Entscheidend sind auch der Druck, die Strömungsgeschwindigkeit, die Düsenposition und die Ausrichtung des Kühlschmierstoffstrahls. Wird der Strahl durch die Luftströmung der rotierenden Schleifscheibe abgelenkt, kann er den eigentlichen Kontaktbereich nur teilweise erreichen. Daher werden bei anspruchsvollen Anwendungen speziell ausgelegte Düsen und angepasste Zuführsysteme verwendet. Eine gezielte Zuführung kann die thermische Belastung reduzieren und gleichzeitig die Prozessstabilität verbessern.
Die Aufbereitung des Kühlschmierstoffs ist ebenfalls von erheblicher Bedeutung. Beim Schleifen entstehen feine Partikel, die sich im Kühlschmierstoff verteilen und ohne geeignete Filtration wieder in den Bearbeitungsbereich gelangen können. Solche Partikel können die Oberflächenqualität verschlechtern, zusätzliche Verschleißerscheinungen verursachen und die Kühlschmierstoffanlage belasten. Deshalb werden je nach Material, Schleifverfahren und erforderlicher Reinheit Filteranlagen eingesetzt, die unterschiedlich große Partikel zuverlässig zurückhalten. Zusätzlich müssen Konzentration, pH-Wert, Temperatur und allgemeiner Zustand des Kühlschmierstoffs kontrolliert werden. Eine regelmäßige Wartung der Anlage trägt dazu bei, gleichbleibende Bearbeitungsbedingungen zu gewährleisten und die Lebensdauer der Maschinenkomponenten zu verlängern.
Die Führungs- und Vorschubsysteme einer Präzisions-Rundschleifmaschine müssen Bewegungen mit hoher Wiederholgenauigkeit ermöglichen. Bei konventionellen Maschinen kommen häufig mechanische Vorschubsysteme mit fein einstellbaren Handrädern zum Einsatz. CNC-gesteuerte Anlagen verwenden dagegen Servoantriebe, Kugelgewindetriebe oder andere präzise Linearantriebssysteme. In besonders anspruchsvollen Konstruktionen können auch hydrostatische Führungen oder Linearmotoren eingesetzt werden. Die Entscheidung hängt von der erforderlichen Genauigkeit, der Dynamik, der Belastung und den wirtschaftlichen Rahmenbedingungen ab. Wichtig ist, dass die Vorschubbewegung gleichmäßig erfolgt und keine unerwünschten Stick-Slip-Effekte, Umkehrspielprobleme oder Schwingungen verursacht.
Bei der CNC-Rundschleifmaschine werden die Bewegungen der einzelnen Achsen durch ein numerisches Steuerungssystem koordiniert. Dadurch können komplexe Bearbeitungsfolgen reproduzierbar ausgeführt werden. Die Steuerung verwaltet unter anderem die Werkstückdrehzahl, die Schleifscheibendrehzahl, den radialen Zustellweg, den Längsvorschub und die Abrichtzyklen. Abhängig von der Maschinenausstattung können außerdem automatische Messsysteme, Werkstückerkennung und adaptive Prozessregelungen eingebunden werden. Die Qualität des Endergebnisses hängt dabei nicht nur von der Genauigkeit der Maschinenmechanik ab, sondern auch von der korrekten Programmierung und der zuverlässigen Erfassung der Werkzeug- und Werkstückdaten. Fehlerhafte Bezugspunkte, falsche Werkzeugkorrekturen oder unzureichend definierte Übergänge zwischen den Bearbeitungsschritten können trotz hochwertiger Hardware zu Ausschuss führen.
Die Prozessplanung beginnt deshalb mit einer detaillierten Analyse der Werkstückzeichnung. Dabei werden die Nennmaße, Toleranzen, Form- und Lagetoleranzen sowie die Anforderungen an die Oberflächenrauheit ausgewertet. Anschließend wird festgelegt, welche Flächen geschliffen werden müssen und welche Bereiche bereits durch vorherige Bearbeitungsschritte vorbereitet wurden. Das vorhandene Schleifaufmaß muss ausreichend sein, um die geforderten Maße und Oberflächen zu erreichen, darf jedoch nicht unnötig groß gewählt werden. Ein zu hohes Schleifaufmaß verlängert die Bearbeitungszeit und erhöht die thermische Belastung. Ein zu geringes Aufmaß kann dagegen dazu führen, dass vorherige Bearbeitungsfehler nicht vollständig entfernt werden. Die Abstimmung zwischen Drehbearbeitung, Wärmebehandlung und Schleifen ist daher ein wesentlicher Bestandteil einer wirtschaftlichen Fertigungsplanung.
Bei der Bearbeitung gehärteter Wellen müssen zusätzlich die Auswirkungen der Wärmebehandlung berücksichtigt werden. Während des Härteprozesses können sich Werkstücke verziehen, wodurch sich die ursprüngliche Geometrie verändert. Das Schleifen dient dann nicht nur der Erreichung des endgültigen Durchmessers, sondern auch der Korrektur bestimmter Formabweichungen. Allerdings können größere Verzüge nicht beliebig durch Schleifen ausgeglichen werden, weil dadurch lokal zu viel Material entfernt werden müsste. Bereits bei der Konstruktion und Wärmebehandlung sollten deshalb Maßnahmen zur Verringerung des Verzuges vorgesehen werden. Eine gleichmäßige Erwärmung, geeignete Abschreckbedingungen und eine sorgfältige Prozessführung können dazu beitragen, das erforderliche Schleifaufmaß zu begrenzen.
Ein wichtiges Qualitätsmerkmal beim Rundschleifen ist die Rundheit. Sie beschreibt, wie weit die tatsächliche Querschnittskontur von einem idealen Kreis abweicht. Eine hohe Rundheitsgenauigkeit ist beispielsweise bei Lagerstellen, Dichtflächen, Präzisionswellen und rotierenden Maschinenelementen erforderlich. Die Rundheit wird durch zahlreiche Faktoren beeinflusst, darunter die Rundlaufgenauigkeit der Spindeln, die Steifigkeit der Werkstückspannung, die Gleichmäßigkeit der Schleifkräfte und die Stabilität der Maschine. Auch Schwingungen und ungleichmäßige Schleifscheibenzustände können periodische Abweichungen erzeugen. Zur Überprüfung werden spezielle Rundheitsmessgeräte verwendet, die das Werkstück oder einen geeigneten Messkopf mit hoher Genauigkeit abtasten. Die Messung ermöglicht es, nicht nur den Gesamtfehler, sondern auch charakteristische Abweichungsmuster zu erkennen.
Neben der Rundheit ist die Zylindrizität ein entscheidendes Merkmal für längere zylindrische Werkstücke. Sie beschreibt die Abweichung der gesamten Mantelfläche von einer idealen Zylinderform. Ein Werkstück kann an einzelnen Messstellen den richtigen Durchmesser aufweisen und dennoch eine unzureichende Zylindrizität besitzen. Beispielsweise können konische Formen, tonnenförmige Abweichungen oder Einschnürungen entlang der Werkstücklänge auftreten. Solche Fehler können durch eine ungleichmäßige Maschinensteifigkeit, thermische Verformungen, die Durchbiegung des Werkstücks oder eine ungeeignete Vorschubstrategie entstehen. Bei langen und schlanken Wellen kann eine zusätzliche Werkstückabstützung erforderlich sein, um die elastische Durchbiegung während des Schleifens zu begrenzen.
Die Oberflächenrauheit wird durch die Schleifkörnung, die Abrichtbedingungen, die Vorschubgeschwindigkeit und die Schleifparameter beeinflusst. Eine geringe Rauheit ist jedoch nicht automatisch gleichbedeutend mit einer fehlerfreien Oberfläche. Auch Schleifbrand, Mikrorisse oder ungünstige Eigenspannungen können auftreten, ohne dass sie allein anhand eines einfachen Rauheitswertes eindeutig erkennbar sind. Deshalb müssen bei sicherheitskritischen oder hochbeanspruchten Bauteilen gegebenenfalls zusätzliche Prüfverfahren eingesetzt werden. Dazu können metallografische Untersuchungen, Härteprüfungen, geeignete zerstörungsfreie Prüfverfahren und eine Überprüfung der Randzone gehören. Welche Prüfungen erforderlich sind, richtet sich nach dem Einsatzbereich des Werkstücks und den geltenden technischen Spezifikationen.
Die Auswahl einer geeigneten Präzisions-Rundschleifmaschine sollte sich nicht ausschließlich am maximalen Werkstückdurchmesser oder an der maximalen Schleiflänge orientieren. Ebenso wichtig sind die tatsächlichen Toleranzanforderungen, die Werkstückgeometrie, die Werkstoffe, die Losgrößen und die erforderliche Produktivität. Eine Maschine, die für kleine und kurze Präzisionsbauteile optimiert wurde, kann für lange Wellen ungeeignet sein, selbst wenn der maximale Durchmesser ausreichend groß ist. Umgekehrt kann eine schwere Universalmaschine für kleine Werkstücke wirtschaftlich ungünstig sein, wenn sie hohe Investitions- und Betriebskosten verursacht. Die technischen Anforderungen müssen daher mit den betrieblichen Zielen und den erwarteten Fertigungsmengen abgeglichen werden.
Für die Serienfertigung können automatische Be- und Entladesysteme einen erheblichen Produktivitätsvorteil bieten. Roboter, Portallader oder integrierte Werkstückzuführungen ermöglichen es, Werkstücke ohne ständige manuelle Eingriffe in die Maschine einzubringen und nach der Bearbeitung wieder auszuschleusen. Voraussetzung ist eine zuverlässige Werkstückorientierung und eine sichere Übergabe an die Spannvorrichtung. Bei unterschiedlichen Werkstückvarianten müssen die Greifer, Spannmittel und Maschinenprogramme entsprechend angepasst werden. Ein gut ausgelegtes Automatisierungssystem berücksichtigt auch die Erkennung fehlerhaft zugeführter Werkstücke, die Überwachung der Spannposition und die kontrollierte Behandlung von Störungen. Dadurch lässt sich die Prozesssicherheit verbessern und die Maschine kann über längere Zeiträume mit geringerem Bedienaufwand betrieben werden.
Die Integration einer automatischen Werkstückmessung kann den Schleifprozess zusätzlich stabilisieren. Vor der Bearbeitung kann ein Messsystem beispielsweise den Ausgangsdurchmesser oder die Lage bestimmter Werkstückbereiche erfassen. Nach dem Schleifen wird überprüft, ob die geforderten Maße erreicht wurden. Auf Grundlage dieser Ergebnisse kann die Steuerung Werkzeugkorrekturen vornehmen oder den nächsten Bearbeitungszyklus anpassen. Besonders bei großen Serien kann eine solche Rückkopplung dazu beitragen, Maßabweichungen aufgrund von Werkzeugverschleiß oder thermischen Veränderungen zu reduzieren. Dabei müssen die Messsysteme regelmäßig kalibriert und ihre Messbedingungen kontrolliert werden, damit die erfassten Werte zuverlässig bleiben.
Die Instandhaltung einer Präzisions-Rundschleifmaschine sollte systematisch erfolgen. Dazu gehören die Kontrolle der Schmierstoffversorgung, die Reinigung der Schutzabdeckungen, die Überprüfung der Kühlschmierstoffanlage und die regelmäßige Inspektion der Schleifspindel. Auch Führungen, Spannmittel, Abrichtwerkzeuge und Messsysteme müssen entsprechend ihrer Beanspruchung überprüft werden. Auffällige Geräusche, ungewöhnliche Schwingungen, steigende Spindeltemperaturen oder Veränderungen der Oberflächenqualität können auf beginnende Störungen hinweisen. Werden solche Anzeichen frühzeitig erkannt, lassen sich häufig größere Schäden und längere Maschinenstillstände vermeiden. Eine dokumentierte Wartungshistorie hilft außerdem dabei, Verschleißtrends zu erkennen und Wartungsmaßnahmen besser zu planen.
Für die langfristige Wirtschaftlichkeit ist nicht allein die Anschaffung einer Maschine entscheidend. Auch Energieverbrauch, Schleifscheibenverschleiß, Kühlschmierstoffkosten, Wartungsaufwand, Rüstzeiten und Ausschuss beeinflussen die Kosten pro Werkstück. Eine Maschine mit niedrigen Investitionskosten kann sich bei hohen Anforderungen an die Genauigkeit als unwirtschaftlich erweisen, wenn häufige Nacharbeiten oder Ausschuss entstehen. Ebenso kann eine hochautomatisierte Anlage bei sehr kleinen Losgrößen überdimensioniert sein. Eine realistische Wirtschaftlichkeitsbetrachtung berücksichtigt daher die gesamte Nutzungsdauer der Maschine und vergleicht unterschiedliche Fertigungskonzepte anhand ihrer tatsächlichen Prozesskosten.
Ein weiterer Aspekt ist die Energieeffizienz. Moderne Antriebssysteme können ihren Energieverbrauch an den tatsächlichen Leistungsbedarf anpassen. Auch die bedarfsgerechte Steuerung von Hydraulikaggregaten, Kühlschmierstoffpumpen und Nebenaggregaten kann den Energiebedarf reduzieren. Gleichzeitig muss sichergestellt werden, dass Energiesparmaßnahmen die thermische Stabilität und die Prozesssicherheit nicht beeinträchtigen. Bei Präzisionsmaschinen ist es beispielsweise sinnvoll, Aufwärmzyklen und Temperaturbedingungen so zu gestalten, dass die Maschine vor der Herstellung kritischer Werkstücke einen stabilen Betriebszustand erreicht. Eine möglichst konstante thermische Umgebung unterstützt die Maßhaltigkeit und reduziert die Notwendigkeit nachträglicher Korrekturen.
Die Umgebungsbedingungen am Aufstellort können ebenfalls einen erheblichen Einfluss auf die erreichbare Genauigkeit haben. Schwankende Raumtemperaturen, direkte Sonneneinstrahlung, starke Luftströmungen oder Vibrationen aus benachbarten Maschinen können die Bearbeitung beeinträchtigen. Deshalb sollte der Standort einer Präzisions-Rundschleifmaschine sorgfältig ausgewählt werden. Bei besonders hohen Genauigkeitsanforderungen kann eine kontrollierte Temperaturumgebung sinnvoll sein. Außerdem müssen das Fundament und die Maschinenaufstellung auf die Masse, die dynamischen Belastungen und die vorgesehenen Betriebsbedingungen abgestimmt werden. Eine sorgfältige Installation bildet die Voraussetzung dafür, dass die konstruktiv vorgesehene Präzision auch im tatsächlichen Produktionsbetrieb erreicht werden kann.
In der modernen Fertigung wird die Präzisions-Rundschleifmaschine zunehmend als Bestandteil eines umfassenden Produktionssystems betrachtet. Die Qualität des Endprodukts hängt nicht allein von der Schleifmaschine ab, sondern von der gesamten Prozesskette aus Rohmaterial, Vorbearbeitung, Wärmebehandlung, Schleifen, Reinigen und Prüfen. Eine enge Abstimmung dieser Schritte ermöglicht es, unnötige Bearbeitungsreserven zu vermeiden und die Prozessfähigkeit zu verbessern. Besonders bei hochpräzisen Komponenten für den Maschinenbau, die Automobilindustrie, die Hydrauliktechnik und die Energieerzeugung ist eine reproduzierbare Fertigung von großer Bedeutung. Die Präzisions-Rundschleifmaschine erfüllt dabei die Aufgabe, geometrisch anspruchsvolle rotationssymmetrische Flächen mit hoher Maßhaltigkeit und gleichbleibender Oberflächenqualität herzustellen. Ihre Leistungsfähigkeit ergibt sich aus dem Zusammenspiel von Maschinenkonstruktion, Schleiftechnologie, Prozessüberwachung und fachgerechter Instandhaltung.
Spitzenlose Rundschleifmaschinen
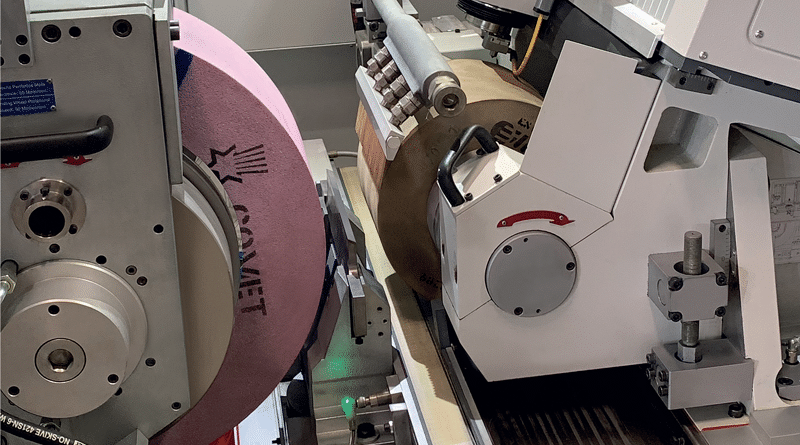
Spitzenlose Rundschleifmaschinen sind hochpräzise Werkzeugmaschinen, die zur Bearbeitung zylindrischer Werkstücke ohne Einspannung zwischen Spitzen oder in einem herkömmlichen Spannfutter eingesetzt werden. Das Werkstück wird während des Schleifvorgangs zwischen einer Schleifscheibe und einer Regelscheibe geführt und durch eine Werkstückauflage abgestützt. Dieses besondere Bearbeitungsprinzip ermöglicht eine hohe Produktivität, kurze Nebenzeiten und eine ausgezeichnete Wiederholgenauigkeit. Spitzenlose Rundschleifmaschinen werden insbesondere in der Automobilindustrie, im Maschinenbau, in der Wälzlagerfertigung, in der Hydrauliktechnik und in zahlreichen anderen Industriezweigen eingesetzt, in denen große Mengen zylindrischer Präzisionsbauteile wirtschaftlich hergestellt werden müssen. Typische Werkstücke sind Wellen, Bolzen, Stifte, Kolben, Ventilelemente, Lagerrollen und andere rotationssymmetrische Bauteile.
Das grundlegende Funktionsprinzip einer spitzenlosen Rundschleifmaschine unterscheidet sich wesentlich von dem einer herkömmlichen Rundschleifmaschine. Bei einer konventionellen Rundschleifmaschine wird das Werkstück häufig zwischen zwei Zentrierspitzen gespannt oder in einem Spannfutter aufgenommen. Bei der spitzenlosen Bearbeitung entfällt diese aufwendige Werkstückspannung. Stattdessen liegt das Werkstück auf einer präzise eingestellten Werkstückauflage und wird zwischen der Schleifscheibe und der Regelscheibe positioniert. Die Schleifscheibe übernimmt den eigentlichen Materialabtrag, während die Regelscheibe die Drehbewegung und den Vorschub des Werkstücks steuert. Durch die Kombination dieser drei Komponenten kann das Werkstück kontinuierlich und mit hoher Genauigkeit bearbeitet werden.
Eine typische spitzenlose Rundschleifmaschine besteht aus einem steifen Maschinenbett, einer Schleifspindel, einer Regelscheibenspindel, einer Werkstückauflage, einem Abrichtsystem, einer Kühlschmierstoffanlage und einer geeigneten Steuerung. Die Schleifspindel trägt die Schleifscheibe und muss auch bei hohen Drehzahlen eine stabile und vibrationsarme Rotation gewährleisten. Die Regelscheibenspindel ermöglicht eine kontrollierte Bewegung des Werkstücks und beeinflusst maßgeblich dessen Drehzahl und Vorschubgeschwindigkeit. Die Werkstückauflage bildet die mechanische Unterstützung zwischen beiden Scheiben und bestimmt gemeinsam mit der Einstellung der Scheiben die Lage des Werkstücks während der Bearbeitung. Sämtliche Baugruppen müssen präzise aufeinander abgestimmt sein, damit eine gleichmäßige Materialabnahme und eine hohe geometrische Genauigkeit erreicht werden.
Die Schleifscheibe ist für den Materialabtrag verantwortlich und wird entsprechend dem Werkstoff, der Werkstückgeometrie und den geforderten Oberflächenmerkmalen ausgewählt. Häufig werden Schleifscheiben aus Aluminiumoxid eingesetzt, insbesondere bei der Bearbeitung verschiedener Stahlwerkstoffe. Für bestimmte Anwendungen kommen Siliziumkarbid, kubisches Bornitrid oder andere Schleifmittel zum Einsatz. Die Auswahl hängt unter anderem von der Werkstoffhärte, der gewünschten Abtragsleistung, der Schleiftemperatur und der erforderlichen Oberflächenqualität ab. Auch die Korngröße, die Bindung und die Porosität der Schleifscheibe beeinflussen das Bearbeitungsergebnis. Eine geeignete Kombination ermöglicht eine stabile Bearbeitung mit geringen Schleifkräften, kontrollierter Wärmeentwicklung und einer langen Standzeit der Schleifscheibe.
Die Regelscheibe besitzt eine andere Aufgabe als die Schleifscheibe. Sie überträgt die erforderliche Drehbewegung auf das Werkstück und bestimmt dessen Verhalten im Schleifspalt. Im Gegensatz zur Schleifscheibe arbeitet die Regelscheibe in der Regel mit einer wesentlich geringeren Umfangsgeschwindigkeit. Ihre Oberfläche und ihre Reibungseigenschaften müssen so gewählt werden, dass das Werkstück zuverlässig angetrieben wird und während des Schleifens nicht unkontrolliert rutscht. Häufig werden Regelscheiben mit geeigneten elastischen oder kunstharzgebundenen Werkstoffen verwendet. Durch die Einstellung der Drehzahl und der Neigung der Regelscheibe kann die Werkstückbewegung an die jeweilige Bearbeitungsaufgabe angepasst werden.
Die Werkstückauflage ist ein besonders wichtiges Element der spitzenlosen Rundschleifmaschine. Sie befindet sich zwischen Schleif- und Regelscheibe und trägt das Werkstück während der Bearbeitung. Ihre Geometrie, Höhe und Position beeinflussen die Rundheit, die Zylindrizität und die Stabilität des Schleifprozesses. Bereits geringe Änderungen der Auflagenhöhe können die Lage des Werkstücks gegenüber den beiden Scheiben verändern und dadurch die erreichbare Formgenauigkeit beeinflussen. Die Auflage muss außerdem eine ausreichende Verschleißfestigkeit besitzen, da sie während des Betriebs mechanisch beansprucht wird und mit Schleifpartikeln sowie Kühlschmierstoff in Kontakt kommt. Je nach Anwendung werden spezielle Werkstückauflagen aus geeigneten Werkzeugstählen oder anderen verschleißfesten Werkstoffen eingesetzt.
Bei der spitzenlosen Rundschleifbearbeitung werden grundsätzlich zwei wichtige Verfahrensarten unterschieden: das Einstechschleifen und das Durchlaufschleifen. Beim Einstechschleifen bleibt das Werkstück während der Bearbeitung in einer im Wesentlichen festen axialen Position. Die Schleifscheibe wird kontrolliert radial zugestellt, bis der gewünschte Durchmesser erreicht ist. Dieses Verfahren eignet sich besonders für Werkstücke mit Absätzen, Schultern, Einstichen oder mehreren unterschiedlichen Durchmesserbereichen, sofern die Maschinengeometrie und die Schleifscheibenform dies ermöglichen. Die Schleifscheibe kann entsprechend dem gewünschten Profil abgerichtet werden, sodass mehrere Konturen in einem Arbeitsgang geschliffen werden können.
Beim Durchlaufschleifen wird das Werkstück kontinuierlich durch den Schleifspalt zwischen Schleifscheibe und Regelscheibe transportiert. Dazu wird die Regelscheibe üblicherweise mit einer geeigneten Neigung eingestellt. Durch diese Neigung entsteht neben der Drehbewegung eine axiale Vorschubkomponente, die das Werkstück entlang der Maschinenachse bewegt. Während das Werkstück durch die Schleifzone läuft, wird sein Außendurchmesser gleichmäßig reduziert. Dieses Verfahren eignet sich besonders für lange, gerade und rotationssymmetrische Werkstücke mit weitgehend konstantem Durchmesser. Beispiele sind Wellenrohlinge, gehärtete Stifte, Führungsbolzen, Präzisionsrollen und verschiedene Serienteile.
Ein wesentlicher Vorteil des Durchlaufschleifens ist die Möglichkeit, Werkstücke ohne Unterbrechung nacheinander zu bearbeiten. Bei einer geeigneten Zuführung können Rohteile automatisch in die Maschine eingebracht und fertige Teile kontinuierlich ausgegeben werden. Dadurch lassen sich hohe Produktionsleistungen erreichen. In automatisierten Fertigungslinien kann die spitzenlose Rundschleifmaschine direkt mit Drehmaschinen, Reinigungsanlagen, Härteanlagen oder Messsystemen verbunden werden. Die Werkstücke werden dann zwischen den einzelnen Bearbeitungsstufen automatisch transportiert. Eine solche Integration reduziert manuelle Eingriffe, verkürzt die Durchlaufzeit und verbessert die Rückverfolgbarkeit der gefertigten Teile.
Die erreichbare Genauigkeit hängt stark von der Einstellung der Maschine ab. Besonders wichtig sind die Position der Werkstückauflage, der Abstand zwischen Schleif- und Regelscheibe, die Neigung der Regelscheibe und der Zustand der Schleifscheibenoberflächen. Diese Parameter müssen so eingestellt werden, dass das Werkstück während des gesamten Schleifvorgangs stabil geführt wird. Eine ungeeignete Einstellung kann dazu führen, dass sich das Werkstück aufschaukelt, ungleichmäßig abgetragen wird oder eine unzureichende Rundheit aufweist. Die Einrichtung erfordert deshalb ein gutes Verständnis der Maschinenkinematik und der Wechselwirkungen zwischen Werkstück, Scheiben und Auflage.
Die Rundheit ist eines der wichtigsten Qualitätsmerkmale beim spitzenlosen Rundschleifen. Sie beschreibt die Abweichung des tatsächlichen Werkstückquerschnitts von einer idealen Kreisform. Eine hohe Rundheitsgenauigkeit ist besonders bei Wellen, Lagerkomponenten, Führungsstiften und rotierenden Maschinenelementen erforderlich. Die Rundheit wird durch die Schleifkräfte, die Werkstückauflage, die Scheibengeometrie und die dynamischen Eigenschaften der Maschine beeinflusst. Auch Schwingungen, ungleichmäßiger Scheibenverschleiß und eine ungeeignete Einstellung der Regelscheibe können zu Formabweichungen führen. Bei hohen Qualitätsanforderungen müssen deshalb sowohl die Maschinengeometrie als auch die Prozessparameter regelmäßig überprüft werden.
Neben der Rundheit ist die Zylindrizität von großer Bedeutung. Während die Rundheit die Form eines einzelnen Querschnitts beschreibt, berücksichtigt die Zylindrizität die gesamte zylindrische Mantelfläche. Ein Werkstück kann an mehreren Messstellen den geforderten Durchmesser besitzen und trotzdem eine unzureichende Zylindrizität aufweisen. Beispielsweise können konische, tonnenförmige oder taillierte Formen entstehen. Solche Abweichungen können durch eine ungleichmäßige Abstützung, eine fehlerhafte Einstellung der Scheiben, thermische Veränderungen oder eine unzureichende Maschinensteifigkeit verursacht werden. Eine sorgfältige Prozessoptimierung ist daher erforderlich, um nicht nur den Durchmesser, sondern auch die gesamte Werkstückform innerhalb der zulässigen Toleranzen zu halten.
Die Oberflächenqualität wird durch die Eigenschaften der Schleifscheibe und die gewählten Bearbeitungsbedingungen beeinflusst. Eine geeignete Kombination aus Schleifkorn, Bindung, Abrichtzustand und Vorschub ermöglicht eine gleichmäßige Oberflächenstruktur. Werden die Schleifparameter nicht korrekt abgestimmt, können Schleifriefen, lokale Überhitzungen oder andere Oberflächenfehler entstehen. Besonders bei gehärteten Werkstücken ist eine kontrollierte Wärmeentwicklung wichtig, weil thermische Schäden die Gebrauchseigenschaften des Bauteils beeinträchtigen können. Deshalb muss die Schleifscheibe regelmäßig abgerichtet und der Zustand des Kühlschmierstoffs überwacht werden.
Das Abrichten der Schleif- und Regelscheibe ist ein zentraler Bestandteil der Maschineninstandhaltung und Prozessvorbereitung. Die Schleifscheibe muss eine definierte Geometrie besitzen, damit das Werkstück gleichmäßig bearbeitet wird. Während des Betriebs können sich die Schleifkörner abnutzen oder die Scheibenoberfläche kann sich zusetzen. Beim Abrichten werden die wirksame Oberfläche und die erforderliche Scheibengeometrie wiederhergestellt. Auch die Regelscheibe muss in einem geeigneten Zustand gehalten werden, da ihre Oberflächenbeschaffenheit den Antrieb und den Vorschub des Werkstücks beeinflusst. Unregelmäßigkeiten an der Regelscheibe können zu Schlupf, instabiler Werkstückbewegung oder Schwankungen der Bearbeitungsqualität führen.
Die Wahl der Schleifparameter muss an die Eigenschaften des Werkstücks angepasst werden. Dazu gehören die Werkstückdrehzahl, die Umfangsgeschwindigkeit der Schleifscheibe, die Neigung der Regelscheibe, die Zustellung und die Abrichtbedingungen. Bei Durchlaufschleifmaschinen beeinflusst die Neigung der Regelscheibe wesentlich die axiale Vorschubgeschwindigkeit. Eine größere Neigung kann den Vorschub erhöhen, verändert jedoch gleichzeitig die Bedingungen im Schleifspalt. Wird die Vorschubgeschwindigkeit zu hoch gewählt, kann sich die verfügbare Schleifzeit verringern, sodass die erforderliche Maßhaltigkeit oder Oberflächenqualität nicht erreicht wird. Ein zu geringer Vorschub kann dagegen die Produktivität unnötig reduzieren. Die optimale Einstellung muss deshalb durch geeignete Prozessversuche oder auf Grundlage bewährter Bearbeitungsdaten ermittelt werden.
Das Kühlschmiersystem erfüllt beim spitzenlosen Rundschleifen mehrere Funktionen. Es führt Wärme aus der Schleifzone ab, transportiert Schleifpartikel aus dem Bearbeitungsbereich und kann zur Verringerung von Reibung und Verschleiß beitragen. Besonders bei hohen Produktionsgeschwindigkeiten muss der Kühlschmierstoff zuverlässig in den Kontaktbereich zwischen Schleifscheibe und Werkstück gelangen. Eine unzureichende Kühlung kann zu thermischen Schäden führen und die Maßhaltigkeit beeinträchtigen. Gleichzeitig muss die Filtration ausreichend fein sein, damit Schleifpartikel nicht erneut in die Bearbeitungszone gelangen. Eine regelmäßige Kontrolle der Fördermenge, der Düsenposition, der Filteranlage und des Kühlschmierstoffzustands ist deshalb unverzichtbar.
Die spitzenlose Rundschleifmaschine eignet sich für eine Vielzahl von Werkstoffen. Neben ungehärteten und gehärteten Stählen können, abhängig von der Maschinenausstattung und der Schleifscheibenauswahl, auch bestimmte Gusseisenwerkstoffe, Hartmetalle und andere geeignete Materialien bearbeitet werden. Die Eigenschaften des Werkstoffs bestimmen die erforderliche Schleiftechnologie. Bei hochfesten oder gehärteten Stählen müssen beispielsweise die Schleifmittel und die Kühlung sorgfältig ausgewählt werden, um eine übermäßige Wärmeentwicklung zu vermeiden. Bei weicheren Werkstoffen ist dagegen zu beachten, dass sich die Schleifscheibe unter Umständen schneller zusetzen kann. Die Prozessparameter müssen deshalb auf die jeweilige Werkstoffgruppe abgestimmt werden.
Ein bedeutender Einsatzbereich ist die Automobilindustrie. Dort werden zahlreiche zylindrische Komponenten in großen Stückzahlen hergestellt, darunter Kolbenbolzen, Wellen, Ventilstößel, Lagerzapfen und verschiedene Präzisionsstifte. Viele dieser Bauteile müssen enge Durchmessertoleranzen, eine hohe Rundheit und eine gleichmäßige Oberflächenqualität aufweisen. Das spitzenlose Rundschleifen ermöglicht eine wirtschaftliche Fertigung, weil das Werkstück nicht für jedes einzelne Teil aufwendig zwischen Spitzen gespannt werden muss. Bei automatisierter Zuführung können hohe Stückzahlen mit gleichbleibenden Prozessbedingungen bearbeitet werden.
Auch in der Wälzlagerindustrie ist das spitzenlose Rundschleifen von Bedeutung. Bestimmte Rollen, Nadeln und andere zylindrische Komponenten müssen mit hoher Formgenauigkeit und sehr guter Oberflächenqualität hergestellt werden. Abweichungen im Durchmesser oder in der Rundheit können sich auf die Lastverteilung, die Reibung und die Lebensdauer eines Lagers auswirken. Durch eine geeignete Kombination aus Schleifmaschine, Schleifscheibe, Abrichtsystem und Messverfahren können die erforderlichen Eigenschaften reproduzierbar erreicht werden. Bei großen Produktionsmengen sind außerdem die Standzeit der Schleifscheiben und die Stabilität des Prozesses entscheidend für die Wirtschaftlichkeit.
In der Hydrauliktechnik werden spitzenlose Rundschleifmaschinen unter anderem zur Bearbeitung von Ventilstiften, Kolbenstangen, Führungsbolzen und anderen Präzisionskomponenten eingesetzt. Solche Bauteile müssen häufig mit engen Durchmessertoleranzen und einer kontrollierten Oberflächenrauheit gefertigt werden, damit sie in ihren Führungen zuverlässig funktionieren. Die Oberflächenbeschaffenheit beeinflusst die Reibung, den Verschleiß und gegebenenfalls die Dichtwirkung des Gesamtsystems. Deshalb müssen neben dem Durchmesser auch die Formabweichungen und die Oberflächenstruktur kontrolliert werden. Eine präzise Schleifbearbeitung trägt dazu bei, die Funktionssicherheit und die Lebensdauer der Bauteile zu verbessern.
Ein weiterer Vorteil des spitzenlosen Rundschleifens besteht darin, dass bei vielen Werkstücken keine Zentrierbohrungen erforderlich sind. Bei der konventionellen Rundschleifbearbeitung zwischen Spitzen müssen geeignete Zentrierbohrungen vorhanden sein, die eine genaue Aufnahme ermöglichen. Bei der spitzenlosen Bearbeitung entfällt diese Voraussetzung. Dadurch können bestimmte Werkstücke einfacher vorbereitet werden, und die Bearbeitung kann unabhängig von der Qualität der Zentrierbohrungen erfolgen. Besonders bei kleinen Stiften, dünnen Wellen und Werkstücken mit großen Stückzahlen kann dies einen wirtschaftlichen Vorteil darstellen.
Die Bearbeitung langer, schlanker Werkstücke ist eine weitere Stärke des Verfahrens. Da das Werkstück während des Schleifens auf der Werkstückauflage abgestützt wird, kann die Gefahr einer Durchbiegung gegenüber bestimmten Spannkonzepten reduziert werden. Allerdings muss die Auflagehöhe sorgfältig eingestellt werden, und die Werkstückgeometrie muss für das gewählte Verfahren geeignet sein. Bei sehr langen oder dünnen Werkstücken können zusätzliche Maßnahmen zur Stabilisierung erforderlich sein. Außerdem muss berücksichtigt werden, dass Werkstücke mit stark wechselnden Durchmessern, Schultern oder komplexen Konturen nicht ohne Weiteres im Durchlaufschleifen bearbeitet werden können. Für solche Teile kann das Einstechschleifen oder ein anderes Schleifverfahren geeigneter sein.
Die Automatisierung ist ein wichtiger Faktor für die Wirtschaftlichkeit moderner spitzenloser Rundschleifmaschinen. Automatische Zuführsysteme können Werkstücke aus Magazinen, Vibrationsförderern oder speziellen Transportsystemen übernehmen. Nach der Bearbeitung werden die fertigen Teile automatisch abgeführt und gegebenenfalls einer Mess- oder Reinigungsstation zugeführt. Bei komplexeren Produktionslinien kann eine übergeordnete Steuerung die Materialversorgung, die Maschinenparameter und die Qualitätsdaten koordinieren. Dadurch wird es möglich, die Maschine mit geringem manuellem Eingriff über längere Produktionszeiträume zu betreiben.
Die automatische Durchmessermessung kann die Prozesssicherheit zusätzlich verbessern. Während oder nach der Bearbeitung erfasst ein geeignetes Messsystem den Werkstückdurchmesser und vergleicht ihn mit den vorgegebenen Sollwerten. Bei festgestellten Abweichungen kann die Steuerung eine Korrektur auslösen oder eine Warnmeldung ausgeben. Dadurch lassen sich Veränderungen infolge von Scheibenverschleiß, Temperaturänderungen oder anderen Prozessfaktoren frühzeitig erkennen. Die Messsysteme müssen jedoch regelmäßig überprüft und unter geeigneten Bedingungen betrieben werden, damit die Messergebnisse zuverlässig sind. Für besonders hohe Anforderungen können zusätzlich Rundheits- und Zylindrizitätsmessungen erforderlich sein.
Bei der Auswahl einer spitzenlosen Rundschleifmaschine müssen mehrere technische Kriterien berücksichtigt werden. Dazu gehören der minimale und maximale Werkstückdurchmesser, die mögliche Werkstücklänge, die Schleifscheibenabmessungen, die Spindelleistung, die zulässigen Drehzahlen und die erreichbaren Genauigkeiten. Ebenso wichtig sind die Art des Schleifverfahrens, die erforderliche Produktionsleistung und die Möglichkeit zur Integration in eine automatisierte Fertigungslinie. Für eine Serienproduktion mit konstanten Werkstückgeometrien kann eine spezialisierte Durchlaufschleifmaschine besonders wirtschaftlich sein. Für wechselnde Werkstücktypen oder komplexere Konturen kann dagegen eine Maschine mit flexibler Einstellbarkeit und geeigneter CNC-Steuerung Vorteile bieten.
Die Investitionsentscheidung sollte nicht ausschließlich anhand des Anschaffungspreises getroffen werden. Auch die Kosten für Schleifscheiben, Regelscheiben, Kühlschmierstoff, Wartung, Energieverbrauch und Bedienpersonal müssen berücksichtigt werden. Eine Maschine mit hoher theoretischer Produktivität ist nur dann wirtschaftlich, wenn sie die geforderten Qualitätsmerkmale zuverlässig erreicht und mit möglichst geringen Stillstandszeiten betrieben werden kann. Ebenso spielen Rüstzeiten und die Dauer der Prozessoptimierung eine wichtige Rolle. Bei hohen Stückzahlen können bereits geringe Verbesserungen der Zykluszeit erhebliche Auswirkungen auf die Gesamtkosten haben.
Die Wartung einer spitzenlosen Rundschleifmaschine muss systematisch geplant werden. Die Führungsflächen, Spindellagerungen, Antriebe und Kühlschmierstoffanlagen müssen regelmäßig überprüft werden. Ebenso sind die Schleif- und Regelscheiben auf Verschleiß und Beschädigungen zu kontrollieren. Ungewöhnliche Schwingungen, Geräusche oder Veränderungen der Oberflächenqualität können auf technische Probleme hinweisen. Werden solche Anzeichen frühzeitig erkannt, lassen sich häufig größere Schäden und längere Produktionsunterbrechungen vermeiden. Eine dokumentierte Wartung hilft dabei, den Zustand der Maschine zu überwachen und erforderliche Instandhaltungsmaßnahmen rechtzeitig durchzuführen.
Die Arbeitssicherheit besitzt auch bei spitzenlosen Rundschleifmaschinen höchste Priorität. Schleif- und Regelscheiben müssen für die vorgesehenen Betriebsbedingungen geeignet sein und innerhalb ihrer zulässigen Drehzahlgrenzen betrieben werden. Schutzabdeckungen müssen korrekt montiert sein, und der Zugang zu rotierenden Komponenten muss während des Betriebs verhindert werden. Auch die Werkstückzuführung muss so gestaltet sein, dass Werkstücke nicht unkontrolliert aus dem Schleifbereich austreten können. Bei automatisierten Anlagen müssen zusätzlich die Sicherheitsfunktionen der Zuführsysteme, der Schutztüren und der Maschinensteuerung zuverlässig arbeiten.
Die langfristige Leistungsfähigkeit einer spitzenlosen Rundschleifmaschine hängt letztlich vom Zusammenspiel aller Maschinenkomponenten und Prozessparameter ab. Eine stabile Maschinenkonstruktion, präzise Spindeln, geeignete Schleif- und Regelscheiben, eine korrekt eingestellte Werkstückauflage und eine wirksame Kühlschmierstoffversorgung bilden die Grundlage für eine reproduzierbare Fertigung. Hinzu kommen eine fachgerechte Einrichtung, eine zuverlässige Prozessüberwachung und eine konsequente Wartung. Wenn diese Faktoren sorgfältig aufeinander abgestimmt werden, lassen sich zylindrische Präzisionsbauteile mit hoher Produktivität, engen Toleranzen und gleichbleibender Oberflächenqualität herstellen. Aus diesem Grund gehören spitzenlose Rundschleifmaschinen zu den wichtigsten Technologien für die automatisierte Serienfertigung rotationssymmetrischer Präzisionsteile.
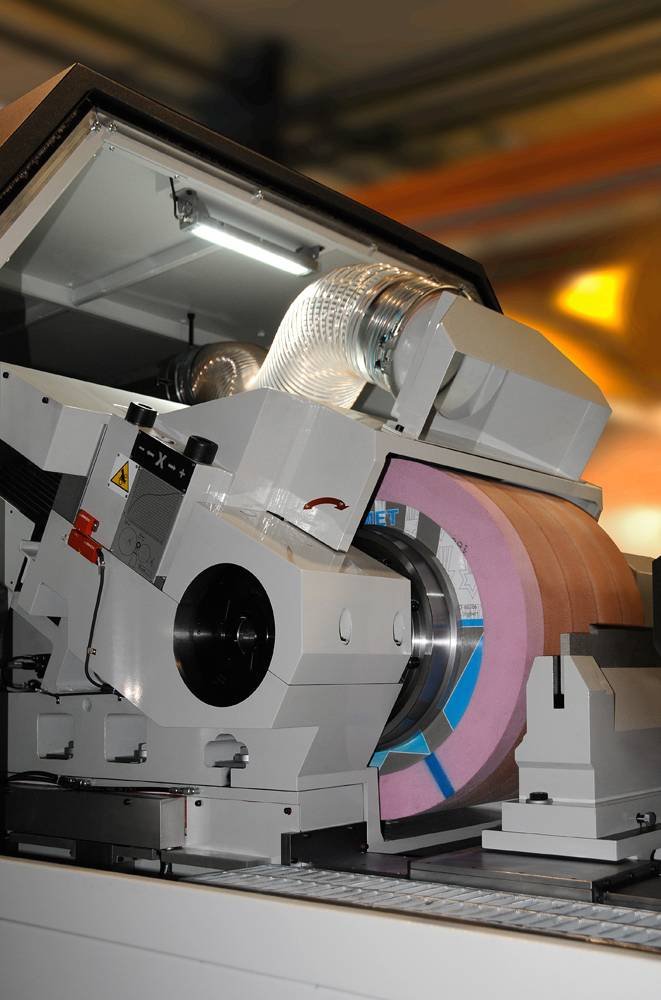
Ein weiterer wichtiger Aspekt bei der Auslegung einer spitzenlosen Rundschleifmaschine ist die dynamische Stabilität des gesamten Schleifsystems. Während des Betriebs wirken die Schleifscheibe, die Regelscheibe und das Werkstück als miteinander gekoppelte mechanische Elemente. Jede dieser Komponenten besitzt eigene Schwingungseigenschaften, die sich gegenseitig beeinflussen können. Wenn die Prozessparameter ungünstig gewählt werden oder einzelne Maschinenkomponenten Verschleiß aufweisen, können selbsterregte Schwingungen entstehen. Diese Schwingungen beeinträchtigen nicht nur die Oberflächenqualität, sondern können auch zu periodischen Durchmesserabweichungen und einer Verschlechterung der Rundheit führen. Besonders bei hohen Produktionsgeschwindigkeiten ist deshalb darauf zu achten, dass die Maschine über eine ausreichende Steifigkeit und eine geeignete Schwingungsdämpfung verfügt.
Die Schwingungsanalyse kann dazu beitragen, die Ursachen solcher Probleme zu identifizieren. Durch die Messung der Schwingungsbeschleunigung an der Schleifspindel, der Regelscheibeneinheit oder anderen relevanten Maschinenkomponenten lassen sich bestimmte Frequenzbereiche untersuchen. Charakteristische Schwingungsmuster können Hinweise auf Unwuchten, Lagerprobleme, ungleichmäßigen Scheibenverschleiß oder ungünstige Prozessbedingungen liefern. Eine Unwucht der Schleifscheibe erzeugt beispielsweise periodische Kräfte, deren Frequenz mit der Drehzahl zusammenhängt. Werden solche Einflüsse nicht rechtzeitig erkannt, können sie die Maßhaltigkeit und die Lebensdauer der Maschine beeinträchtigen. Deshalb ist das dynamische Verhalten bei der Entwicklung und Inbetriebnahme einer Präzisionsschleifmaschine sorgfältig zu berücksichtigen.
Die Auswuchtung der Schleifscheibe ist eine grundlegende Voraussetzung für einen ruhigen Maschinenlauf. Bereits kleine Massenunterschiede können bei hohen Drehzahlen erhebliche Fliehkräfte verursachen. Vor allem bei großen Schleifscheiben und hohen Umfangsgeschwindigkeiten ist eine sorgfältige Auswuchtung notwendig. Je nach Maschinenausstattung erfolgt die Auswuchtung außerhalb der Maschine oder mithilfe integrierter Auswuchtsysteme. Automatische Systeme können Veränderungen der Unwucht während des Betriebs erkennen und teilweise selbstständig korrigieren. Dies ist insbesondere bei anspruchsvollen Schleifprozessen von Vorteil, bei denen bereits geringe Schwingungen zu sichtbaren Oberflächenfehlern führen können. Die Auswuchtung ersetzt jedoch nicht die regelmäßige Kontrolle der Schleifscheibe auf Beschädigungen, Verschleiß und korrekten Sitz auf der Spindel.
Bei der Konstruktion einer spitzenlosen Rundschleifmaschine muss außerdem die thermische Stabilität der einzelnen Baugruppen berücksichtigt werden. Die Schleifspindel, die Regelscheibenspindel und die Antriebssysteme erzeugen während des Betriebs Wärme. Gleichzeitig erwärmt sich der Kühlschmierstoff durch den Kontakt mit den Schleifscheiben und dem Werkstück. Wenn sich die Temperatur der Maschinenstruktur verändert, können sich Abstände, Winkel und Positionen zwischen den einzelnen Komponenten geringfügig verschieben. Solche Veränderungen können insbesondere bei langen Produktionszyklen zu Maßabweichungen führen. Deshalb werden hochwertige Maschinen häufig mit geeigneten Kühlkonzepten, temperaturstabilen Komponenten und konstruktiven Maßnahmen zur Verringerung thermischer Verformungen ausgestattet.
Ein kontrolliertes Aufwärmen der Maschine kann dazu beitragen, die Maßhaltigkeit zu verbessern. Nach dem Einschalten befinden sich die Spindeln, Führungen und Antriebe zunächst in einem anderen thermischen Zustand als während des späteren Produktionsbetriebs. Wenn unmittelbar nach dem Start besonders enge Toleranzen gefordert sind, können diese Temperaturunterschiede zu Schwankungen führen. Ein definierter Aufwärmzyklus ermöglicht es, die Maschine vor der Fertigung kritischer Werkstücke in einen stabileren Betriebszustand zu bringen. Bei hochpräzisen Anwendungen können außerdem die Temperatur des Kühlschmierstoffs und die Umgebungstemperatur überwacht werden. Entscheidend ist, dass die Prozessbedingungen während der gesamten Produktion möglichst konstant bleiben.
Die Werkstückgeometrie beeinflusst die Wahl des geeigneten Schleifverfahrens erheblich. Das Durchlaufschleifen eignet sich vor allem für rotationssymmetrische Werkstücke mit einem weitgehend konstanten Durchmesser. Wenn das Werkstück jedoch mehrere Absätze, unterschiedliche Durchmesserbereiche oder definierte Stirnflächen besitzt, muss geprüft werden, ob das Einstechschleifen oder ein anderes Bearbeitungsverfahren besser geeignet ist. Beim Einstechschleifen wird das Werkstück in einer bestimmten axialen Position zwischen Schleif- und Regelscheibe gehalten. Die Schleifscheibe wird radial zugestellt, bis das gewünschte Maß erreicht ist. Mit einer entsprechend profilierten Schleifscheibe können bei geeigneter Geometrie auch bestimmte Konturen und mehrere Durchmesserbereiche in einem Arbeitsgang bearbeitet werden.
Die Herstellung abgestufter Werkstücke stellt besondere Anforderungen an die Gestaltung der Schleifscheibe und die Positionierung der Werkstückauflage. Wenn ein Bauteil beispielsweise einen langen zylindrischen Abschnitt und einen kleineren Durchmesser am Ende besitzt, muss die Schleifscheibe so ausgelegt werden, dass die erforderlichen Flächen erreicht werden, ohne benachbarte Bereiche unerwünscht zu bearbeiten. Gleichzeitig muss die Werkstückspannung beziehungsweise die Abstützung ausreichend stabil bleiben. Bei komplizierten Werkstückkonturen kann es erforderlich sein, mehrere Schleifoperationen vorzusehen oder unterschiedliche Maschinen einzusetzen. Die Entscheidung sollte anhand der erforderlichen Genauigkeit, der Stückzahl und der erreichbaren Prozesssicherheit getroffen werden.
Besondere Aufmerksamkeit erfordert das Schleifen sehr kleiner Werkstücke. Kleine Stifte, Nadeln und Präzisionsbolzen besitzen häufig einen geringen Durchmesser und können empfindlich auf seitliche Kräfte reagieren. Die Werkstückauflage muss deshalb besonders präzise eingestellt werden, damit das Bauteil während des Schleifens nicht ausweicht oder instabil wird. Auch die Abmessungen der Schleifscheiben, die Vorschubgeschwindigkeit und die Regelscheibendrehzahl müssen an die geringe Werkstückgröße angepasst werden. Bei solchen Anwendungen ist es oft sinnvoll, die Werkstückzuführung und die Entnahme zu automatisieren, da manuelle Eingriffe die Produktivität begrenzen und die Gefahr von Beschädigungen erhöhen können.
Bei sehr kleinen Werkstückdurchmessern gewinnt auch die Oberflächenspannung des Kühlschmierstoffs im Verhältnis zur Werkstückgröße an Bedeutung. Die Flüssigkeit muss zuverlässig in die Schleifzone gelangen, ohne die Werkstückbewegung unnötig zu beeinflussen. Gleichzeitig müssen die entstehenden feinen Schleifpartikel zuverlässig aus dem Bearbeitungsbereich entfernt werden. Eine unzureichende Filtration kann dazu führen, dass sich Partikel zwischen Werkstück und Schleifscheibe festsetzen und Kratzer verursachen. Besonders bei Bauteilen für Präzisionsmechanismen, medizinische Instrumente oder feinmechanische Baugruppen sind deshalb saubere Prozessbedingungen und eine sorgfältig abgestimmte Kühlschmierstoffversorgung wichtig.
Ein weiteres Anwendungsgebiet ist die Herstellung von Kolbenstangen und Führungsstangen für hydraulische und pneumatische Systeme. Diese Bauteile müssen häufig über größere Längen einen gleichmäßigen Durchmesser und eine hohe Geradheit aufweisen. Je nach Werkstückgeometrie und Fertigungskonzept kann das spitzenlose Rundschleifen zur Herstellung präziser zylindrischer Oberflächen eingesetzt werden. Allerdings müssen die Anforderungen an Geradheit, Oberflächenrauheit und gegebenenfalls eine nachfolgende Beschichtung gemeinsam betrachtet werden. Bei Kolbenstangen, die anschließend hartverchromt oder mit einer anderen verschleißbeständigen Schicht versehen werden, muss die Bearbeitungsfolge so geplant werden, dass das erforderliche Endmaß nach allen Prozessschritten erreicht wird.
Die Geradheit eines Werkstücks ist nicht mit der Rundheit oder der Zylindrizität gleichzusetzen. Während die Rundheit die Kontur eines einzelnen Querschnitts beschreibt, bezieht sich die Geradheit auf die Abweichung einer Linie oder einer Werkstückachse von einer idealen Geraden. Ein Bauteil kann einen nahezu perfekten kreisförmigen Querschnitt besitzen und trotzdem über seine Länge gekrümmt sein. Beim spitzenlosen Schleifen kann die Geradheit durch eine ungleichmäßige Abstützung, innere Werkstückspannungen, thermische Einflüsse oder eine fehlerhafte Einstellung der Maschine beeinflusst werden. Bei langen Werkstücken muss deshalb die gesamte Werkstückführung berücksichtigt werden, damit während des Schleifens keine unerwünschten seitlichen Bewegungen entstehen.
Innere Spannungen im Werkstück können ebenfalls die Bearbeitungsqualität beeinflussen. Sie entstehen beispielsweise durch Walzen, Ziehen, Drehen, Härten oder andere thermische und mechanische Fertigungsverfahren. Wenn beim Schleifen Material von der Oberfläche abgetragen wird, kann sich das Spannungsverhältnis im Werkstück verändern. Dadurch kann sich das Bauteil leicht verformen, obwohl die Bearbeitung zunächst korrekt erscheint. Bei besonders anspruchsvollen Komponenten ist es daher wichtig, die gesamte Prozesskette zu berücksichtigen. Eine geeignete Wärmebehandlung, eine spannungsarme Vorbearbeitung und eine gleichmäßige Materialabnahme können dazu beitragen, unerwünschte Formänderungen zu reduzieren.
Die Qualitätssicherung beginnt idealerweise bereits vor dem eigentlichen Schleifprozess. Die Rohteile sollten hinsichtlich ihrer Abmessungen, ihrer Oberflächenbeschaffenheit und ihrer möglichen Beschädigungen kontrolliert werden. Stark schwankende Ausgangsdurchmesser können zu unterschiedlichen Schleifzeiten und wechselnden thermischen Belastungen führen. Bei großen Serien empfiehlt es sich deshalb, die Rohteilqualität innerhalb definierter Grenzen zu halten. Zusätzlich können Werkstücke vor dem Schleifen gereinigt werden, um anhaftende Partikel, Ölreste oder andere Verunreinigungen zu entfernen. Eine kontrollierte Ausgangsqualität erleichtert die Einstellung der Maschine und trägt zur Verringerung der Ausschussrate bei.
Während der Produktion können statistische Verfahren zur Überwachung der Prozessfähigkeit eingesetzt werden. Dabei werden regelmäßig ausgewählte Werkstücke gemessen und die Ergebnisse dokumentiert. Aus den Messdaten lassen sich Trends erkennen, beispielsweise eine allmähliche Durchmesserveränderung infolge von Scheibenverschleiß oder eine zunehmende Streuung aufgrund instabiler Prozessbedingungen. Wenn die Messwerte systematisch ausgewertet werden, können Korrekturmaßnahmen rechtzeitig eingeleitet werden. Dies ist besonders bei großen Serien hilfreich, bei denen eine geringe Maßabweichung über viele Werkstücke hinweg erhebliche wirtschaftliche Folgen haben kann.
Die Prozessfähigkeit wird unter anderem durch die Streuung der gefertigten Maße bestimmt. Selbst wenn der Mittelwert eines Durchmessers innerhalb der vorgegebenen Toleranz liegt, kann eine zu große Streuung dazu führen, dass einzelne Werkstücke außerhalb der zulässigen Grenzen liegen. Deshalb müssen nicht nur die durchschnittlichen Maße, sondern auch die Wiederholbarkeit und Stabilität des Schleifprozesses betrachtet werden. Eine geeignete Kombination aus Maschinensteifigkeit, konstanten Schleifbedingungen, zuverlässiger Messung und regelmäßiger Wartung kann die Streuung verringern. Bei automatisierten Fertigungslinien lassen sich die Messdaten zusätzlich zur Prozessregelung verwenden, um Veränderungen frühzeitig zu erkennen.
Die Abrichtstrategie besitzt einen direkten Einfluss auf die Prozessfähigkeit. Wenn die Schleifscheibe über längere Zeit ohne ausreichendes Abrichten betrieben wird, kann sich ihre Schneidfähigkeit verändern. Dadurch können die Schleifkräfte ansteigen, die Wärmeentwicklung zunehmen und die Maßhaltigkeit schwanken. Wird dagegen zu häufig abgerichtet, steigt der Scheibenverschleiß und die Produktionszeit kann unnötig verlängert werden. Die optimale Abrichtfrequenz hängt von der Werkstoffgruppe, dem Schleifaufmaß, der Scheibenspezifikation und den Anforderungen an die Oberflächenqualität ab. Bei stabilen Serienprozessen kann ein festgelegter Abrichtzyklus verwendet werden, während bei wechselnden Bedingungen eine zustandsabhängige Strategie sinnvoll sein kann.
Für die Regelscheibe ist die Oberflächenbeschaffenheit besonders wichtig, da sie den Reibschluss mit dem Werkstück bestimmt. Eine ungeeignete oder verschlissene Oberfläche kann dazu führen, dass das Werkstück nicht gleichmäßig angetrieben wird. Dies kann sich in einer schwankenden Drehzahl, einem unregelmäßigen axialen Vorschub oder einer instabilen Lage im Schleifspalt äußern. Die Regelscheibe muss deshalb nicht nur geometrisch korrekt sein, sondern auch eine für die jeweilige Anwendung geeignete Oberflächenstruktur besitzen. Bei der Auswahl und Instandhaltung der Regelscheibe müssen sowohl die Werkstoffeigenschaften als auch die Anforderungen an die Werkstückoberfläche berücksichtigt werden.
Die Werkstückauflage muss ebenfalls regelmäßig kontrolliert werden, weil sie während des Betriebs einem kontinuierlichen Verschleiß ausgesetzt ist. Wenn sich die Auflagenhöhe verändert, kann sich die Lage des Werkstücks gegenüber den Schleif- und Regelscheiben verschieben. Dadurch verändern sich die Kontaktbedingungen und möglicherweise auch die erreichbare Rundheit. Eine beschädigte, eingelaufene oder ungeeignet positionierte Auflage kann selbst dann zu Problemen führen, wenn Schleifspindel und Regelscheibenspindel einwandfrei arbeiten. Deshalb gehört die Kontrolle der Auflage zu den grundlegenden Maßnahmen bei der Einrichtung und Wartung einer spitzenlosen Rundschleifmaschine.
Bei der Auswahl einer neuen Maschine sollte außerdem geprüft werden, welche Einstellmöglichkeiten für unterschiedliche Werkstückdurchmesser zur Verfügung stehen. Eine Maschine, die regelmäßig sehr unterschiedliche Werkstücke bearbeiten soll, benötigt eine ausreichend flexible Konstruktion und ein geeignetes Einstellkonzept. Dabei spielen der mögliche Abstand zwischen Schleif- und Regelscheibe, die Positionierbarkeit der Werkstückauflage, die Abrichtmöglichkeiten und die verfügbaren Regelbereiche der Antriebe eine wichtige Rolle. Für eine spezialisierte Serienfertigung kann dagegen eine auf einen engen Werkstückbereich optimierte Maschine vorteilhaft sein, weil sie kürzere Rüstzeiten und eine besonders stabile Prozessführung ermöglichen kann.
Auch die Zugänglichkeit für Wartungs- und Rüstarbeiten sollte bei der Maschinenkonstruktion berücksichtigt werden. Schleifscheiben müssen sicher gewechselt und abgerichtet werden können. Kühlschmierstoffbehälter, Filteranlagen und Schutzabdeckungen müssen für regelmäßige Reinigungsarbeiten zugänglich sein. Wenn Wartungsarbeiten unnötig kompliziert sind, können sie im Produktionsalltag verzögert werden, was langfristig die Zuverlässigkeit der Anlage beeinträchtigt. Eine gut konstruierte Maschine ermöglicht deshalb nicht nur eine präzise Bearbeitung, sondern unterstützt auch eine einfache und sichere Instandhaltung.
Bei der Planung einer automatisierten Fertigungslinie muss die spitzenlose Rundschleifmaschine als Teil des gesamten Materialflusses betrachtet werden. Die Zuführung muss Werkstücke zuverlässig und in der richtigen Orientierung bereitstellen, während die Entnahme einen störungsfreien Abtransport der fertigen Teile sicherstellen muss. Zwischen den einzelnen Anlagen dürfen keine unnötigen Engpässe entstehen. Wenn die Schleifmaschine schneller arbeitet als die vorgelagerten Prozesse, kann sie nicht dauerhaft mit ihrer maximalen Leistung betrieben werden. Umgekehrt kann eine unzureichende Abführung der fertigen Werkstücke zu Maschinenstillständen führen. Eine sorgfältige Abstimmung der Zykluszeiten und Pufferkapazitäten ist daher für die Gesamtproduktivität entscheidend.
Die Digitalisierung eröffnet zusätzliche Möglichkeiten zur Überwachung und Optimierung des Schleifprozesses. Moderne Steuerungen können Produktionsmengen, Maschinenlaufzeiten, Stillstandsgründe und ausgewählte Prozessparameter erfassen. Diese Daten ermöglichen es, die tatsächliche Maschinenverfügbarkeit zu bewerten und wiederkehrende Störungen systematisch zu untersuchen. Werden beispielsweise häufige Unterbrechungen durch die Werkstückzuführung festgestellt, kann die Automatisierung gezielt verbessert werden. Wenn dagegen die Maßkorrekturen übermäßig häufig erforderlich sind, sollte die Stabilität des Schleifprozesses genauer analysiert werden. Die Datenerfassung ermöglicht somit eine sachliche Bewertung der Maschinenleistung und unterstützt kontinuierliche Verbesserungsmaßnahmen.
Die Zukunft der spitzenlosen Rundschleiftechnik wird wesentlich durch höhere Automatisierung, verbesserte Prozessüberwachung und eine stärkere Integration in digitale Produktionssysteme geprägt sein. Intelligente Sensorik kann dazu beitragen, Verschleißzustände frühzeitig zu erkennen und Wartungsmaßnahmen bedarfsgerecht zu planen. Gleichzeitig ermöglichen verbesserte Schleifmittel und optimierte Scheibenkonstruktionen eine höhere Produktivität bei kontrollierter thermischer Belastung. Die mechanische Präzision bleibt dabei weiterhin die Grundlage des Verfahrens. Auch die fortschrittlichste Steuerung kann eine unzureichende Maschinensteifigkeit, eine fehlerhafte Werkstückauflage oder eine beschädigte Schleifscheibe nicht vollständig kompensieren.
Spitzenlose Rundschleifmaschinen verbinden eine präzise Werkstückführung mit einer wirtschaftlichen und häufig vollständig automatisierbaren Bearbeitung. Ihr besonderer Vorteil besteht darin, dass zylindrische Werkstücke ohne aufwendige Einzelspannung geschliffen werden können. Durch die richtige Auswahl der Schleif- und Regelscheiben, eine präzise Einstellung der Werkstückauflage und eine kontrollierte Führung des gesamten Schleifprozesses lassen sich hohe Stückzahlen mit gleichbleibender Qualität herstellen. Für die erfolgreiche Anwendung müssen jedoch Werkstückgeometrie, Werkstoff, Maschinenkonfiguration und Prozessparameter sorgfältig aufeinander abgestimmt werden. Eine fachgerechte Einrichtung, eine konsequente Qualitätskontrolle und eine regelmäßige Wartung bilden die Grundlage für eine langfristig zuverlässige und wirtschaftliche Fertigung.
Werkzeugschleifmaschine
Werkzeugschleifmaschinen sind ein wesentlicher Bestandteil der modernen Fertigungstechnik, da sie die Herstellung, Instandsetzung und präzise Nachbearbeitung von Werkzeugen ermöglichen, die in zahlreichen industriellen Produktionsprozessen eingesetzt werden. Ihre Hauptaufgabe besteht darin, Schneiden, Freiflächen, Spanflächen, Konturen und funktionelle Geometrien mit hoher Genauigkeit zu erzeugen oder wiederherzustellen. Dabei kommen sie insbesondere bei der Bearbeitung von Bohrern, Fräsern, Reibahlen, Gewindewerkzeugen, Drehwerkzeugen, Räumwerkzeugen und Sonderwerkzeugen zum Einsatz. Die Qualität eines geschliffenen Werkzeugs beeinflusst unmittelbar die Maßhaltigkeit des später bearbeiteten Werkstücks, die Oberflächengüte, die erreichbare Schnittgeschwindigkeit, die Standzeit des Werkzeugs und die Wirtschaftlichkeit des gesamten Fertigungsprozesses.
Im Gegensatz zu herkömmlichen Schleifmaschinen, die überwiegend zur Bearbeitung von Werkstückoberflächen eingesetzt werden, müssen Werkzeugschleifmaschinen besonders komplexe Schneidengeometrien erzeugen können. Dazu gehören definierte Spanwinkel, Freiwinkel, Drallwinkel, Spitzenwinkel, Schneidenradien und Übergangsradien. Bei mehrschneidigen Werkzeugen müssen diese Geometrien über den gesamten Umfang gleichmäßig ausgeführt werden, damit alle Schneiden möglichst gleichmäßig am Zerspanungsprozess teilnehmen. Bereits geringe Abweichungen zwischen den einzelnen Schneiden können zu ungleichmäßiger Belastung, erhöhten Schnittkräften, Vibrationen und vorzeitigem Werkzeugverschleiß führen. Aus diesem Grund sind eine hohe Positioniergenauigkeit, eine stabile Maschinenstruktur und eine präzise Abstimmung der einzelnen Bewegungsachsen von entscheidender Bedeutung.
Die konstruktive Ausführung einer Werkzeugschleifmaschine hängt stark von der Art der zu bearbeitenden Werkzeuge ab. Einfache Werkzeugschleifmaschinen werden hauptsächlich zum Nachschleifen geradliniger Schneiden und zur Instandhaltung von Drehmeißeln, Fräsern oder Bohrern verwendet. Universelle Werkzeugschleifmaschinen verfügen dagegen über verstellbare Schleifspindeln, schwenkbare Werkstückaufnahmen und mehrere Bewegungsachsen, sodass unterschiedliche Werkzeugtypen und Schneidengeometrien bearbeitet werden können. CNC-Werkzeugschleifmaschinen stellen die technisch anspruchsvollste Gruppe dar. Sie ermöglichen die automatisierte Herstellung komplexer Werkzeuge anhand digitaler Geometriemodelle und gespeicherter Bearbeitungsprogramme. Durch die koordinierte Bewegung mehrerer Linear- und Drehachsen können auch komplizierte dreidimensionale Schneidenformen mit reproduzierbarer Genauigkeit erzeugt werden.
Das Maschinenbett bildet die tragende Grundlage der gesamten Anlage. Es muss ausreichend steif sein, um die während des Schleifvorgangs auftretenden Kräfte aufzunehmen und unerwünschte Relativbewegungen zwischen Schleifscheibe und Werkstück zu verhindern. Gleichzeitig muss die Konstruktion eine gute Dämpfung gegenüber dynamischen Anregungen bieten, da Schwingungen unmittelbar auf die Schneidenqualität und die Oberflächenbeschaffenheit einwirken können. Je nach Maschinenkonzept kommen Grauguss, geschweißte Stahlkonstruktionen, mineralische Werkstoffe oder Verbundwerkstoffe zum Einsatz. Grauguss bietet eine gute Schwingungsdämpfung und lässt sich wirtschaftlich zu komplexen Maschinenstrukturen verarbeiten. Mineralguss kann aufgrund seiner hohen inneren Dämpfung besonders bei Maschinen mit hohen Anforderungen an die Oberflächenqualität und Prozessstabilität Vorteile bieten. Die tatsächliche Leistungsfähigkeit hängt jedoch nicht allein vom Werkstoff ab, sondern ebenso von der Konstruktion, den Führungen, den Verbindungselementen und der Qualität der Montage.
Die Führungen der Maschinenachsen müssen eine gleichmäßige Bewegung ohne Stick-Slip-Effekte, übermäßiges Spiel oder lokale Steifigkeitsschwankungen ermöglichen. Bei konventionellen Maschinen werden häufig präzise Gleitführungen eingesetzt, während moderne CNC-Anlagen vielfach über vorgespannte Linearführungen oder hydrostatische Führungssysteme verfügen. Die Auswahl richtet sich nach der erforderlichen Genauigkeit, der Belastung, der Bewegungsgeschwindigkeit und den thermischen Bedingungen. Für die Erzeugung komplexer Werkzeugprofile ist insbesondere die geometrische Beziehung zwischen den einzelnen Achsen entscheidend. Eine geringe Abweichung in der Geradheit einer Linearachse oder im Schwenkzentrum einer Drehachse kann dazu führen, dass sich der tatsächliche Schleifpunkt von der programmierten Position unterscheidet. Solche Fehler wirken sich besonders bei kleinen Werkzeugdurchmessern und engen Toleranzen aus.
Die Schleifspindel gehört zu den wichtigsten Baugruppen einer Werkzeugschleifmaschine. Sie muss die Schleifscheibe mit einer definierten Drehzahl antreiben und dabei eine hohe Rundlaufgenauigkeit, ausreichende Steifigkeit und geringe Schwingungsanregung gewährleisten. Die Spindellagerung wird entsprechend der Drehzahl, der auftretenden radialen und axialen Belastungen sowie der geforderten thermischen Stabilität ausgelegt. Präzisionswälzlager sind bei vielen Anwendungen eine bewährte Lösung. Für besonders hohe Drehzahlen und anspruchsvolle Genauigkeitsanforderungen kommen auch hydrostatische oder aerostatische Lagerungen zum Einsatz. Bei der Auswahl der Spindel müssen außerdem die zulässigen Schleifscheibendurchmesser, die erforderliche Leistung, das Drehmoment und die maximal zulässige Umfangsgeschwindigkeit berücksichtigt werden. Eine hohe Spindeldrehzahl allein garantiert noch keine bessere Bearbeitungsqualität. Entscheidend ist, dass Drehzahl, Scheibendurchmesser, Schleifmittel, Werkstoff und Prozessparameter aufeinander abgestimmt sind.
Die Schleifscheibe übernimmt die eigentliche Materialabtragung. Ihre Eigenschaften werden im Wesentlichen durch das Schleifkorn, die Korngröße, die Bindung, die Härte und die Porosität bestimmt. Als Schleifmittel werden unter anderem Korund, Siliziumkarbid, kubisches Bornitrid und synthetischer Diamant verwendet. Korund eignet sich für zahlreiche Anwendungen an gehärteten und ungehärteten Stählen. Siliziumkarbid wird häufig bei Werkstoffen eingesetzt, bei denen seine besonderen Schneideigenschaften Vorteile bieten. Kubisches Bornitrid, kurz CBN, ist insbesondere für das Schleifen gehärteter Stähle von großer Bedeutung, da es eine hohe Warmhärte und Verschleißbeständigkeit aufweist. Diamantschleifscheiben werden bevorzugt für Hartmetall, Keramik und andere geeignete harte Werkstoffe eingesetzt. Bei eisenhaltigen Werkstoffen müssen die chemischen und thermischen Wechselwirkungen zwischen Schleifmittel und Werkstoff berücksichtigt werden, weshalb Diamant nicht für jede Stahlbearbeitung die geeignete Wahl ist.
Die Korngröße beeinflusst sowohl die Oberflächengüte als auch die Abtragsleistung. Grobe Körnungen ermöglichen bei geeigneten Bedingungen einen hohen Materialabtrag, können jedoch eine gröbere Oberfläche hinterlassen. Feine Körnungen werden häufig für die Endbearbeitung und die Erzeugung scharfer, maßgenauer Schneiden verwendet. Die Bindung hält die Schleifkörner zusammen und bestimmt, wie lange sie im Schleifkörper verbleiben, bevor sie durch Verschleiß oder Bruch freigegeben werden. Eine zu harte Schleifscheibe kann zum Zusetzen oder zum Verlust der erforderlichen Selbstschärfung neigen. Eine zu weiche Scheibe kann dagegen übermäßig schnell verschleißen und die Maßhaltigkeit beeinträchtigen. Deshalb muss die Schleifscheibenspezifikation anhand des Werkstoffs, der Kontaktfläche, der Bearbeitungsstrategie und der gewünschten Werkzeuggeometrie ausgewählt werden.
Bei der Herstellung von Werkzeugen ist das Abrichten der Schleifscheibe von besonderer Bedeutung. Durch das Abrichten wird die gewünschte Scheibengeometrie wiederhergestellt, während gleichzeitig die Schneidfähigkeit der Schleifkörner beeinflusst wird. Je nach Schleifscheibentyp und Anwendung kommen Diamantabrichter, rotierende Abrichtrollen oder spezielle Abrichtwerkzeuge zum Einsatz. Eine präzise abgerichtete Schleifscheibe ermöglicht eine gleichmäßige Materialabtragung und reduziert das Risiko unerwünschter Profilabweichungen. Bei komplexen Werkzeuggeometrien kann die Schleifscheibe ein genau definiertes Profil erhalten, das anschließend auf die Werkstückkontur übertragen wird. Abrichtfehler, Unrundheiten oder eine ungleichmäßige Scheibenoberfläche können sich unmittelbar auf die Schneidenform übertragen. Deshalb müssen Abrichtstrategie, Abrichtzustellung, Vorschub und die geometrische Ausrichtung des Abrichtwerkzeugs sorgfältig abgestimmt werden.
Die Werkstückaufnahme ist ebenfalls ein entscheidender Bestandteil der Werkzeugschleifmaschine. Bohrer, Fräser und Reibahlen müssen während des Schleifens sicher gespannt und präzise positioniert werden. Je nach Werkzeugtyp werden Spannzangen, Präzisionsspannfutter, Zentrierspitzen, spezielle Spannvorrichtungen oder direkt angetriebene Werkstückspindeln verwendet. Bei langen und schlanken Werkzeugen muss besonders darauf geachtet werden, dass die Spannung keine unzulässige Durchbiegung verursacht. Bei kleinen Werkzeugdurchmessern können bereits geringe Spannkräfte oder Rundlauffehler erhebliche Auswirkungen auf die Bearbeitungsgenauigkeit haben. Die Werkstückaufnahme muss daher nicht nur eine sichere Kraftübertragung gewährleisten, sondern auch eine reproduzierbare Ausrichtung der Werkzeugachse ermöglichen.
Bei der Bearbeitung mehrschneidiger Werkzeuge ist die Teilungsgenauigkeit zwischen den einzelnen Schneiden besonders wichtig. Ein Spiralbohrer besitzt beispielsweise zwei oder mehr Schneiden, deren Position und Geometrie aufeinander abgestimmt sein müssen. Werden die Schneiden unterschiedlich hoch geschliffen, übernimmt eine Schneide einen größeren Anteil der Zerspanungsarbeit. Dies führt zu erhöhten lokalen Belastungen, ungleichmäßigem Verschleiß und gegebenenfalls zu einer Abweichung des erzeugten Bohrungsdurchmessers. Bei Fräsern mit mehreren Zähnen können ähnliche Probleme auftreten. Eine hochwertige Werkzeugschleifmaschine muss deshalb eine präzise Drehpositionierung des Werkstücks ermöglichen und die Schleifbewegung synchron zur Werkstückrotation steuern.
Spiralbohrer gehören zu den häufigsten Werkzeugen, die auf Werkzeugschleifmaschinen hergestellt oder nachgeschliffen werden. Ihre Geometrie umfasst die Hauptschneiden, die Querschneide, die Freiflächen, die Spannuten und den Spitzenwinkel. Beim Nachschleifen müssen die beiden Hauptschneiden hinsichtlich Länge, Winkel und Höhe möglichst gleich ausgeführt werden. Der Spitzenwinkel wird entsprechend dem zu bearbeitenden Werkstoff und dem vorgesehenen Einsatz gewählt. Eine ungeeignete Spitzengeometrie kann den Zentriervorgang erschweren, die Vorschubkräfte erhöhen und die Standzeit verkürzen. Zusätzlich beeinflusst die Form der Querschneide die erforderliche Axialkraft beim Bohren. Durch spezielle Ausspitzgeometrien lässt sich die Querschneide verkleinern und das Eindringverhalten des Bohrers verbessern. CNC-Werkzeugschleifmaschinen können solche Geometrien automatisiert erzeugen und unterschiedliche Bohrertypen anhand gespeicherter Programme bearbeiten.
Bei Schaftfräsern müssen Umfangsschneiden und Stirnschneiden in ihrer Geometrie aufeinander abgestimmt sein. Der Freiwinkel beeinflusst die Reibung zwischen Werkzeug und Werkstück, während der Spanwinkel die Spanbildung und die auftretenden Schnittkräfte mitbestimmt. Bei der Herstellung von Kugelfräsern, Torusfräsern und Formfräsern sind zusätzliche geometrische Anforderungen zu berücksichtigen. Die Schneiden müssen entlang komplexer Konturen verlaufen und eine gleichmäßige Oberflächenqualität aufweisen. Besonders bei Werkzeugen für die Hochgeschwindigkeitsbearbeitung sind eine präzise Schneidengeometrie, eine ausgewogene Schneidenbelastung und eine hohe Rundlaufgenauigkeit erforderlich. Unregelmäßigkeiten an den Schneiden können bei hohen Drehzahlen zu erheblichen dynamischen Belastungen führen und sowohl die Werkzeugstandzeit als auch die Oberflächenqualität des bearbeiteten Werkstücks beeinträchtigen.
Die Herstellung von Gewindebohrern und Gewindefräsern stellt weitere Anforderungen an die Werkzeugschleiftechnik. Neben der Schneidengeometrie müssen die Gewindeform, die Teilung, die Freiflächen und die Spanräume präzise ausgeführt werden. Bei Gewindebohrern beeinflusst die Geometrie der Anschnittzone die Kraftaufnahme und die Qualität des erzeugten Gewindes. Unterschiedliche Werkstoffe und Bohrungsbedingungen erfordern unterschiedliche Anschnittformen und Schneidengeometrien. Bei Gewindefräsern muss die Werkzeugkontur so geschliffen werden, dass das erzeugte Gewinde innerhalb der vorgesehenen Toleranzen liegt. Die dafür erforderlichen Bewegungen werden bei modernen Maschinen durch koordinierte CNC-Achsen gesteuert. Eine exakte Synchronisation der Drehbewegung mit den Linearachsen ist notwendig, um Profilfehler und unzulässige Abweichungen der Gewindesteigung zu vermeiden.
Ein weiterer wichtiger Bereich ist das Schleifen von Reibahlen. Reibahlen werden eingesetzt, um bereits vorgefertigte Bohrungen auf ein genaues Endmaß zu bringen und deren Oberflächenqualität zu verbessern. Ihre Schneiden müssen gleichmäßig verteilt sein, damit die Bearbeitungskräfte möglichst gleichmäßig aufgenommen werden. Die Anzahl der Schneiden, die Geometrie der Spannuten, die Freiwinkel und die Schneidenfase beeinflussen das Bearbeitungsverhalten. Beim Schleifen von Reibahlen ist besonders auf die Maßhaltigkeit des Außendurchmessers und die Gleichmäßigkeit der Schneiden zu achten. Schon kleine Abweichungen können dazu führen, dass die Reibahle zu viel Material abträgt, klemmt oder eine unzureichende Oberflächenqualität erzeugt.
Werkzeugschleifmaschinen werden auch zur Herstellung von Formwerkzeugen eingesetzt, deren Schneiden eine besondere Kontur besitzen. Dazu gehören Profilfräser, Verzahnungswerkzeuge, Räumwerkzeuge und spezielle Werkzeuge für die Herstellung von Bauteilen mit komplexen Geometrien. Bei diesen Werkzeugen müssen mehrere Konturabschnitte exakt aufeinander abgestimmt werden. Die Programmierung erfolgt häufig auf Grundlage dreidimensionaler Werkzeugmodelle, aus denen die erforderlichen Schleifbahnen berechnet werden. Die Software berücksichtigt dabei die Geometrie der Schleifscheibe, mögliche Kollisionsbereiche, die Werkzeugorientierung und die erforderlichen Anstellwinkel. Eine zuverlässige Simulation vor der eigentlichen Bearbeitung hilft, Kollisionen zu vermeiden und die Prozesssicherheit zu erhöhen.
Die CNC-Steuerung moderner Werkzeugschleifmaschinen koordiniert mehrere Linear- und Drehachsen und ermöglicht dadurch die präzise Bearbeitung komplexer Werkzeugformen. Je nach Maschinenkonzept können drei bis sechs oder mehr simultan steuerbare Achsen zur Verfügung stehen. Die Linearachsen positionieren das Werkstück und die Schleifscheibe, während die Drehachsen die erforderliche Werkzeugorientierung und Teilbewegung herstellen. Die tatsächliche Anzahl der Achsen allein ist jedoch kein ausreichendes Qualitätskriterium. Entscheidend sind die geometrische Genauigkeit, die Auflösung der Messsysteme, die Regelgüte, die thermische Stabilität und die Qualität der Werkzeugschleifsoftware. Eine Maschine mit weniger Achsen kann bei geeigneten Werkzeugtypen hervorragende Ergebnisse erzielen, während komplexere Werkzeuge eine größere Zahl koordinierter Bewegungen erfordern.
Die Programmierung einer Werkzeugschleifmaschine umfasst mehr als die Festlegung einer einfachen Werkzeugbahn. Zunächst werden die Werkzeuggeometrie, der Rohling, die Schleifscheibendaten und die gewünschten Endabmessungen definiert. Anschließend werden die erforderlichen Schleifoperationen festgelegt, beispielsweise das Vorschleifen, das Profilieren, das Schlichten und das gezielte Nacharbeiten einzelner Schneidenbereiche. Die Software berechnet die Bewegungsbahnen unter Berücksichtigung der Kontaktgeometrie zwischen Schleifscheibe und Werkzeug. Gleichzeitig müssen sichere Anfahrbewegungen, geeignete Zustellungen und Kollisionsabstände eingehalten werden. Eine hochwertige Simulation berücksichtigt nicht nur die Achsbewegungen, sondern auch die räumlichen Abmessungen der Schleifscheibe, der Spannvorrichtung und des Werkstücks.
Die Genauigkeit der fertigen Werkzeuge hängt wesentlich von der thermischen Stabilität der Maschine ab. Während des Schleifens entstehen Wärme und Reibung, die sowohl das Werkstück als auch die Schleifscheibe, die Spindel und die Maschinenstruktur beeinflussen können. Temperaturänderungen führen zu Ausdehnungen, die sich bei hochpräzisen Werkzeugen als messbare Geometrieabweichungen bemerkbar machen. Besonders bei langen Werkzeugen oder kleinen Durchmessern können geringe Positionsänderungen bereits einen erheblichen Einfluss auf die Schneidengeometrie haben. Eine temperaturstabile Maschinenkonstruktion, kontrollierte Kühlmitteltemperaturen und eine geeignete Aufwärmstrategie tragen dazu bei, diese Effekte zu begrenzen. Bei besonders anspruchsvollen Anwendungen werden Temperaturmessungen und Kompensationsfunktionen eingesetzt, um thermisch bedingte Abweichungen zu reduzieren.
Die Kühlschmierung erfüllt beim Werkzeugschleifen mehrere Aufgaben. Sie führt Wärme aus der Kontaktzone ab, unterstützt den Abtransport der Schleifpartikel und kann die Reibungsverhältnisse im Schleifprozess verbessern. Eine unzureichende Kühlung kann zu Schleifbrand, thermischen Gefügeveränderungen, Mikrorissen oder Härteverlusten führen. Solche Schäden sind besonders kritisch bei Werkzeugen aus Schnellarbeitsstahl und bei bereits wärmebehandelten Werkzeugen. Auch Hartmetallwerkzeuge reagieren empfindlich auf ungeeignete thermische Bedingungen, da starke Temperaturgradienten Spannungen und Beschädigungen verursachen können. Die Kühlmittelzufuhr muss deshalb so ausgelegt sein, dass die Flüssigkeit zuverlässig in die Schleifkontaktzone gelangt. Gleichzeitig sind eine geeignete Filtration und die Kontrolle der Kühlmittelqualität erforderlich, um die Wiederverwendung des Mediums zu ermöglichen und die Prozessstabilität aufrechtzuerhalten.
Die Filtration des Schleifmediums ist besonders wichtig, weil feine Schleifpartikel und Werkstoffreste die Oberflächenqualität beeinträchtigen und den Verschleiß von Führungen, Pumpen und anderen Komponenten erhöhen können. Je nach Werkstoff und Bearbeitungsaufgabe werden Papierbandfilter, Magnetabscheider, Zentrifugen oder mehrstufige Filtersysteme eingesetzt. Bei sehr feinen Schleifprozessen kann eine besonders hohe Reinheit des Kühlmittels erforderlich sein. Die Auswahl des Filtersystems richtet sich nach der Partikelgröße, dem Material des Werkstücks, der verwendeten Schleifscheibe und dem erforderlichen Durchsatz. Eine unzureichende Filtration kann dazu führen, dass sich Partikel erneut in der Schleifzone ablagern und Kratzer oder lokale Oberflächenfehler verursachen.
Neben der thermischen Belastung ist die mechanische Belastung des Werkzeugs während des Schleifens zu berücksichtigen. Dünne Schneiden und schlanke Werkzeuge können sich unter Schleifkräften elastisch verformen. Dadurch entsteht unter Umständen eine Abweichung zwischen der während des Schleifens erreichten Form und der tatsächlichen Geometrie nach Entlastung. Bei kleinen Werkzeugdurchmessern müssen die Schleifkräfte deshalb möglichst niedrig und gleichmäßig gehalten werden. Eine geeignete Schleifscheibenauswahl, geringe Zustellungen, stabile Werkstückspannung und eine abgestimmte Schleifstrategie tragen dazu bei, Verformungen zu begrenzen. Bei langen Werkzeugen kann zusätzlich eine geeignete Abstützung erforderlich sein, sofern diese die Bearbeitung nicht behindert.
Die Qualitätssicherung von Werkzeugschleifmaschinen umfasst sowohl die Kontrolle der Maschine als auch die Vermessung der gefertigten Werkzeuge. Zur Prüfung der Maschine gehören die Kontrolle des Spindelrundlaufs, die Überprüfung der Achspositionierung, die Messung der geometrischen Genauigkeit und die Beurteilung des Schwingungsverhaltens. Die Werkzeuge selbst werden je nach Typ mit optischen Messsystemen, Werkzeugmessmaschinen, Profilprojektoren, Mikroskopen oder speziellen Messvorrichtungen geprüft. Dabei werden unter anderem Durchmesser, Rundlauf, Schneidenlänge, Spitzenwinkel, Freiwinkel, Drallwinkel und Schneidenversatz ermittelt. Bei komplexen Werkzeugen können dreidimensionale Messsysteme eingesetzt werden, um die tatsächliche Geometrie mit dem digitalen Sollmodell zu vergleichen.
Die Wiederholgenauigkeit ist für die industrielle Werkzeugfertigung von besonderer Bedeutung. Ein Werkzeug muss nach einem erneuten Einrichten oder bei der Herstellung einer weiteren Charge möglichst dieselben funktionalen Eigenschaften aufweisen. Abweichungen zwischen einzelnen Produktionsläufen können durch unterschiedliche Schleifscheibenzustände, Temperaturveränderungen, Spannfehler, Werkzeugverschleiß oder unzureichend definierte Prozessparameter entstehen. Um diese Einflüsse zu reduzieren, werden geeignete Referenzpunkte, standardisierte Einrichtverfahren und gespeicherte Bearbeitungsprogramme verwendet. Bei Serienfertigung können statistische Prozesskontrollen helfen, systematische Veränderungen frühzeitig zu erkennen. Dadurch lässt sich verhindern, dass größere Mengen fehlerhafter Werkzeuge produziert werden.
Das Nachschleifen gebrauchter Werkzeuge bildet einen wichtigen wirtschaftlichen Anwendungsbereich. Viele hochwertige Bohrer, Fräser und Sonderwerkzeuge können nach dem Verschleiß ihrer Schneiden erneut geschliffen werden, sofern der Grundkörper und die verbleibende Werkzeuggeometrie dies zulassen. Beim Nachschleifen muss zunächst festgestellt werden, welche Schneidenbereiche beschädigt sind und wie viel Material entfernt werden muss, um eine funktionsfähige Geometrie wiederherzustellen. Eine zu große Schleifzugabe reduziert den verbleibenden Werkzeugdurchmesser oder verkürzt die nutzbare Werkzeuglänge unnötig. Eine zu geringe Schleifzugabe kann dagegen beschädigte oder thermisch beeinträchtigte Schneidenbereiche zurücklassen. Deshalb ist eine geeignete Bewertung des Werkzeugzustands vor dem Schleifen entscheidend.
Bei beschichteten Werkzeugen muss zusätzlich berücksichtigt werden, dass der Schleifprozess die vorhandene Beschichtung beschädigen oder vollständig entfernen kann. Nach dem Nachschleifen ist deshalb häufig eine erneute Beschichtung erforderlich, wenn das Werkzeug wieder seine ursprünglichen Verschleiß- und Reibungseigenschaften erreichen soll. Vor einer Neubeschichtung müssen die Oberflächen gereinigt und gegebenenfalls vorbereitet werden. Die Schleifgeometrie muss außerdem so ausgeführt sein, dass die nachfolgende Beschichtung die funktionellen Schneidenbereiche nicht unzulässig verändert. Die Beschichtungsdicke kann insbesondere bei kleinen Werkzeugen einen relevanten Einfluss auf den Durchmesser und die Schneidengeometrie haben.
Automatisierung spielt bei modernen Werkzeugschleifmaschinen eine zunehmend wichtige Rolle. Automatische Werkstückladesysteme, Palettenwechsler, Werkzeugmagazine und integrierte Messsysteme ermöglichen einen längeren Betrieb ohne manuelle Eingriffe. Die Maschine kann Werkzeuge automatisch einspannen, bearbeiten, vermessen und bei Bedarf einzelne Korrekturen vornehmen. Bei Serienfertigung reduziert dies die Nebenzeiten und verbessert die Reproduzierbarkeit. Die Vorteile sind besonders ausgeprägt, wenn unterschiedliche Werkzeuge in kleinen und mittleren Losgrößen gefertigt werden müssen. Voraussetzung ist allerdings eine zuverlässige Prozessüberwachung. Eine automatisierte Anlage muss erkennen können, wenn ein Werkzeugrohling falsch positioniert ist, eine Schleifscheibe verschlissen ist oder eine Bearbeitung außerhalb der vorgesehenen Toleranzen liegt.
Die Integration von Werkzeugdatenbanken und digitalen Fertigungsprozessen erleichtert die Verwaltung komplexer Werkzeugprogramme. Werkzeuggeometrien, Schleifstrategien, Scheibenkonfigurationen und Messergebnisse können zentral gespeichert und bei Bedarf erneut verwendet werden. Dadurch lassen sich Einrichtzeiten reduzieren und bereits erprobte Bearbeitungsprozesse reproduzieren. Digitale Systeme können außerdem Informationen über den Verschleiß von Schleifscheiben, die Anzahl der gefertigten Werkzeuge und die erforderlichen Wartungsintervalle erfassen. Werden diese Daten sinnvoll ausgewertet, können Prozessabweichungen früher erkannt und Wartungsmaßnahmen besser geplant werden. Die Digitalisierung ersetzt jedoch nicht die fachliche Beurteilung der Werkzeuggeometrie und der Schleifbedingungen. Sie ist vor allem dann wirksam, wenn die erfassten Daten zuverlässig sind und in konkrete Verbesserungsmaßnahmen umgesetzt werden.
Die Instandhaltung einer Werkzeugschleifmaschine muss auf die Präzisionsanforderungen der jeweiligen Anwendung abgestimmt sein. Regelmäßige Kontrollen der Schleifspindel, der Führungen, der Spannvorrichtungen und der Kühlmittelanlage helfen, die Maschinenleistung langfristig zu erhalten. Auch die Sauberkeit der Auflageflächen und Spannsysteme ist wichtig, da bereits kleine Partikel zu Positionierfehlern führen können. Schleifstaub und Kühlschmierstoffreste müssen aus den dafür vorgesehenen Bereichen entfernt werden, ohne empfindliche Messsysteme oder Führungen zu beschädigen. Die Schmierung der beweglichen Komponenten muss entsprechend den Herstellervorgaben erfolgen. Bei auffälligen Geräuschen, steigenden Temperaturen, ungewöhnlichen Vibrationen oder zunehmenden Maßabweichungen sollte die Ursache untersucht werden, bevor größere Schäden entstehen.
Die Sicherheit beim Betrieb von Werkzeugschleifmaschinen erfordert besondere Aufmerksamkeit. Schleifscheiben müssen für die vorgesehene Drehzahl geeignet sein und vor der Montage auf erkennbare Schäden geprüft werden. Die zulässige Umfangsgeschwindigkeit darf nicht überschritten werden. Schutzabdeckungen, Verriegelungen und Absaugsysteme müssen ordnungsgemäß funktionieren. Beim Abrichten, beim Schleifscheibenwechsel und bei Wartungsarbeiten sind die jeweiligen Sicherheitsvorschriften einzuhalten. Zusätzlich müssen die Gefahren durch rotierende Werkstücke, scharfe Schneiden, Kühlschmierstoffe und Schleifstaub berücksichtigt werden. Bei der Bearbeitung bestimmter Hartmetall- und Beschichtungswerkstoffe können gesundheitsgefährdende Stäube entstehen, weshalb eine geeignete Absaugung und eine wirksame Filtration notwendig sind.
Die Wirtschaftlichkeit einer Werkzeugschleifmaschine wird nicht allein durch ihren Anschaffungspreis bestimmt. Wesentliche Einflussgrößen sind die erreichbare Werkzeugqualität, die Bearbeitungszeit pro Werkzeug, die Rüstzeiten, der Schleifscheibenverbrauch, die Wartungskosten und die Ausschussquote. Eine hochpräzise CNC-Maschine kann bei komplexen Werkzeugen und wechselnden Produktionsaufträgen erhebliche Vorteile bieten, weil sie aufwendige manuelle Einstellarbeiten reduziert und die Bearbeitung reproduzierbar macht. Bei einfachen Werkzeugen oder kleinen Werkstätten kann dagegen eine konventionelle oder universelle Maschine wirtschaftlicher sein. Die geeignete Lösung hängt vom Werkzeugspektrum, den geforderten Toleranzen, den Produktionsmengen und den verfügbaren Fachkenntnissen ab.
Besonders bei der Herstellung von Präzisionswerkzeugen für die Automobilindustrie, den Maschinenbau, die Luftfahrt, die Medizintechnik und die Formenbauindustrie sind die Anforderungen an Werkzeugschleifmaschinen sehr hoch. Die Werkzeuge müssen nicht nur geometrisch präzise sein, sondern auch unter wechselnden Belastungen zuverlässig arbeiten. Eine exakt geschliffene Schneide reduziert unnötige Schnittkräfte, verbessert die Spanbildung und kann die Wärmeentwicklung während der Zerspanung begrenzen. Dadurch lassen sich häufig höhere Prozessstabilität und längere Werkzeugstandzeiten erreichen. Gleichzeitig steigt die Qualität der bearbeiteten Bauteile, weil Maßabweichungen, Gratbildung und unerwünschte Oberflächenstrukturen reduziert werden können.
Die technische Weiterentwicklung von Werkzeugschleifmaschinen konzentriert sich zunehmend auf höhere Präzision, kürzere Bearbeitungszeiten, verbesserte Prozessüberwachung und eine größere Flexibilität bei der Werkzeugherstellung. Fortschritte bei Spindeln, Messsystemen, Schleifmitteln und CNC-Software ermöglichen die Bearbeitung anspruchsvoller Geometrien mit immer geringeren Abweichungen. Gleichzeitig gewinnen energieeffiziente Antriebe, optimierte Kühlschmierstoffsysteme und eine ressourcenschonende Nutzung von Schleifscheiben und Werkzeugrohlingen an Bedeutung. In der Praxis entsteht die beste Leistung jedoch erst durch das Zusammenspiel aller Komponenten. Eine leistungsfähige Maschine, eine geeignete Schleifscheibe, eine korrekt ausgelegte Spannvorrichtung, ein stabiler Schleifprozess und eine zuverlässige Qualitätskontrolle bilden gemeinsam die Grundlage für eine wirtschaftliche und präzise Werkzeugfertigung.
Koordinatenschleifmaschinen
Koordinatenschleifmaschinen gehören zu den hochpräzisen Werkzeugmaschinen, die zur Herstellung und Feinbearbeitung von Bohrungen, Innenkonturen, Passungen und komplexen geometrischen Formen eingesetzt werden. Sie kommen insbesondere dort zum Einsatz, wo sehr enge Maßtoleranzen, eine hohe Formgenauigkeit und eine präzise geometrische Beziehung zwischen verschiedenen Bearbeitungsmerkmalen erforderlich sind. Typische Anwendungsgebiete finden sich im Werkzeug- und Formenbau, in der Herstellung von Stanzwerkzeugen, Spritzgießformen, Präzisionsmatrizen, Vorrichtungen und Bauteilen mit mehreren funktionell aufeinander abgestimmten Bohrungen. Ihre besondere Stärke liegt darin, dass sich unterschiedliche Konturen über exakt definierte Koordinaten bearbeiten lassen, ohne dass für jedes einzelne Merkmal ein separates Sonderwerkzeug benötigt wird.
Das grundlegende Funktionsprinzip einer Koordinatenschleifmaschine besteht darin, eine kleine Schleifspindel mit hoher Drehzahl zu betreiben und sie entlang präzise gesteuerter beziehungsweise eingestellter Koordinaten zu bewegen. Während sich die Schleifspindel dreht, wird die Schleifscheibe oder der Schleifstift kontrolliert an das Werkstück herangeführt. Durch die Kombination von radialen, axialen und gegebenenfalls kreisförmigen Bewegungen lassen sich Bohrungen vergrößern, Innenkonturen korrigieren, zylindrische Flächen bearbeiten und definierte Übergangsradien erzeugen. Im Gegensatz zu konventionellen Bohr- oder Reibverfahren wird das Material dabei durch Schleifen abgetragen, wodurch eine hohe Maß- und Formgenauigkeit erreichbar ist. Die konkrete Leistungsfähigkeit hängt von der Maschinenkonstruktion, der Spindelqualität, dem verwendeten Schleifmittel, der Werkstückspannung und der Bearbeitungsstrategie ab.
Die Koordinatenschleifmaschine unterscheidet sich von einer herkömmlichen Innenrundschleifmaschine insbesondere durch die Art der Konturerzeugung. Während eine klassische Innenrundschleifmaschine hauptsächlich rotationssymmetrische Innenflächen bearbeitet, kann eine Koordinatenschleifmaschine unterschiedliche Innenprofile und geometrische Formen innerhalb eines definierten Koordinatensystems erzeugen. Dazu gehören beispielsweise Bohrungen mit unterschiedlichen Durchmessern, abgestufte Innenkonturen, Langlöcher, präzise Innenradien und bestimmte nicht kreisförmige Konturen. Durch die kontrollierte Bewegung der Schleifspindel lassen sich mehrere geometrische Merkmale mit hoher Lagegenauigkeit zueinander herstellen. Dies ist besonders wichtig, wenn Führungsbohrungen, Passbohrungen oder Aufnahmeöffnungen exakt auf andere Funktionsflächen abgestimmt sein müssen.
Die Maschinenstruktur muss eine hohe statische und dynamische Steifigkeit aufweisen. Bereits geringe elastische Verformungen zwischen Schleifspindel und Werkstück können bei sehr kleinen Bearbeitungszugaben zu messbaren Formabweichungen führen. Das Maschinenbett wird deshalb so konstruiert, dass es die auftretenden Kräfte möglichst gleichmäßig aufnimmt und Schwingungen wirksam dämpft. Je nach Bauart kommen hochwertige Gusskonstruktionen, präzisionsbearbeitete Führungssysteme und thermisch stabile Maschinenkomponenten zum Einsatz. Die Qualität der gesamten Struktur ist entscheidend, weil die erreichbare Genauigkeit nicht allein durch die Auflösung der Steuerung bestimmt wird. Auch die Geradheit der Führungen, die Rechtwinkligkeit der Achsen, die Spindelausrichtung und die Stabilität der Werkstückaufnahme beeinflussen das Endergebnis.
Ein zentrales Merkmal der Koordinatenschleifmaschine ist das präzise Koordinatensystem, anhand dessen die Positionen der zu bearbeitenden Konturen definiert werden. Bei konventionellen Maschinen erfolgt die Positionierung häufig über präzise Messsysteme und feinfühlige mechanische Verstelleinrichtungen. Moderne CNC-Koordinatenschleifmaschinen verwenden geregelte Linearachsen, hochauflösende Wegmesssysteme und entsprechende Software zur Berechnung der Schleifbahnen. Dadurch können Bohrungen und Konturen anhand gespeicherter Koordinaten reproduzierbar bearbeitet werden. Besonders bei Werkstücken mit zahlreichen Bohrungen ist dies von Vorteil, weil die Positionen der einzelnen Merkmale nicht bei jeder Bearbeitung erneut manuell eingestellt werden müssen.
Die Genauigkeit der Koordinatenpositionierung ist von der tatsächlichen Maschinengeometrie abhängig. Eine Steuerung kann zwar sehr kleine Positionsschritte ausführen, doch daraus folgt nicht automatisch, dass die Maschine dieselbe absolute Genauigkeit erreicht. Um die geometrische Genauigkeit sicherzustellen, müssen die Achsen regelmäßig geprüft und gegebenenfalls kalibriert werden. Dabei werden unter anderem Positionierabweichungen, Umkehrspiel, Geradheit, Rechtwinkligkeit und die Wiederholgenauigkeit untersucht. Bei anspruchsvollen Anwendungen kann außerdem eine Kompensation systematischer Maschinenfehler eingesetzt werden. Voraussetzung dafür ist eine zuverlässige messtechnische Erfassung der Abweichungen.
Die Schleifspindel ist eine der wichtigsten Baugruppen der Koordinatenschleifmaschine. Sie muss die Schleifwerkzeuge mit hoher Drehzahl antreiben und gleichzeitig eine geringe Rundlaufabweichung sowie ausreichende Steifigkeit gewährleisten. Da häufig sehr kleine Schleifstifte verwendet werden, sind die Anforderungen an die Spindellagerung und die Werkzeugaufnahme besonders hoch. Schon ein geringer Rundlauffehler kann dazu führen, dass die Schleifstiftoberfläche ungleichmäßig belastet wird und sich der tatsächlich erzeugte Durchmesser von der gewünschten Geometrie unterscheidet. Außerdem können Schwingungen zu einer schlechteren Oberflächengüte und zu vorzeitigem Werkzeugverschleiß führen. Deshalb müssen Spindeldrehzahl, Werkzeugdurchmesser, Schleifmittel und Bearbeitungsbedingungen sorgfältig aufeinander abgestimmt werden.
Die verwendeten Schleifwerkzeuge besitzen häufig einen kleinen Durchmesser, damit auch enge Bohrungen und komplizierte Innenkonturen zugänglich sind. Als Schleifkörper kommen unter anderem Schleifstifte aus Korund, Siliziumkarbid, kubischem Bornitrid oder Diamant zum Einsatz. Die Auswahl richtet sich nach dem Werkstoff, der erforderlichen Abtragsleistung, der Konturgeometrie und der gewünschten Oberflächenqualität. Korund eignet sich für zahlreiche Stahlwerkstoffe, während CBN insbesondere bei gehärteten Stählen Vorteile bieten kann. Diamant wird vor allem für geeignete Hartmetalle, technische Keramiken und andere harte Werkstoffe verwendet. Bei der Bearbeitung eisenhaltiger Werkstoffe ist jedoch zu prüfen, ob Diamant aufgrund der thermischen und chemischen Wechselwirkungen geeignet ist.
Die Geometrie des Schleifstifts muss so gewählt werden, dass er die gewünschte Kontur erreichen kann, ohne benachbarte Flächen zu beschädigen. Ein kleiner Schleifstiftdurchmesser ermöglicht die Bearbeitung enger Innenradien, reduziert jedoch gleichzeitig die mechanische Steifigkeit des Werkzeugs. Lange und dünne Schleifstifte können sich unter Schleifkraft elastisch verformen. Dadurch entstehen Abweichungen zwischen der programmierten Bahn und der tatsächlichen Bearbeitungskontur. Zusätzlich steigt bei ungünstigen Bedingungen die Gefahr von Schwingungen oder Werkzeugbruch. Bei der Auswahl des Schleifwerkzeugs müssen deshalb der erreichbare Konturradius, die erforderliche Reichweite, die zulässige Drehzahl und die mechanische Belastbarkeit gemeinsam berücksichtigt werden.
Die Bearbeitung beginnt üblicherweise mit der präzisen Aufnahme und Ausrichtung des Werkstücks. Das Werkstück wird auf dem Maschinentisch befestigt, wobei Spannpratzen, Schraubstöcke, spezielle Vorrichtungen oder andere geeignete Spannsysteme zum Einsatz kommen können. Entscheidend ist, dass die Spannung ausreichend steif ist und keine unzulässigen Verformungen verursacht. Bei dünnwandigen Matrizen oder filigranen Werkzeugkomponenten können bereits geringe Spannkräfte zu Formänderungen führen. Nach dem Spannen werden die relevanten Bezugspunkte und die Lage der vorhandenen Bohrungen oder Konturen ermittelt. Die Bearbeitungskoordinaten müssen anschließend mit dem Maschinenkoordinatensystem in Beziehung gesetzt werden, damit die Schleifspindel die vorgesehenen Positionen zuverlässig erreicht.
Bei konventionellen Koordinatenschleifmaschinen erfolgt die Positionierung häufig über optische oder mechanische Messsysteme. Solche Systeme ermöglichen es, die Lage eines Werkstückmerkmals genau zu bestimmen und die Schleifspindel anschließend an die gewünschte Position zu bewegen. Moderne Maschinen können diesen Vorgang durch digitale Messsysteme und CNC-Steuerungen automatisieren. Je nach Ausführung lassen sich Werkstücke auch mithilfe von Messtastern oder integrierten Messfunktionen referenzieren. Dadurch wird die Abhängigkeit von manuellen Einstellarbeiten reduziert und die Wiederholbarkeit verbessert. Besonders bei Werkstücken mit vielen eng tolerierten Bohrungen kann dies die Rüstzeit erheblich verkürzen.
Ein wichtiger Einsatzbereich ist die präzise Bearbeitung von Bohrungen in Stanzwerkzeugen und Matrizen. Solche Werkzeuge enthalten häufig mehrere Führungs-, Befestigungs- und Funktionsbohrungen, deren Durchmesser und Positionen genau eingehalten werden müssen. Bei Stanzwerkzeugen beeinflusst die Lage der Bohrungen unter anderem die Ausrichtung von Stempeln, Führungen und weiteren Werkzeugkomponenten. Werden die Bohrungen nicht korrekt positioniert, kann dies zu erhöhtem Verschleiß, ungleichmäßiger Belastung oder Funktionsstörungen führen. Die Koordinatenschleifmaschine ermöglicht es, vorhandene Bohrungen gezielt auf das geforderte Maß zu bringen und ihre Lagebeziehungen innerhalb des Werkstücks präzise einzuhalten.
Auch im Formenbau ist die Koordinatenschleifmaschine von großer Bedeutung. Spritzgießformen, Druckgussformen und andere Präzisionswerkzeuge enthalten häufig komplexe Konturen, präzise Passungen und zahlreiche Bohrungen für Führungselemente, Auswerfer oder andere funktionelle Komponenten. Besonders bei gehärteten Werkzeugstählen ist die Möglichkeit wichtig, nach der Wärmebehandlung noch eine hochgenaue Endbearbeitung durchführen zu können. Die Schleifbearbeitung erlaubt es, bestimmte Geometrien zu korrigieren, ohne die gesamte Werkzeugkomponente erneut einer umfangreichen spanenden Bearbeitung unterziehen zu müssen. Dadurch können Fertigungsfehler reduziert und die Maßhaltigkeit verbessert werden.
Die Koordinatenschleifmaschine eignet sich außerdem für die Bearbeitung von Bohrungen mit mehreren Durchmesserstufen. Solche Geometrien kommen beispielsweise bei Passungen, Führungsbuchsen, Präzisionsaufnahmen und speziellen Werkzeugkomponenten vor. Durch eine geeignete Kombination aus axialer Bewegung und kontrollierter radialer Zustellung können unterschiedliche Abschnitte der Innenkontur bearbeitet werden. Dabei müssen Übergänge zwischen den einzelnen Durchmessern sorgfältig ausgeführt werden, damit keine unerwünschten Stufen, Grate oder unzulässigen Radien entstehen. Die Bearbeitungsstrategie richtet sich nach der Kontur, dem Werkstoff und der geforderten Maßtoleranz.
Bei nicht kreisförmigen Innenkonturen wird die Kontur durch eine koordinierte Bewegung der Schleifspindel relativ zum Werkstück erzeugt. Die Schleifspindel kann dabei entlang einer programmierten Bahn geführt werden, während das Schleifwerkzeug rotiert. Auf diese Weise lassen sich bestimmte Langlöcher, unrunde Konturen und profilierte Öffnungen herstellen. Die erreichbare Formgenauigkeit hängt unter anderem vom Schleifstiftdurchmesser, der Maschinenkinematik, der Interpolation der Achsen und der Nachgiebigkeit des Werkzeugs ab. Bei sehr engen Innenradien kann es erforderlich sein, kleinere Schleifwerkzeuge zu verwenden oder die Kontur in mehreren Bearbeitungsschritten herzustellen.
Die Wahl der Schleifstrategie beeinflusst sowohl die Bearbeitungszeit als auch die Genauigkeit. Beim Vorschleifen wird ein größerer Anteil des überschüssigen Materials entfernt, während beim Schlichten nur geringe Zustellungen verwendet werden, um das Endmaß und die Oberflächenqualität zu erreichen. Eine zu hohe Zustellung kann die Schleifkräfte erhöhen und zu elastischen Verformungen oder thermischen Schäden führen. Eine zu geringe Zustellung kann dagegen die Bearbeitungszeit unnötig verlängern und bei ungeeigneten Bedingungen zu Reibung statt wirksamer Materialabtragung führen. Die optimale Strategie hängt deshalb von der Schleifscheibe, dem Werkstoff, der Konturgeometrie und den Anforderungen an die Oberfläche ab.
Die thermischen Bedingungen sind bei der Koordinatenschleifbearbeitung besonders wichtig, weil die angestrebten Toleranzen häufig sehr eng sind. Durch die Schleifarbeit entsteht Wärme, die sich im Werkstück, im Schleifwerkzeug und in den Maschinenkomponenten ausbreiten kann. Temperaturbedingte Ausdehnungen können die gemessenen Abmessungen beeinflussen und bei sehr präzisen Werkstücken zu relevanten Abweichungen führen. Eine geeignete Kühlung kann dazu beitragen, die Temperatur in der Bearbeitungszone zu begrenzen und Schleifbrand zu vermeiden. Gleichzeitig muss die Kühlmittelzufuhr so gestaltet sein, dass sie auch bei tiefen oder engen Bohrungen möglichst wirksam ist. Bei bestimmten Anwendungen werden Trockenbearbeitung oder spezielle Minimalmengenschmierverfahren eingesetzt, sofern Werkstoff, Schleifwerkzeug und Prozessbedingungen dies zulassen.
Bei der Bearbeitung gehärteter Werkstoffe muss besonders auf thermische Schäden geachtet werden. Schleifbrand kann lokale Gefügeveränderungen, Anlasszonen, Härteabweichungen und Mikrorisse verursachen. Solche Schäden sind bei Werkzeugkomponenten kritisch, weil sie die Verschleißbeständigkeit und die mechanische Zuverlässigkeit beeinträchtigen können. Die Prozessparameter müssen deshalb so gewählt werden, dass die Temperaturentwicklung begrenzt bleibt. Dazu gehören eine geeignete Schleifscheibenspezifikation, eine ausreichende Kühlung, geringe Zustellungen und ein kontrollierter Zustand des Schleifwerkzeugs. Ein zugesetzter oder stumpfer Schleifstift kann die Reibung erhöhen und dadurch trotz geringer Materialabtragung eine erhebliche Wärmeentwicklung verursachen.
Die Oberflächenqualität der geschliffenen Kontur beeinflusst die Funktion des Werkstücks. Eine geringe Rauheit kann bei Passbohrungen, Führungsflächen und präzisen Aufnahmen entscheidend sein. Allerdings reicht die Angabe eines einzelnen Rauheitswertes nicht immer aus, um die gesamte Oberflächenbeschaffenheit zu beurteilen. Auch Riefenrichtung, lokale Ausbrüche, Welligkeit und geometrische Formabweichungen können die Funktion beeinflussen. Bei hochpräzisen Bohrungen müssen daher Durchmesser, Rundheit, Zylindrizität und Oberflächenrauheit entsprechend den Anforderungen kontrolliert werden. Die geeigneten Messverfahren hängen von der Bohrungsgröße, der Werkstückgeometrie und der geforderten Genauigkeit ab.
Die Qualitätskontrolle erfolgt je nach Anwendungsfall mit Innenmessgeräten, Feinzeigern, pneumatischen Messsystemen, Koordinatenmessmaschinen oder speziellen Formmessgeräten. Für kleine Bohrungen können geeignete Präzisionsmessstifte oder andere abgestimmte Messmittel eingesetzt werden. Bei komplexen Konturen ist häufig eine dreidimensionale Messung sinnvoll, um die tatsächliche Geometrie mit den Konstruktionsdaten zu vergleichen. Neben dem Durchmesser müssen bei Bedarf auch die Position, die Rechtwinkligkeit und die Beziehung zu anderen Funktionsflächen geprüft werden. Die Messung sollte unter kontrollierten Bedingungen erfolgen, weil Temperaturunterschiede zwischen Werkstück und Messmittel die Ergebnisse beeinflussen können.
Ein wesentlicher Vorteil der Koordinatenschleifmaschine besteht darin, dass sie die Fertigung mehrerer präziser Geometriemerkmale innerhalb einer gemeinsamen Aufspannung ermöglicht. Dadurch können Lagefehler reduziert werden, die bei mehrfachen Umspannungen entstehen würden. Dieser Vorteil ist besonders bei Werkzeugen mit mehreren Bohrungen, abgestuften Innenkonturen und komplexen Passflächen relevant. Voraussetzung ist allerdings, dass das Werkstück stabil gespannt wird und die Koordinatenbezüge korrekt bestimmt werden. Eine präzise Maschine kann fehlerhafte Bezugsdaten oder eine unzureichende Werkstückspannung nicht vollständig kompensieren.
Die CNC-Technologie erweitert die Möglichkeiten der Koordinatenschleifmaschine erheblich. Durch programmierte Bewegungsabläufe können wiederkehrende Bearbeitungen automatisiert und komplexe Konturen reproduzierbar erzeugt werden. Die Steuerung überwacht die Achspositionen und setzt die programmierten Schleifbahnen um. Bei anspruchsvollen Maschinen werden zusätzliche Funktionen zur Werkzeugkorrektur, zur Kompensation von Geometrieabweichungen und zur Überwachung des Bearbeitungsprozesses verwendet. Die Programmierung muss jedoch die tatsächliche Geometrie des Schleifwerkzeugs und dessen Verschleiß berücksichtigen. Wird ein Schleifstift im Laufe der Bearbeitung kleiner oder verändert sich seine wirksame Form, kann dies die erreichte Kontur beeinflussen.
Die Wartung einer Koordinatenschleifmaschine erfordert eine sorgfältige und regelmäßige Überwachung der Präzisionskomponenten. Die Schleifspindel, die Führungen, die Positioniersysteme und die Werkstückaufnahme müssen in einem einwandfreien Zustand gehalten werden. Verschmutzungen an den Auflageflächen können die Ausrichtung des Werkstücks verändern, während verschlissene Führungen oder ungenaue Messsysteme die Positioniergenauigkeit beeinträchtigen können. Die Kühlmittelanlage muss regelmäßig gereinigt und die Filtration kontrolliert werden. Auch die Überprüfung der geometrischen Genauigkeit ist wichtig, insbesondere nach Reparaturen, Kollisionen oder längeren Betriebszeiten. Die Wartungsintervalle sollten sich an den Vorgaben des Maschinenherstellers und an der tatsächlichen Beanspruchung der Anlage orientieren.
Die Sicherheit beim Betrieb einer Koordinatenschleifmaschine umfasst den Schutz vor rotierenden Schleifwerkzeugen, Werkzeugbruch, herausgeschleuderten Partikeln und gesundheitsschädlichen Schleifstäuben. Die zulässige Drehzahl des Schleifwerkzeugs darf nicht überschritten werden, und beschädigte Schleifstifte dürfen nicht verwendet werden. Schutzabdeckungen und gegebenenfalls erforderliche Absaugsysteme müssen ordnungsgemäß funktionieren. Beim Werkzeugwechsel und bei Wartungsarbeiten ist die Maschine entsprechend den geltenden Sicherheitsvorschriften stillzusetzen. Besonders kleine Schleifstifte können bei Überlastung brechen, weshalb eine geeignete Werkzeugauswahl und die Einhaltung der empfohlenen Betriebsbedingungen unerlässlich sind.
Die Wirtschaftlichkeit einer Koordinatenschleifmaschine wird durch mehrere Faktoren bestimmt. Neben den Anschaffungskosten spielen die Rüstzeiten, die Bearbeitungsdauer, der Werkzeugverbrauch, die erreichbare Genauigkeit und die Ausschussquote eine wichtige Rolle. Bei Einzelteilen und kleinen Serien im Werkzeug- und Formenbau kann eine Koordinatenschleifmaschine wirtschaftlich sein, weil sie die präzise Endbearbeitung komplexer Konturen ermöglicht und zusätzliche Bearbeitungsschritte reduziert. Bei großen Stückzahlen einfacher rotationssymmetrischer Bohrungen können dagegen spezialisierte Schleifmaschinen oder andere Fertigungsverfahren Vorteile bieten. Die geeignete Technologie sollte daher anhand der tatsächlichen Geometrieanforderungen, der Toleranzen und des Produktionsvolumens ausgewählt werden.
Bei der Auswahl einer Koordinatenschleifmaschine müssen zunächst die maximalen Werkstückabmessungen, die erforderlichen Konturtypen und die geforderten Toleranzen definiert werden. Ebenso wichtig sind die verfügbaren Spindeldrehzahlen, die zulässigen Schleifwerkzeugabmessungen, die Anzahl der steuerbaren Achsen und die Möglichkeiten zur automatisierten Vermessung. Für die Herstellung komplexer Innenprofile ist die Leistungsfähigkeit der CNC-Steuerung besonders relevant, während bei häufigen Einzelteilaufträgen eine einfache und schnelle Einrichtung von großer Bedeutung sein kann. Auch die Verfügbarkeit von Ersatzteilen, die Wartungsfreundlichkeit und der technische Support sollten in die Entscheidung einbezogen werden.
Die Koordinatenschleifmaschine bleibt insbesondere dort unverzichtbar, wo hohe geometrische Präzision mit der Bearbeitung komplexer Bohrungen und Innenkonturen kombiniert werden muss. Sie verbindet die Genauigkeit der Schleifbearbeitung mit der Flexibilität eines koordinatengesteuerten Fertigungsverfahrens. Ihre Leistungsfähigkeit entsteht aus dem Zusammenspiel einer steifen Maschinenstruktur, einer präzisen Schleifspindel, geeigneten Schleifwerkzeugen, stabilen Spannsystemen, kontrollierten thermischen Bedingungen und zuverlässiger Messtechnik. Werden diese Faktoren sorgfältig aufeinander abgestimmt, lassen sich anspruchsvolle Werkzeugkomponenten mit hoher Maßhaltigkeit, guter Oberflächenqualität und reproduzierbaren funktionellen Eigenschaften herstellen.
Metallbearbeitungsmaschinen
Metallbearbeitungsmaschinen wie Bördel und Beschneide Maschinen, Flanschmaschinen, Beschneide und Bördelmaschinen, Umformtechnik, Rohrbiegemaschinen, Bandsäge für Metall, Hydraulische Horizontalpresse, Kantenschneide-Bördelmaschine, Kantenbördelmaschine, Entgratungsmaschine, Innen- und Außenpoliermaschine für Edelstahltöpfe, Kreisschneidemaschine, Profilbiegemaschine und Rundschweißmaschine
Maßgeschneiderte Skalierung für spezifische Anwendungen
Die automatisierte Herstellung von Behältern, Fässern und Kesseln wird durch unsere Lösungen exakt auf das jeweilige Einsatzgebiet und die gewünschte Ausbringung angepasst. Dabei bieten wir sowohl lineare Lösungen als auch Inselkonzepte an, die eine bedarfsorientierte Automation ermöglichen. Spezielle Kantenvorbereitung für das Laserschweißen sowie wirtschaftliche Rüstkonzepte bis hin zur Fertigung „Just-in-Sequence“ sind Teil unseres Leistungsspektrums. Wir kombinieren Standard- und Sondermaschinen und bieten Ferndiagnose über LAN, WLAN oder GSM an, ergänzt durch umfassende Dokumentation gemäß CE-Richtlinien für die Gesamtanlage.
Unser Konzept
EMS entwickelt und fertigt Maschinen und Anlagen für die automatisierte Herstellung von Behältern in großem Maßstab. Alle Arbeitsschritte, von der Vorbereitung bis zur Fertigung, werden dabei aus einer Hand angeboten. Unsere erprobten Standardkomponenten sind perfekt aufeinander abgestimmt und können nahtlos mit Robotern kombiniert werden, um leistungsfähige Fertigungseinrichtungen zu schaffen.
Flexible Präzisionsfertigung
Unsere Fertigungslinien ermöglichen eine einfache Umstellung auf verschiedene Längen, Durchmesser, Formen und Bearbeitungen durch Programmwechsel. Dabei werden zahlreiche Einzelschritte wie Beschneiden, Formen, Stanzen, Fügen, Montieren, Schweißen und Prüfen automatisch und mit höchster Präzision an die jeweilige Aufgabe angepasst. Besonderes Augenmerk legen wir auf die Kantenvorbereitung für den Schweißprozess, um eine herausragende Prozesssicherheit und minimale Ausschussquoten zu gewährleisten.
Maschinenprogramm für die Metallbearbeitung
Unsere Metallbearbeitungsmaschinen sind:
- Rohrbiegemaschine
- Horizontale Presse
- Bandsäge für Metall
- Profilbiegemaschine
- Tiefziehpresse
- Rundschweißmaschine
- Kantenschneide-Bördelmaschine
- Topf- und Pfannenpoliermaschine
- Poliermaschine für flache Oberflächen
Besteck-Produktionslinie: Eine Besteck-Produktionslinie ist eine Art Maschine, die Besteck in einem kontinuierlichen Prozess herstellt. Es umfasst verschiedene Arten von Maschinen wie den Messerschleifer, den Messerschärfer und den Klingenpolierer.
Kochgeschirr-Herstellungsmaschine: Eine Kochgeschirr-Herstellungsmaschine ist eine Art Maschine, die Kochgeschirr in einem kontinuierlichen Prozess herstellt. Es umfasst verschiedene Arten von Maschinen wie den Topfmacher, den Pfannenmacher und den Wokmacher.
Küchengeschirr-Produktionsmaschine: Eine Küchengeschirr-Produktionsmaschine ist eine Art Maschine, die Küchengeschirr in einem kontinuierlichen Prozess herstellt. Es umfasst verschiedene Arten von Maschinen wie Maschinen zur Herstellung von Teekesseln, Produktionslinien für Besteck, Produktionslinien für Töpfe und Pfannen
Wir entwerfen, fertigen und montieren komplette Produktionslinien für Kochgeschirr, Küchengeschirr, Hotelgeschirr und Besteck sowie einzelne Maschinen für einen bestimmten Zweck